地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
一、车越造越大,悬架先 “绷不住” 了
三年前,一台中大型纯电 SUV 整备质量 2.3 吨就算 “沉”。现在,装着大电池包的六座、七座旗舰,2.7 吨、3 吨已经不稀奇。车长顶到 5.2 米、轴距过 3.1 米,重量和重心一起抬高,悬架要扛的活彻底变了:过减速带后的余震、连续变线的侧倾、急加速的抬头、突发避障时车身的跟随性 —— 任何一项做得不到位,用户的第一反应就是 “这车不值这个价”。
传统悬架的解法是把弹簧调硬、把阻尼调大,代价是日常行驶 “发颠”。半主动 CDC 能调阻尼却不能主动出力,只能缓解,无法消除。于是,全主动悬架成了高端车型绕不开的必答题。
二、主动悬架爆发不是概念,是已经在交付
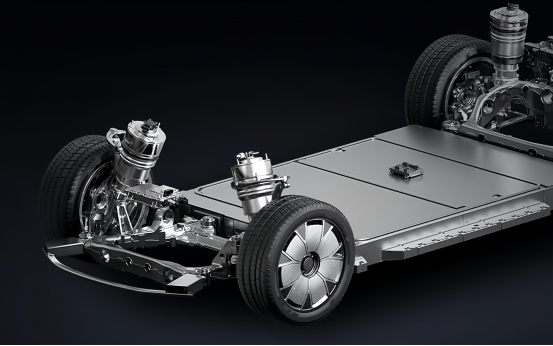
短短两三年,全主动悬架从发布会的 PPT 落到了量产车上:电动作动器部分替代传统的弹簧加减震器组合,四轮独立控制、毫秒级响应,能主动抑制车身姿态、单轮独立升降,甚至原地起伏。一句话:悬架的竞争,正从 “调校功夫” 变成 “结构 + 制造功夫”。
三、主动悬架高度集成化,制造难度也是几何级上升
最核心的变化,是弹性单元与阻尼单元的高度集成。过去弹簧、减震器、防倾杆各管一段,现在要压进一个紧凑的作动器总成:壳体里走油道、走气路、走线束,还要塞进阀组、传感器与密封结构。落到金属件上,就是四道硬门槛 ——
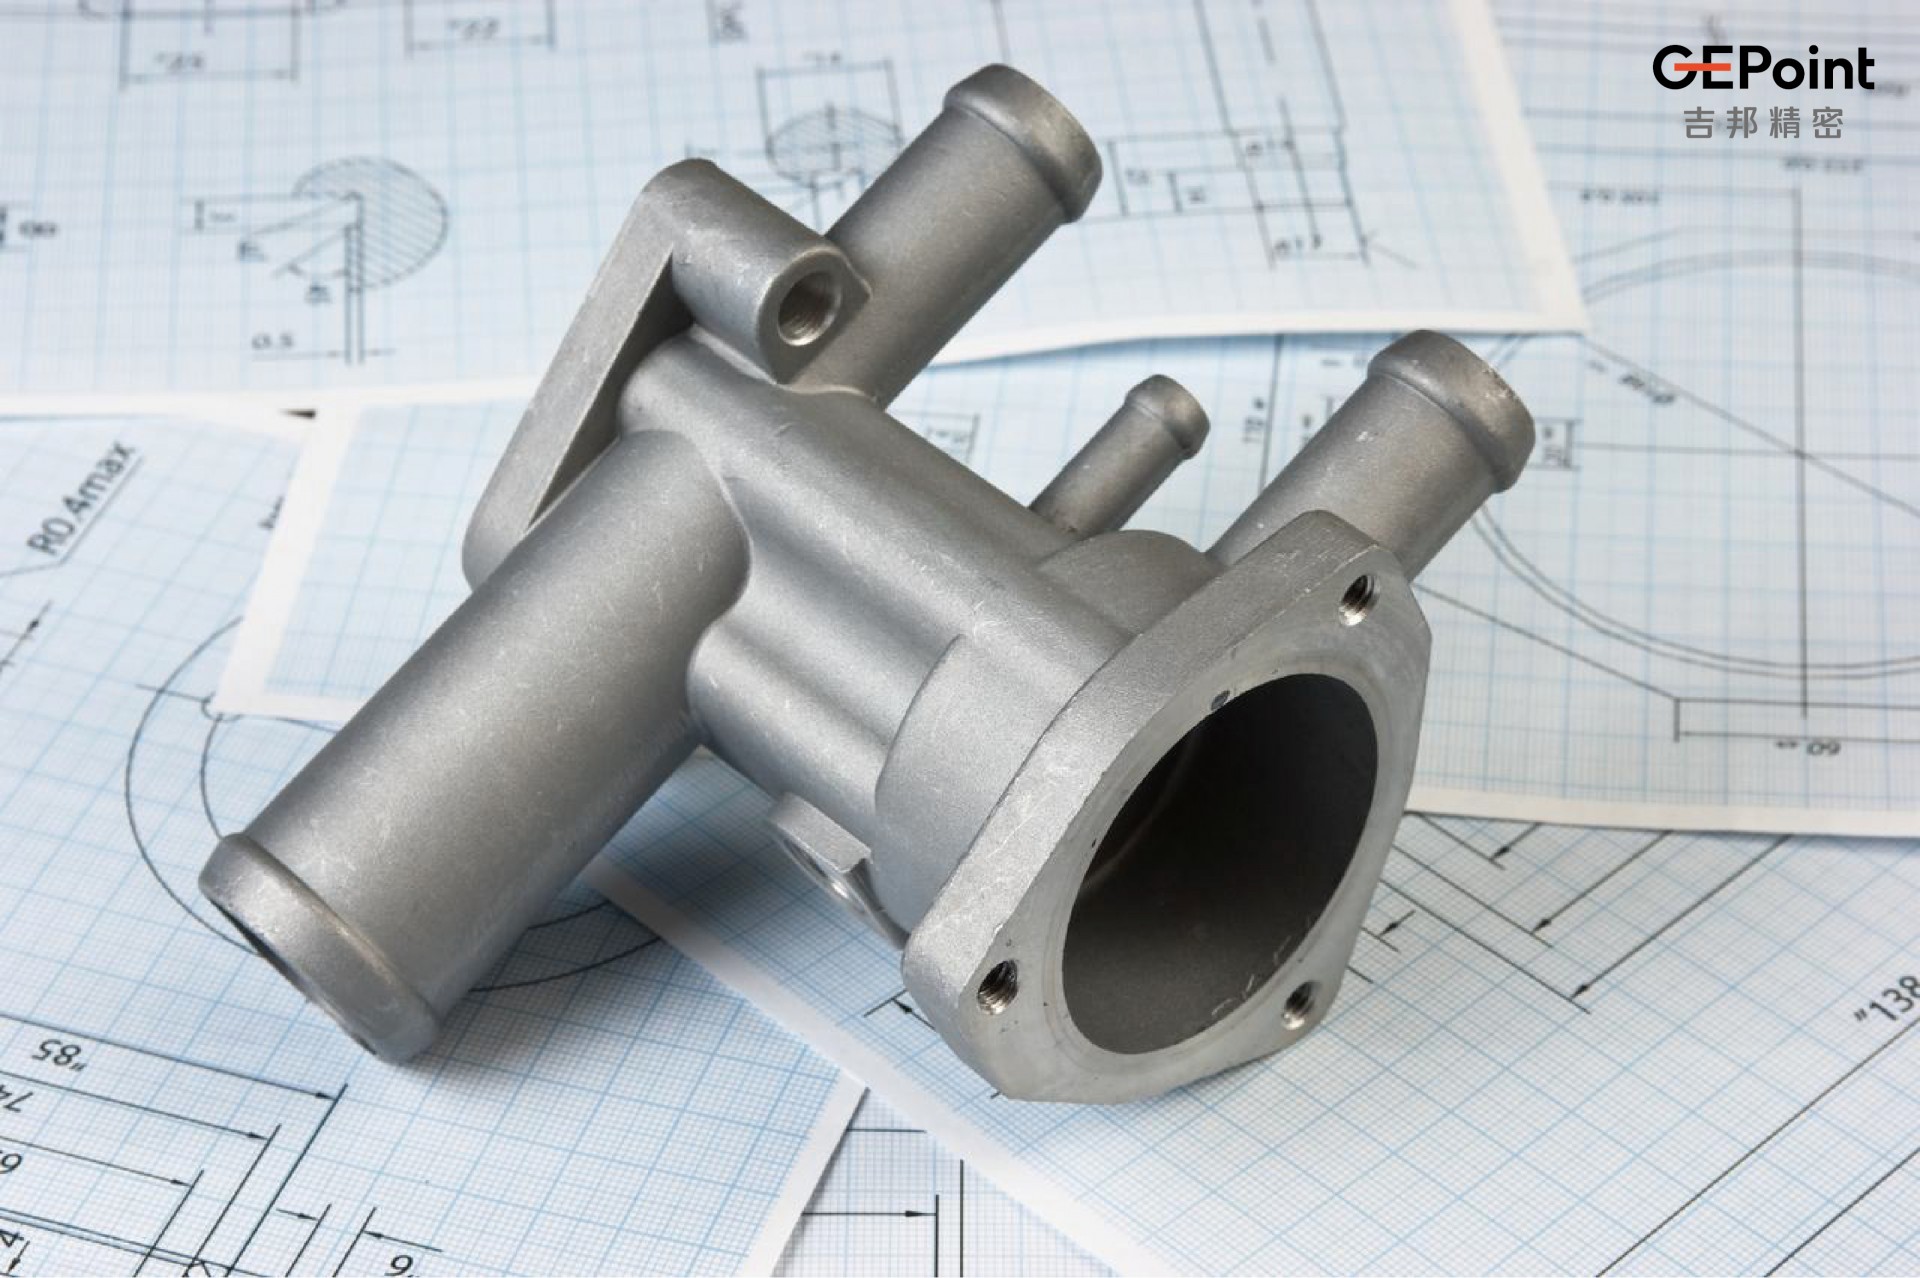
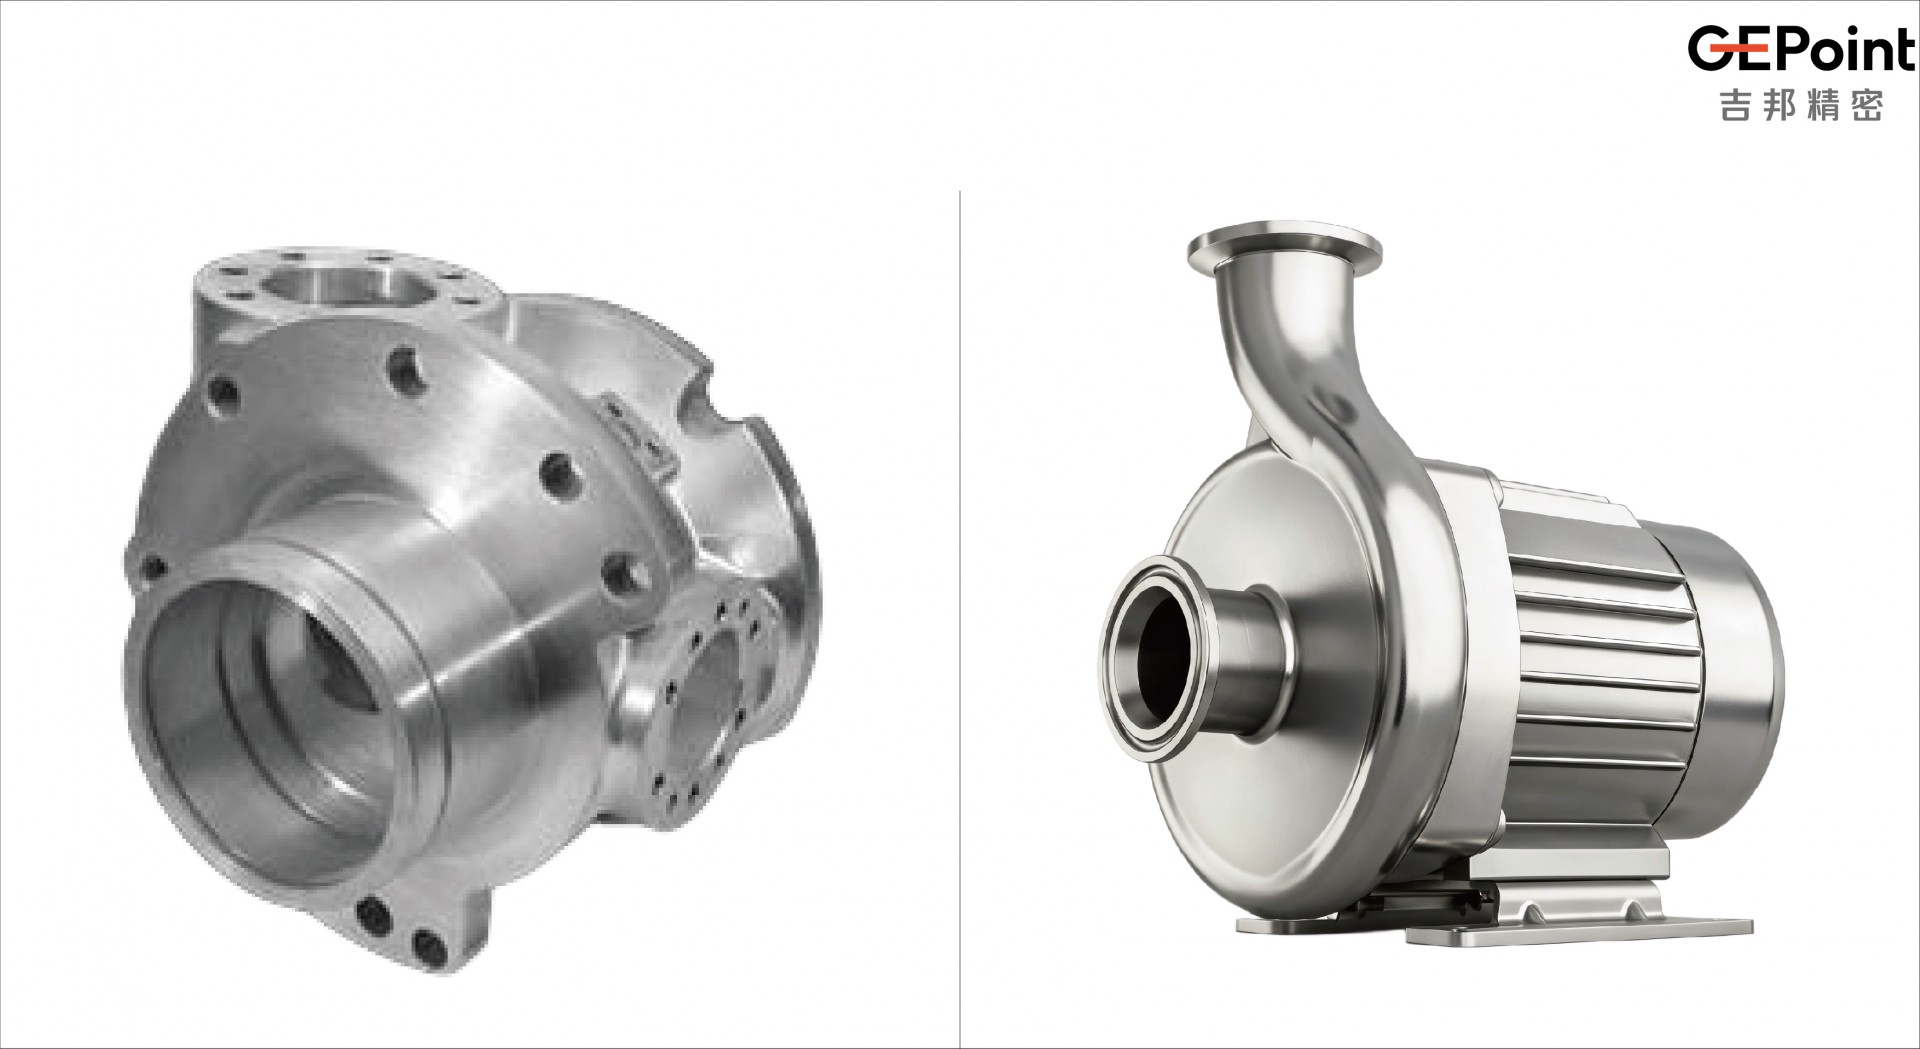
多腔复杂结构: 一个作动器缸体可能同时包含高压油腔、低压回油腔、气室、冷却流道,内部流道彼此不通、外表不许外漏,壁还得很薄。
高承压:电液系统工作压力动辄 20~35MPa,峰值更高,零件要在脉冲压力下长期循环。
高负重强度: 整车 3 吨、单轮载荷上千公斤,叠加冲击工况的动载放大,抗拉强度和疲劳极限一项都不能省。
高精度与高一致性: 密封面、配合面、阀孔位置度直接决定内泄漏量和响应速度,误差累积到总成上,就是用户嘴里那句 “手感不一样”。
四道门槛叠在一起,砂型铸造、普通压铸、锻造加机加工的老路,基本都被堵住了。
四、为什么是熔模铸造
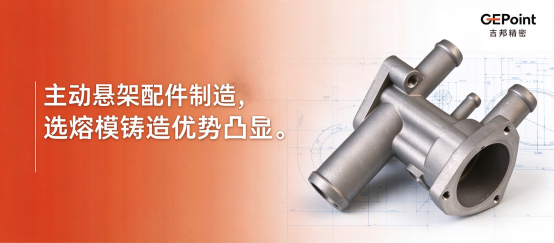
熔模铸造素以 “精度高、复杂件、小批量柔性” 著称,放到主动悬架零件上,恰好一一切中痛点。
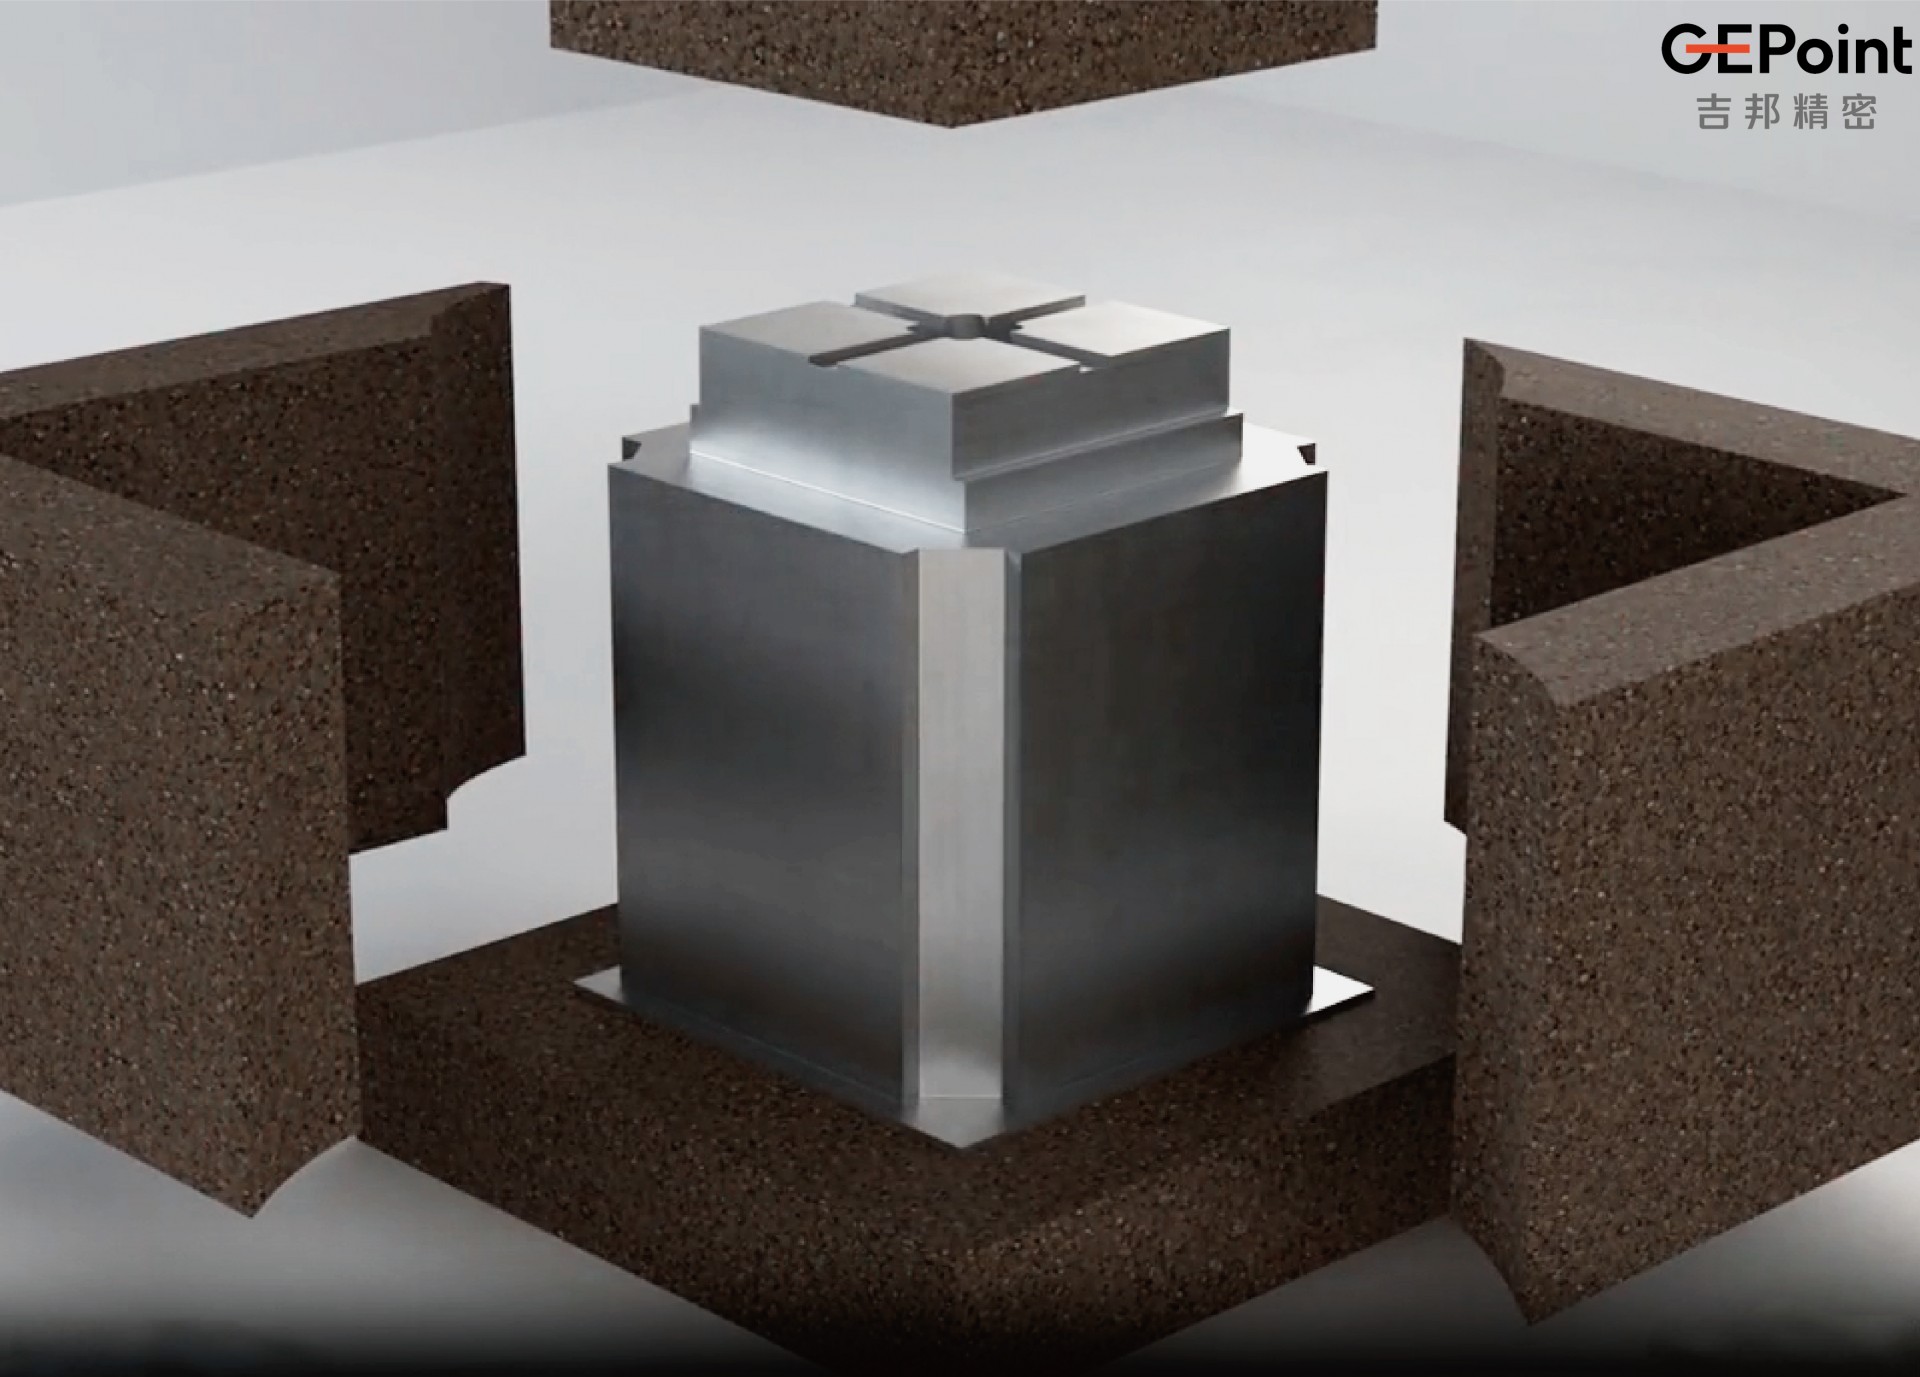
复杂内腔一体成形:蜡模可分体制作再组焊,型壳能直接 “长” 出内部油道与腔室,一件替代过去三到五件焊接拼装。零件数少了、焊缝少了,泄漏点和装配误差同步下降 —— 这对高压液压件是决定性的。
薄壁轻量:铸件壁厚可稳定做到 1.5~3mm 且均匀,比砂型件轻,比锻件省掉大量后续切削。簧下质量降下来,悬架响应自然跟着变快。
近净成形、精度够用: 线收缩小,尺寸精度可稳定在 CT4~CT6,多数配合面留少量加工余量即可,材料利用率远高于棒料去除加工。
组织致密、扛得住压: 熔模铸件致密度本来就高,配合热等静压 HIP 消除内部微缺陷,再叠加荧光渗透、X 射线或工业 CT,才有资格上高压脉冲疲劳台架。
柔性快反:新车型迭代周期压到 18~24 个月,悬架规格年年改。熔模铸造模具投入相对低、改型快,小批量试制到量产爬坡的节奏,比开大压铸模更跟得上。
五、优势不等于躺赢
熔模铸造虽然适配主动悬架复杂承压件,但行业内能够稳定大批量、高可靠交付的精铸厂商实则稀缺。
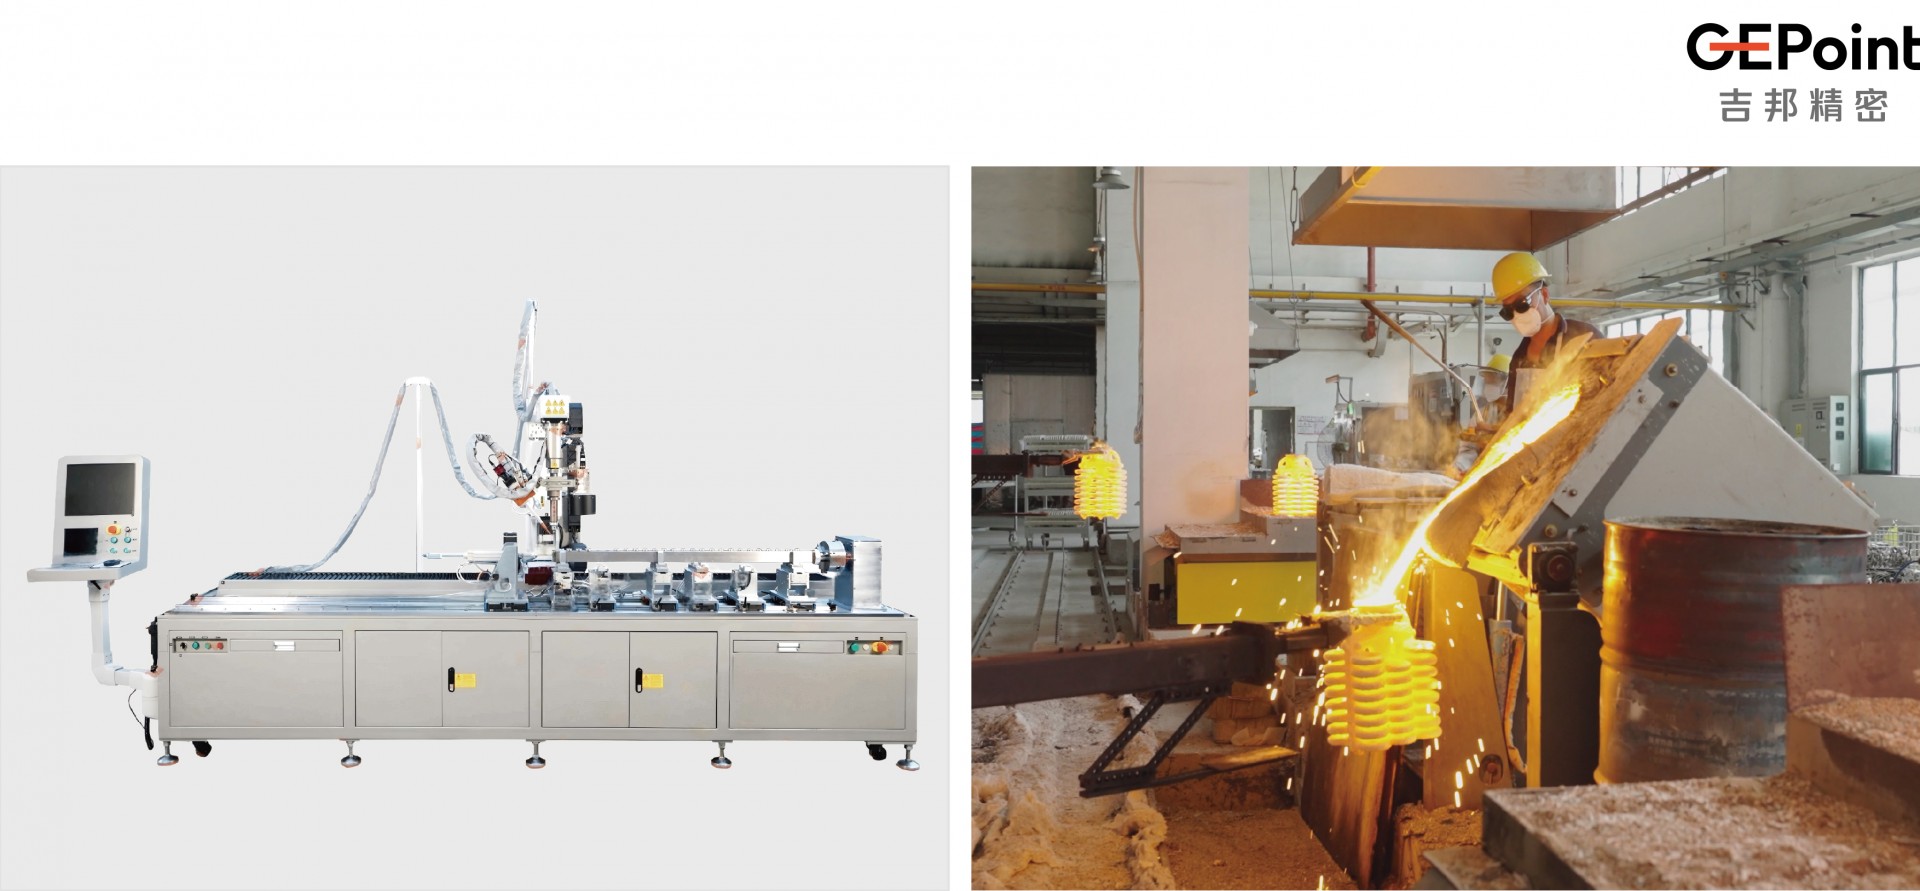
很多工厂可以做出合格样件,却难以攻克薄壁深腔充型、蜡模尺寸漂移、组焊一致性、热处理变形等量产痛点,一旦进入车企批量供货阶段,极易出现批次波动、泄漏、强度不达标等问题。能否持续把工艺窗口收窄,实现稳定量产,才是真正拉开供应链差距的核心考验,背后离不开结构工艺协同、陶壳配方优化、浇注仿真预判、热处理变形补偿,以及全流程质量数据闭环管控能力。
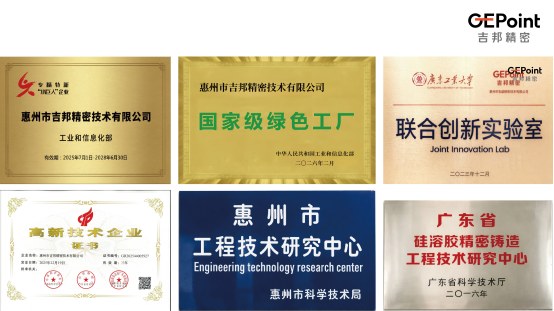
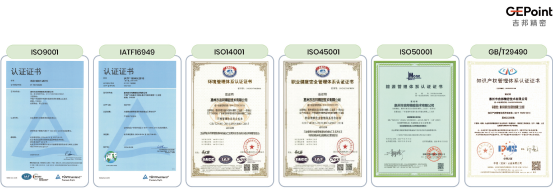
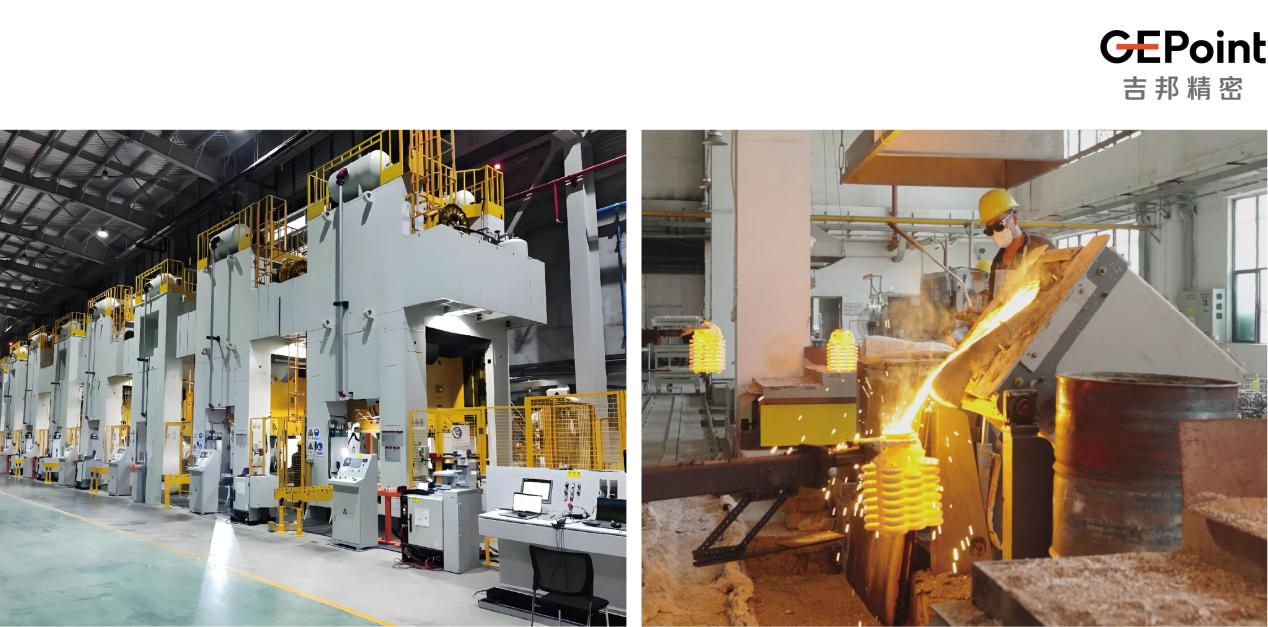
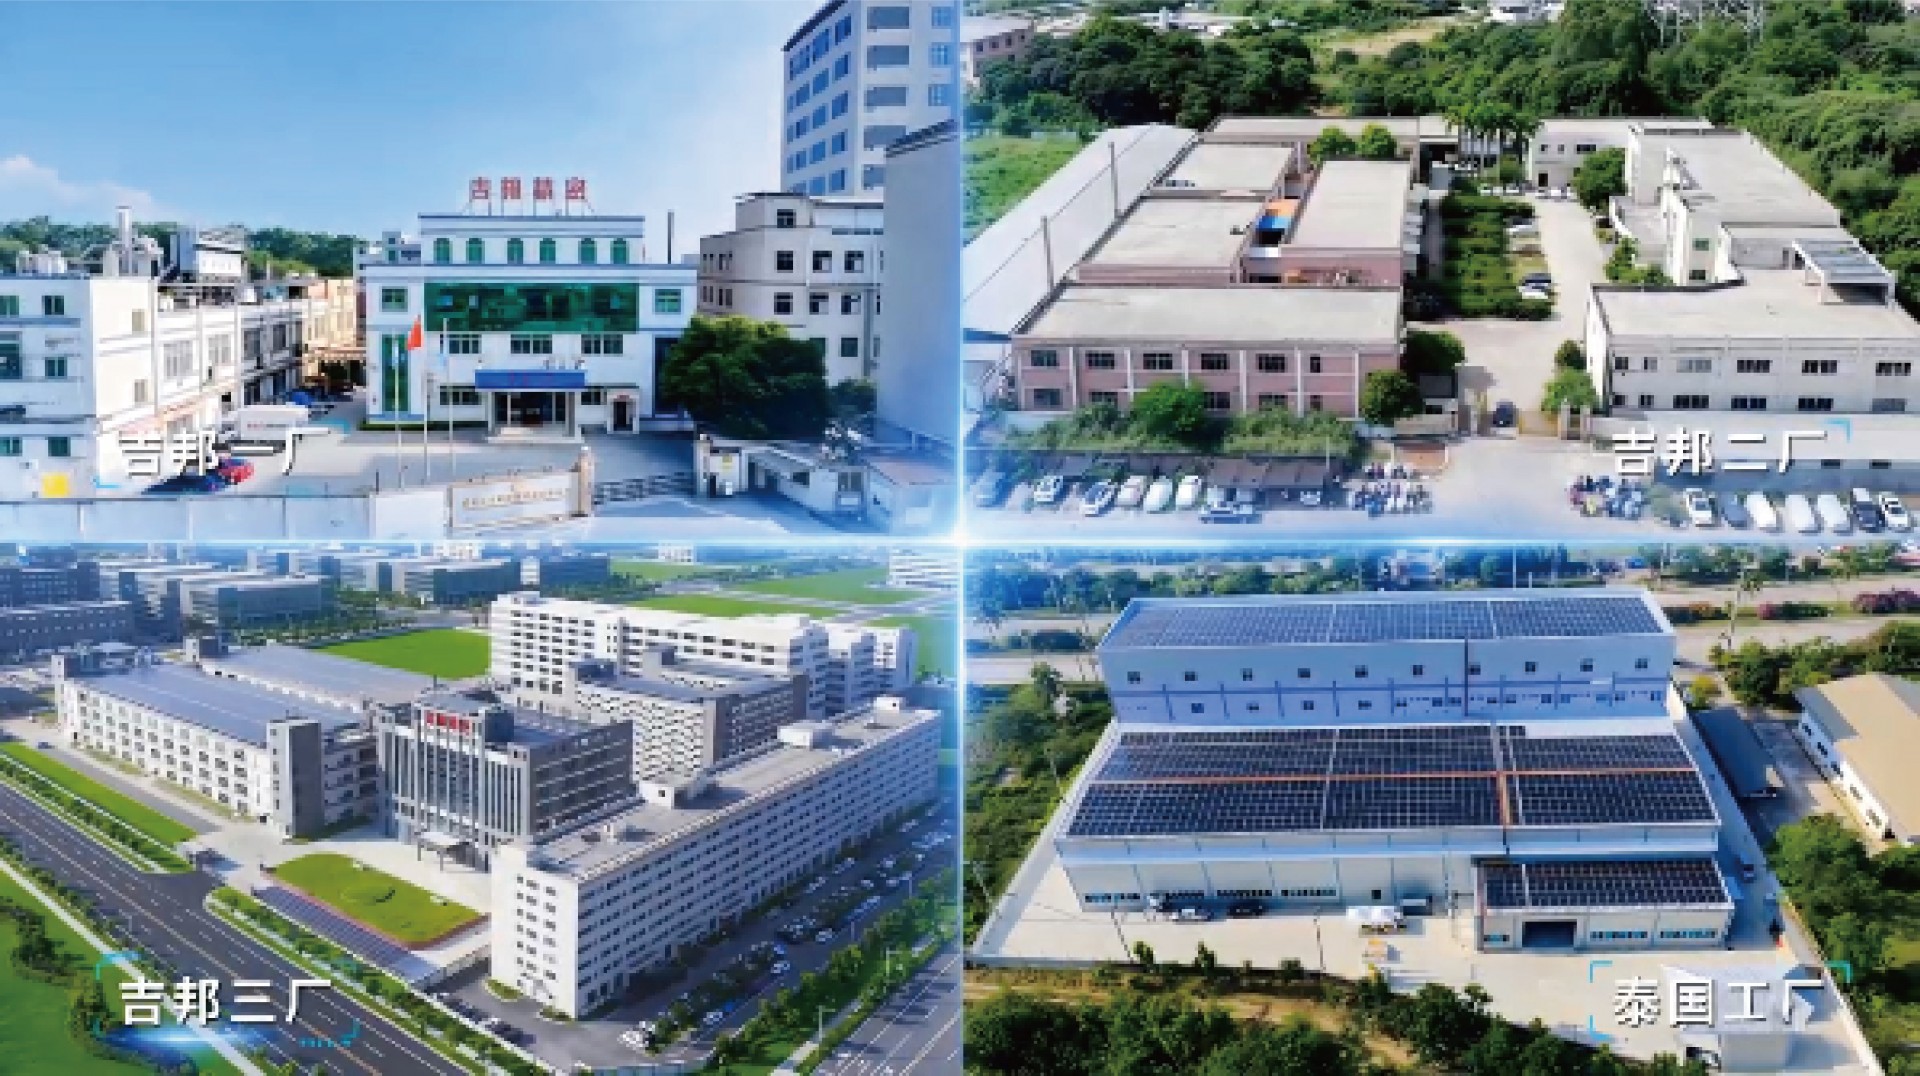
在这一赛道中,惠州市吉邦精密技术有限公司是国内为数不多兼具规模化产能、一站式交付能力,且拥有成熟汽车底盘悬架零部件配套经验的熔模铸造企业。依托多年高端精密铸造技术沉淀,吉邦精密从前期零件结构可铸性优化、模流仿真,到熔模铸造、精密机加工、无损检测、表面处理,形成全链条闭环服务,能够匹配新能源车企主动悬架项目从样品验证、小批量爬坡到稳定量产的全周期需求,为多腔高压、高负重的悬架集成构件提供可靠的制造解决方案。
主动悬架国产化的下半场,拼的从来不是能不能出样,而是成千上万批次,每一件都稳定可靠。
六、结语
高端新能源车把悬架推进了 “主动时代”,也把过去藏在总成里的那批金属件,推到了舞台中央。集成度越高,制造的话语权越大。对熔模铸造企业而言,这是一次从 “做零件” 到 “做结构方案” 的升级机会:谁能把多腔集成、高压承压、薄壁轻量三件事同时做好,谁就握住了下一代底盘供应链的入场券。

地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com

版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号