地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
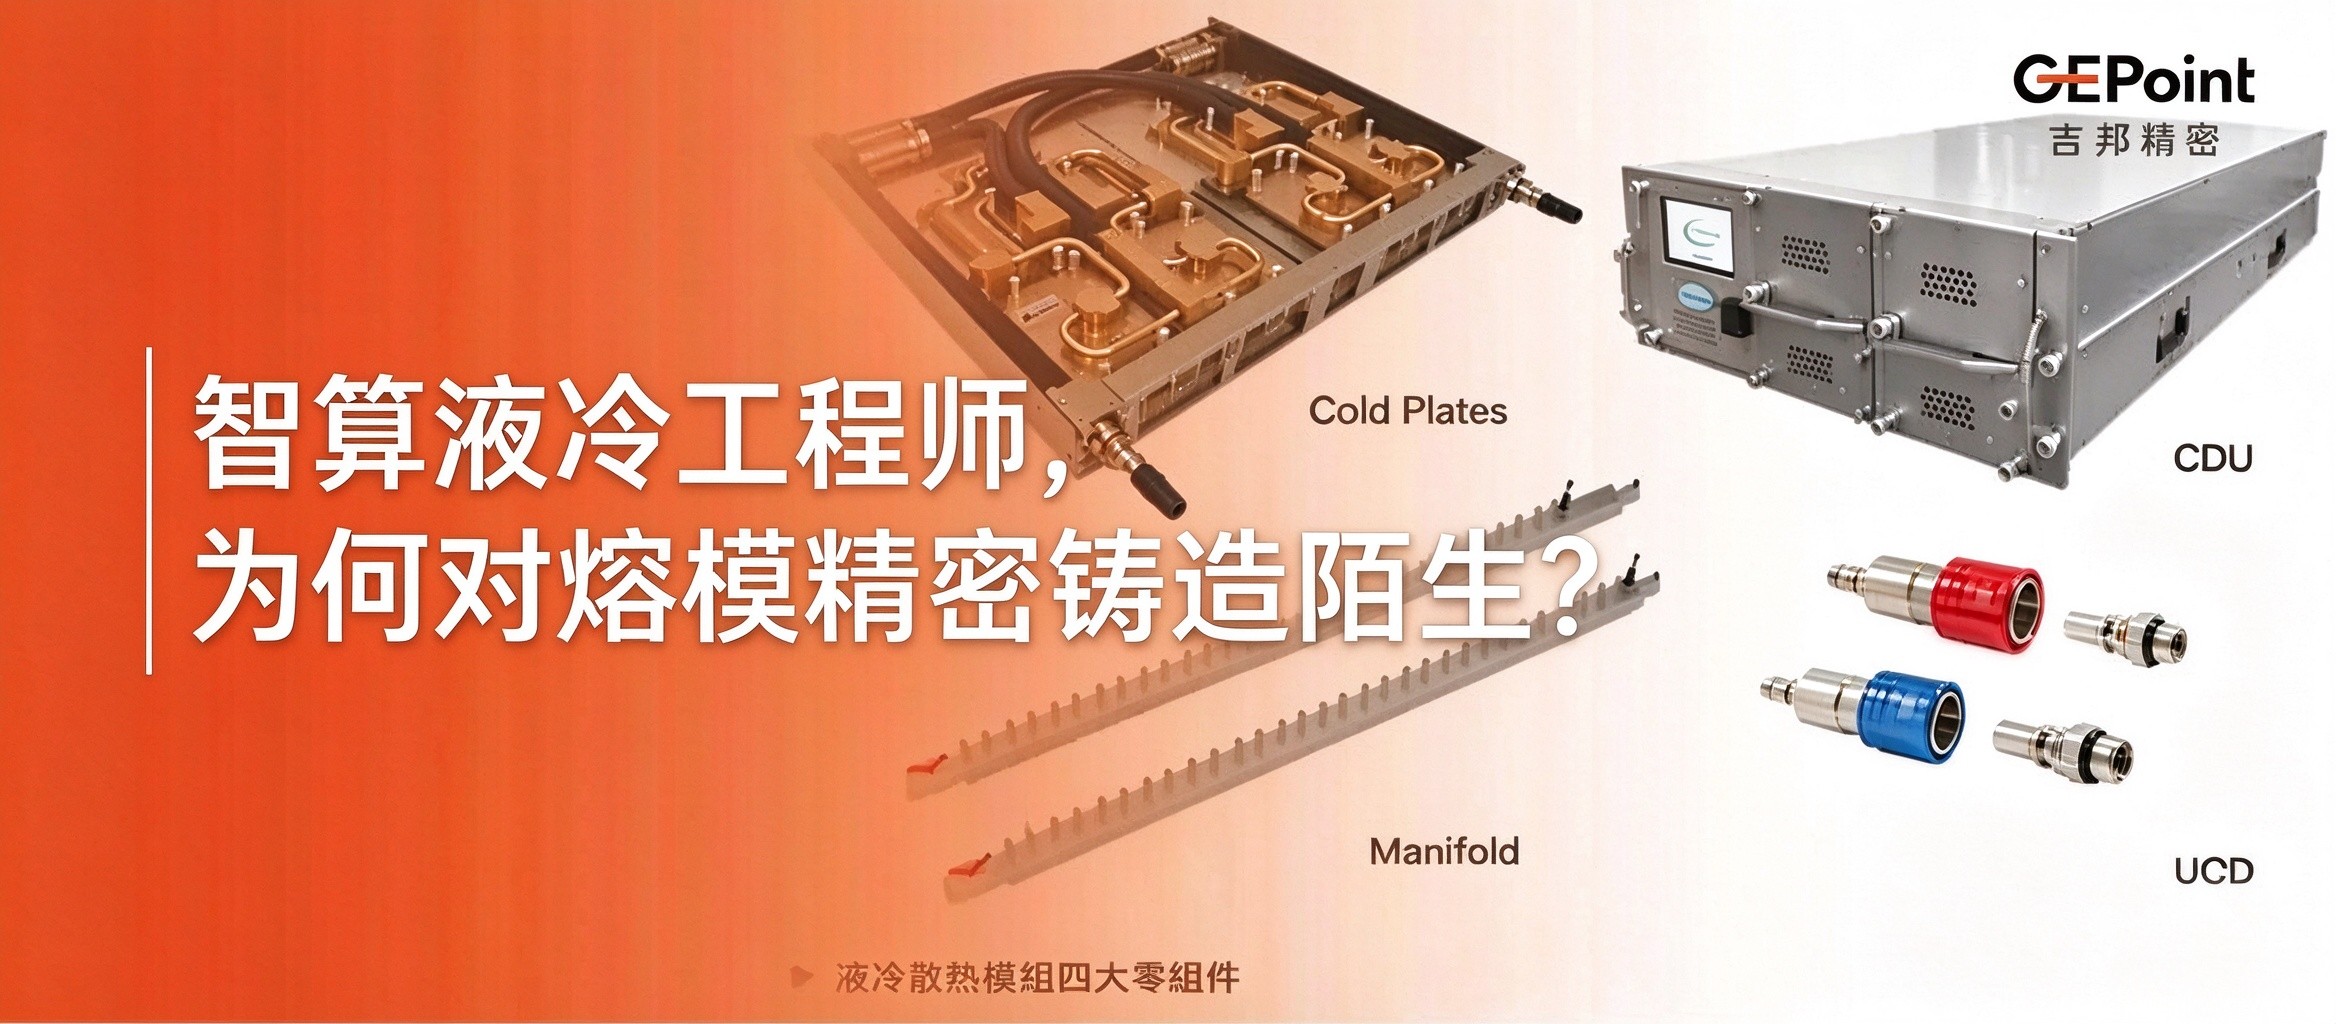
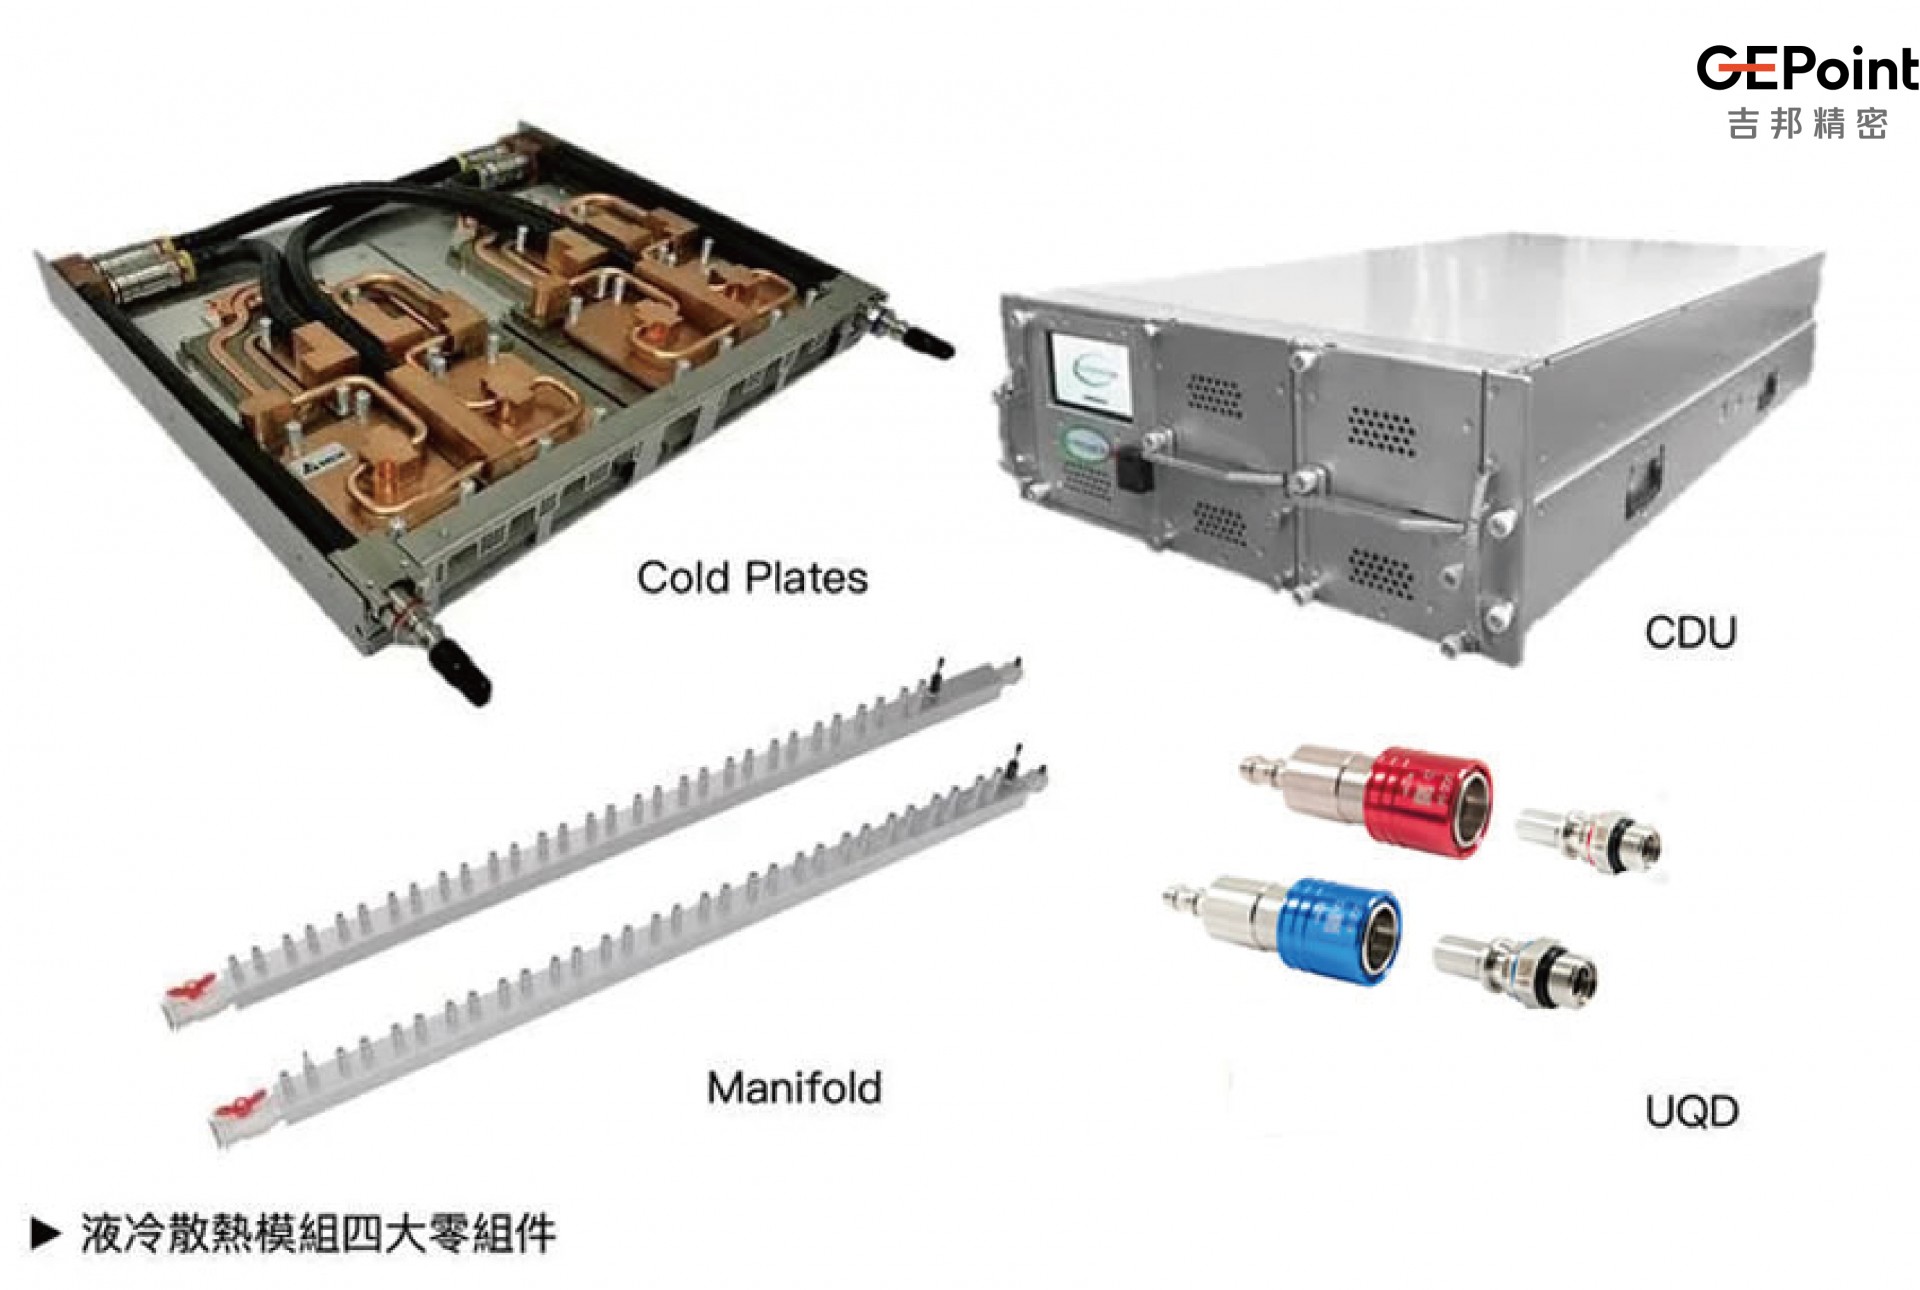
当前AI行业正处于快速扩张期,算力中心热管理已转为纯液冷方案。为顺应市场需要,目前液冷金属零部件普遍遵循 “先跑通、再优化” 的思路,优先选用 CNC 机加工、真空钎焊、多件焊接装配等供应链配套完善、验证体系成熟的工艺路径。
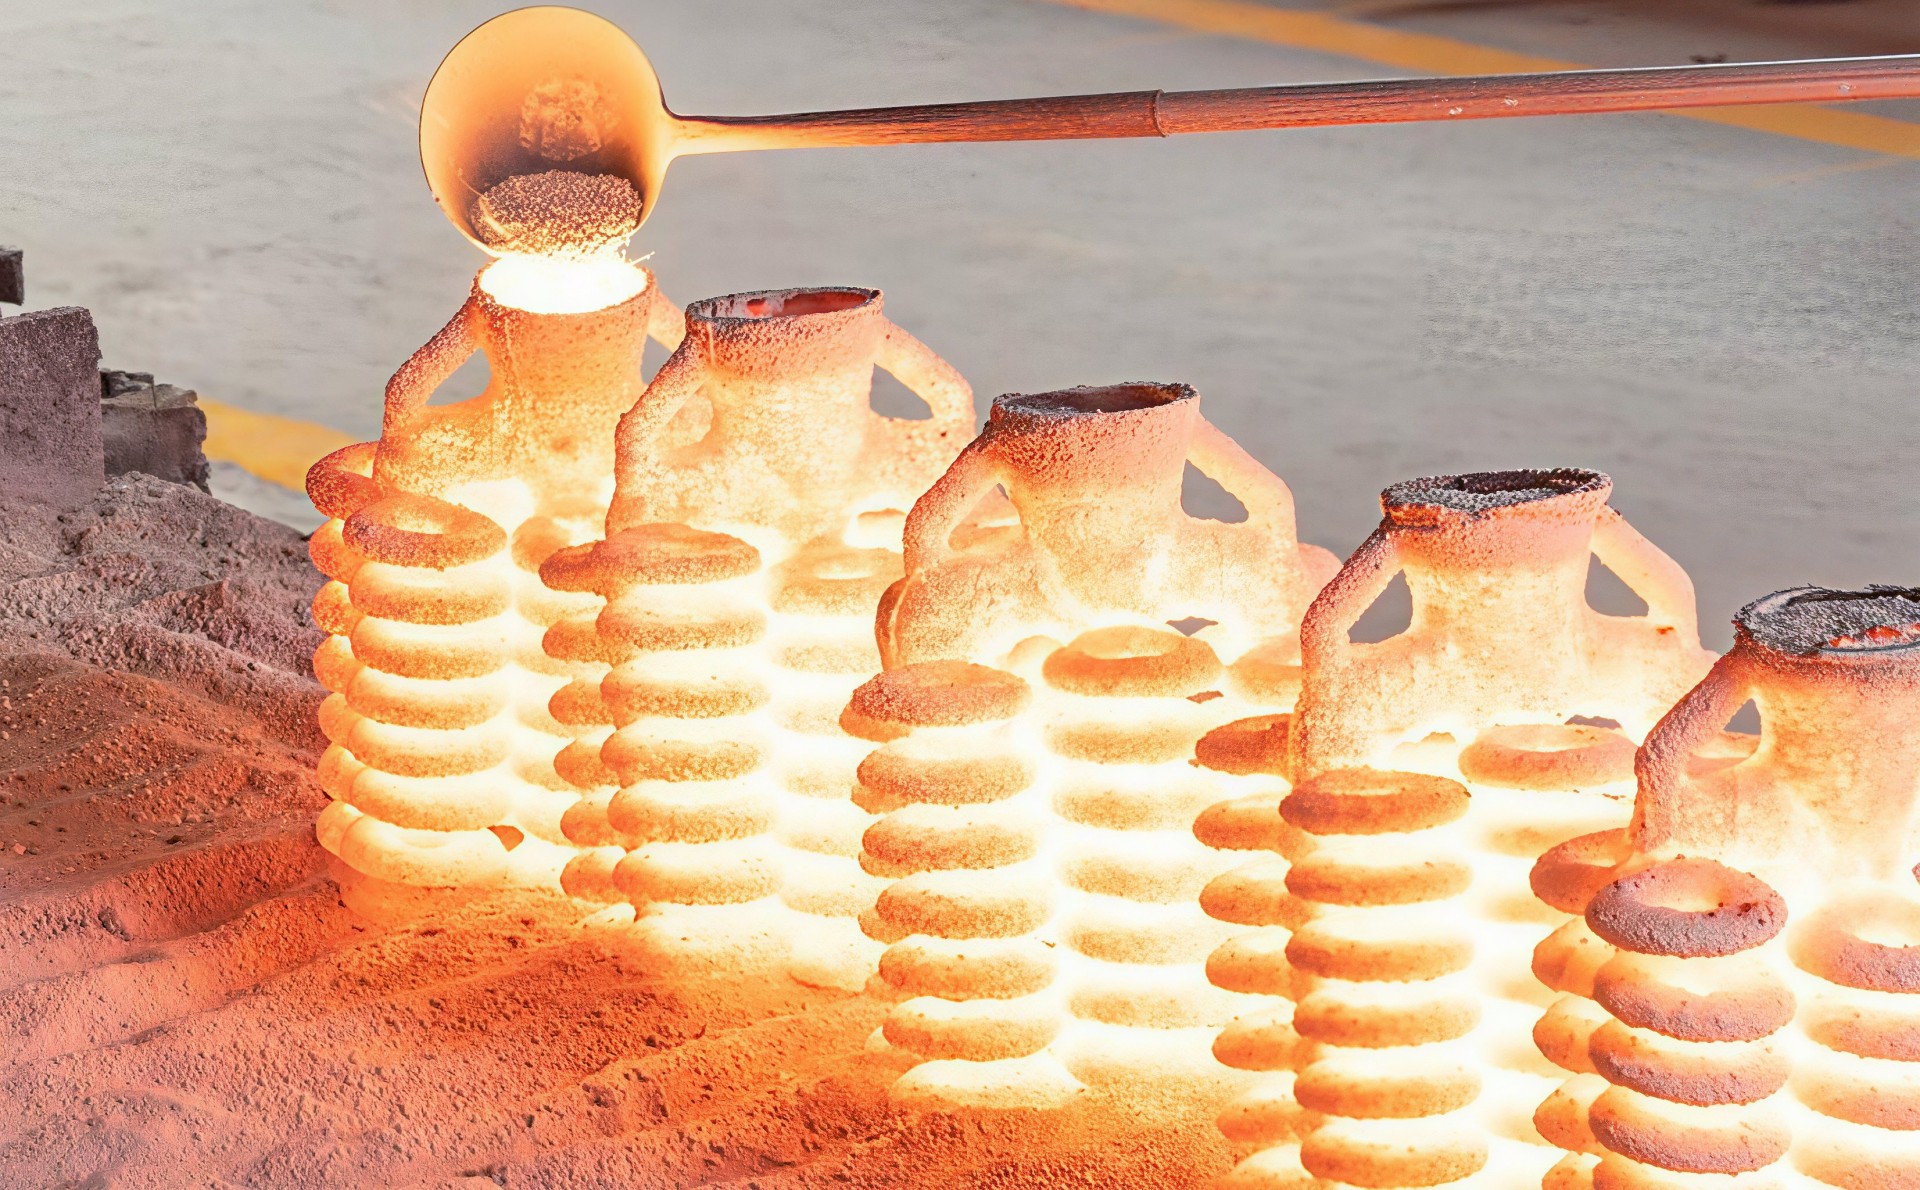
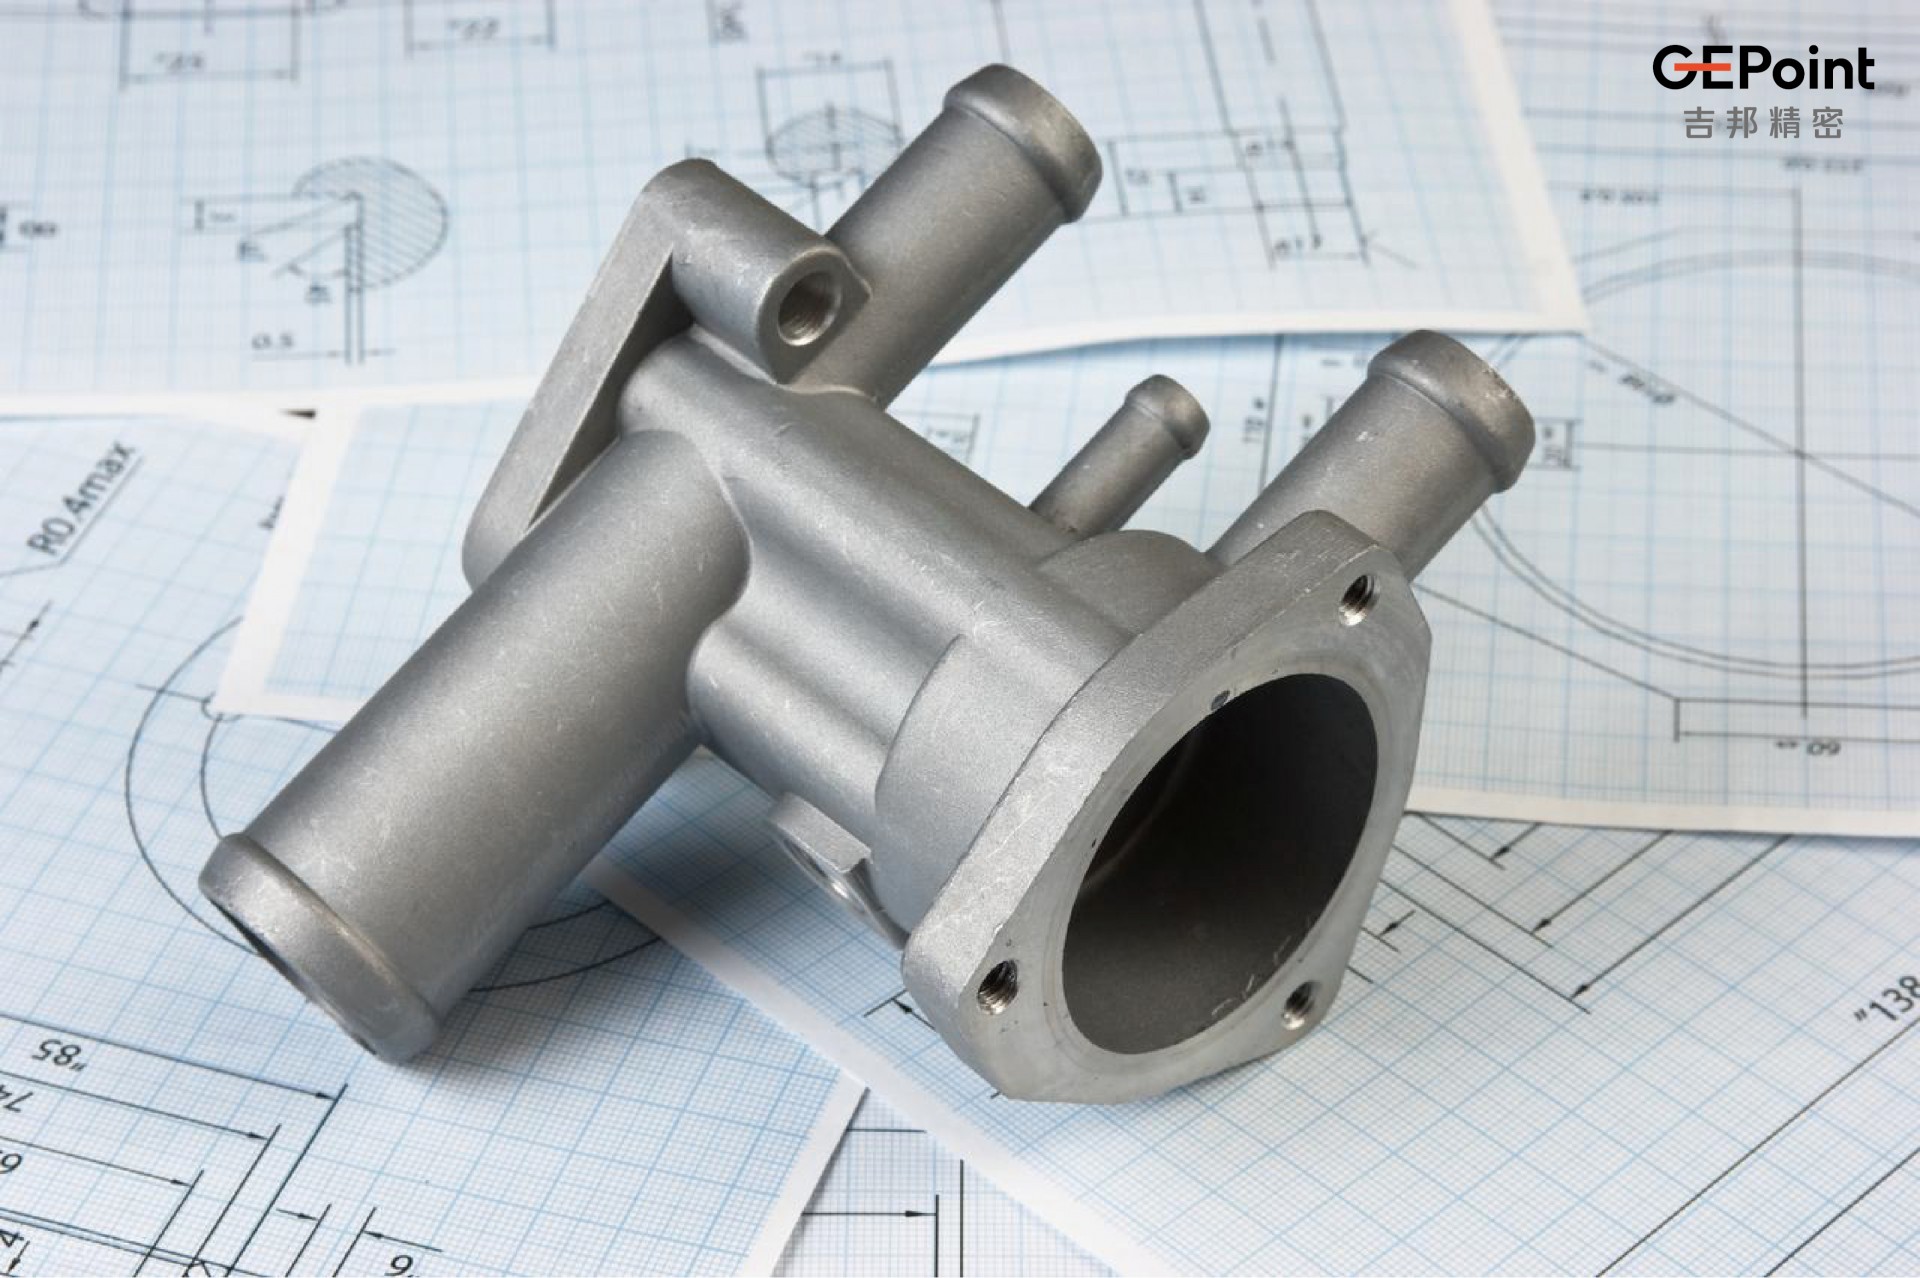
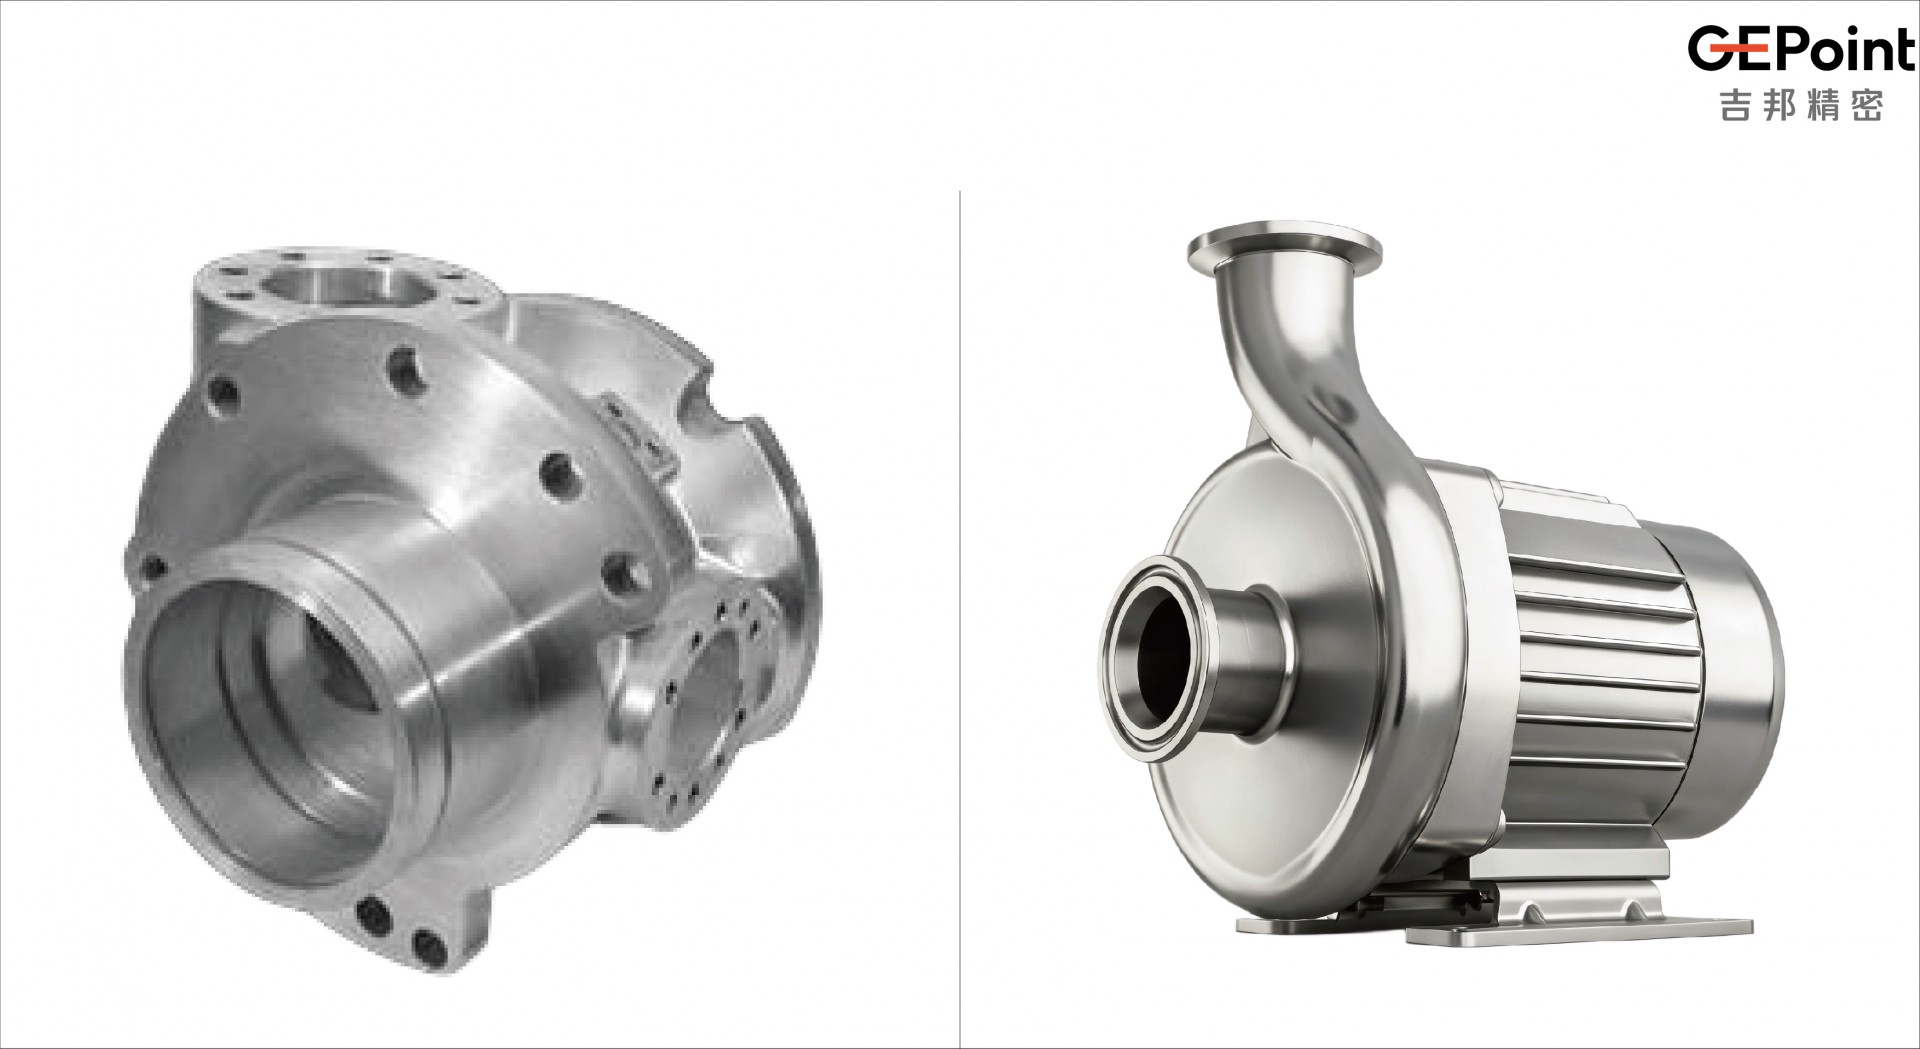
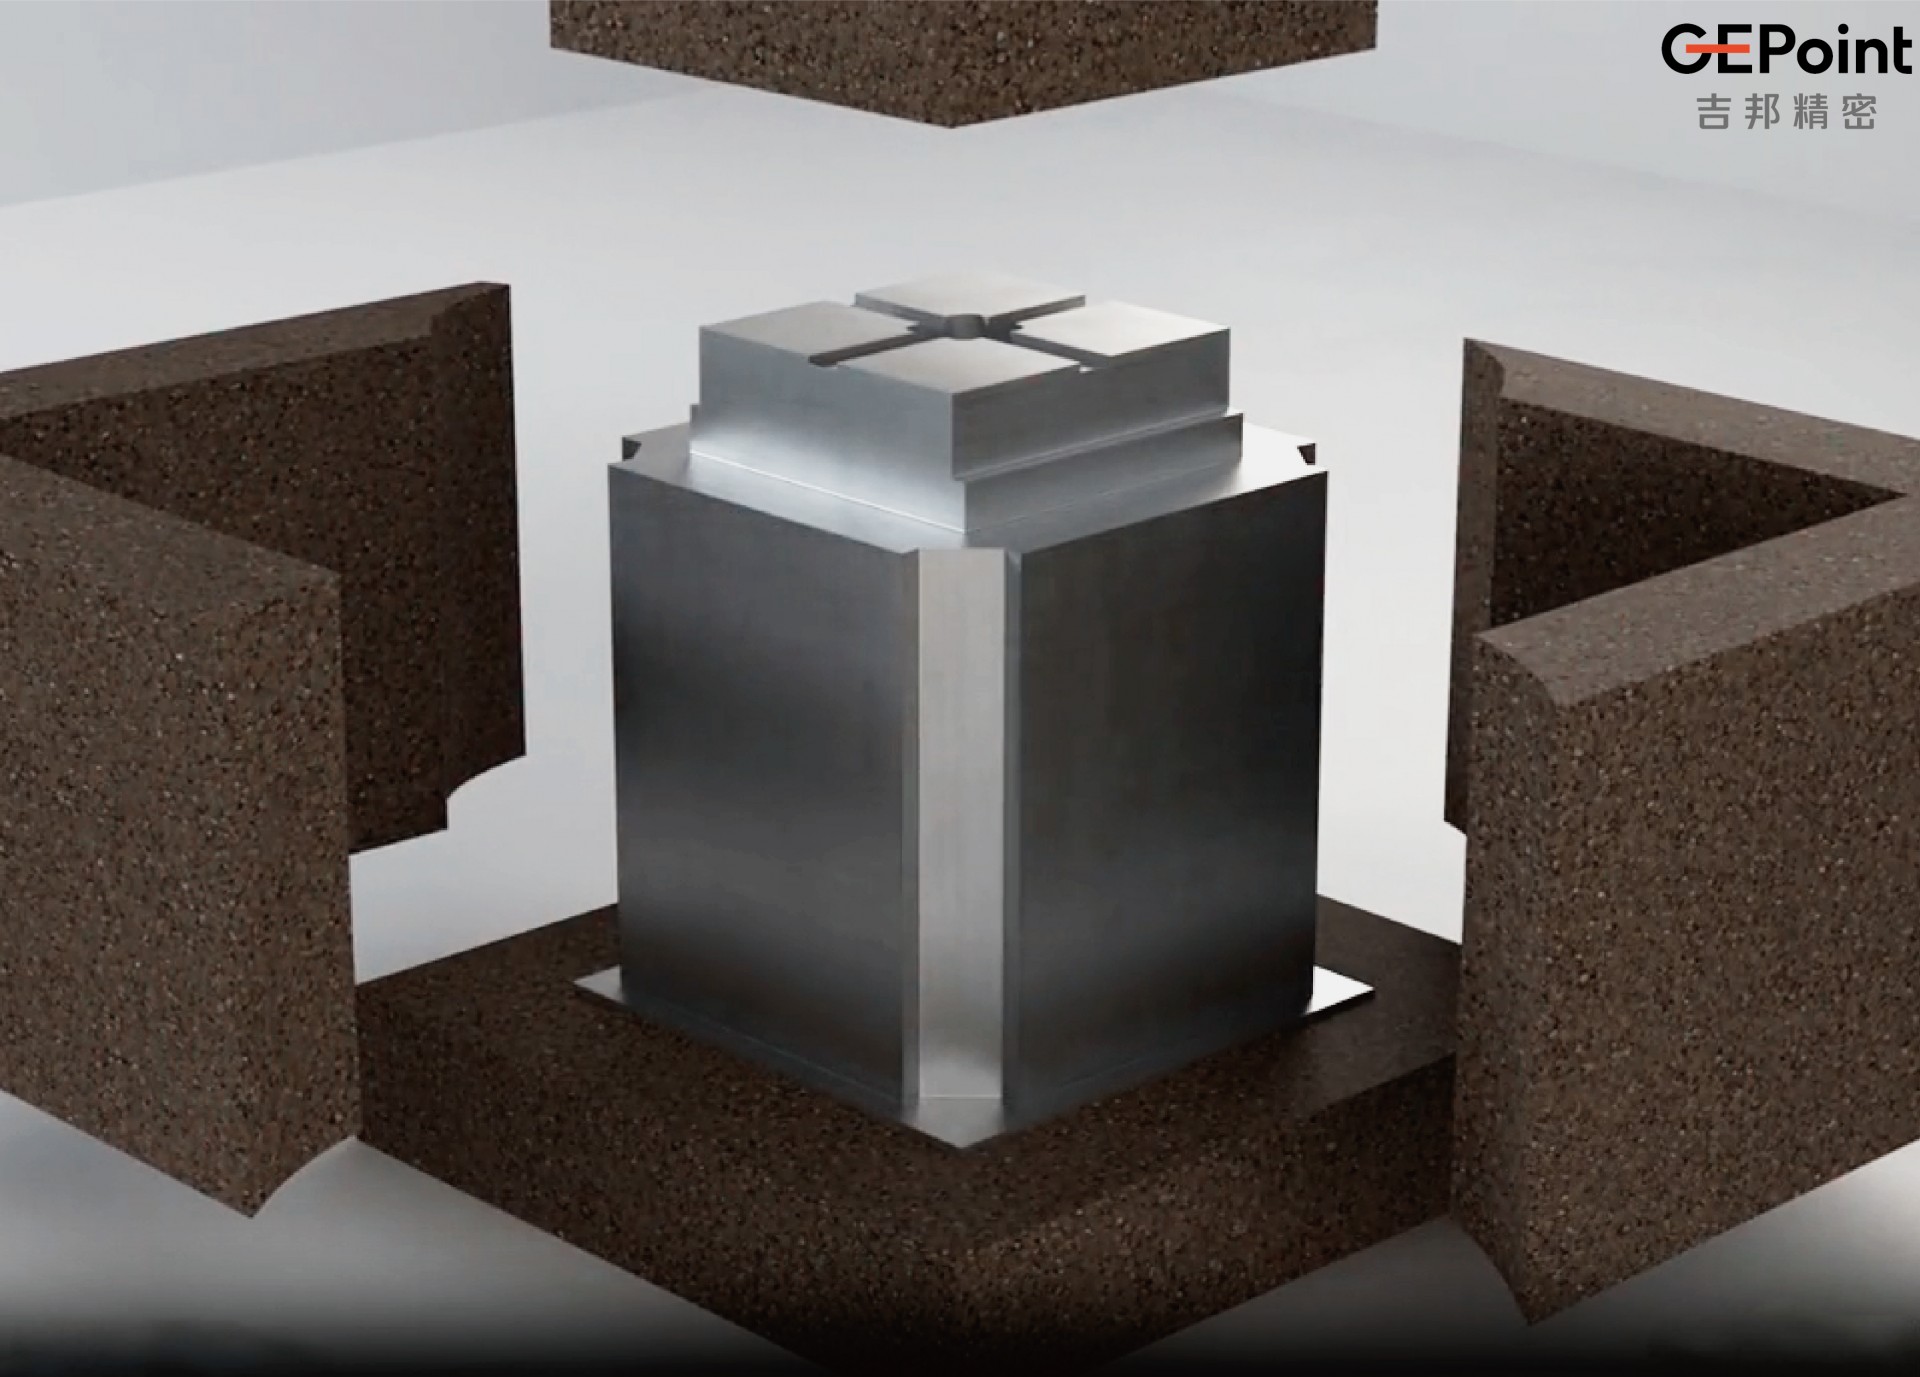
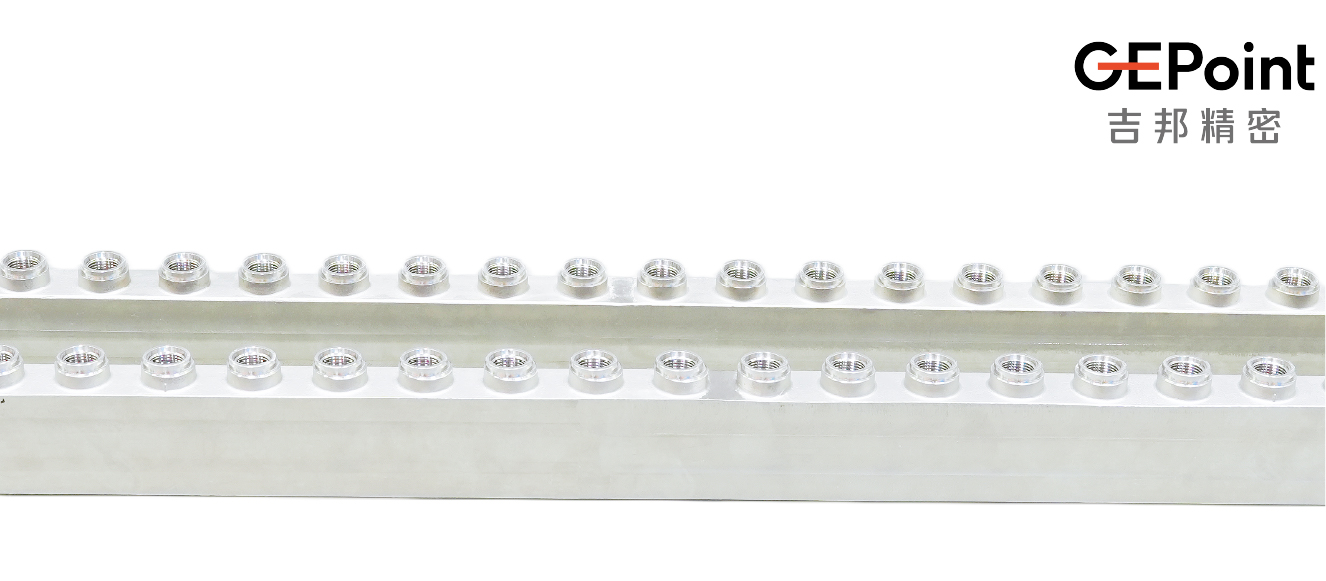
但现有智算液冷金属零部件制造的主流工艺也遇到瓶颈。交付周期长、综合成本高、密封环节风险大的短板日益凸显。熔模精密铸造凭借一体成型复杂内腔、近净成形减少机加工、尺寸精度高、材质适配广等优势,逐渐进入工程师的选型视野。
不过在实际推广中,不少液冷服务商与终端客户即便认可其技术优势,初期对选用熔模铸造仍持保守态度。这背后究竟有哪些现实阻力?本文结合吉邦精密智算液冷行业一线项目经验与客户技术端的普遍反馈,拆解深层原因。
一、行业认知两极分化,刻板印象阻碍工艺对接
当前液冷行业对熔模铸造的认知呈现两极分化,很多客户在选型初期就将其排除,并未开展实质性评估。
一端是 “高端化误解”:不少工程师默认熔模铸造是航空航天、军工领域的专属高端工艺,价格昂贵,仅适配小批量高附加值部件,无法满足智算液冷的规模化降本需求,出于成本考量直接跳过。
另一端是 “低端化偏见”:部分工程师将熔模铸造等同于普通铸造,认为其成型精度、内部致密度、表面粗糙度达不到液冷的严苛要求,更信任全机加工、焊接等的质量可控性,觉得 “没必要用”。
二、液冷工况特殊,熔模精密铸造工艺可靠性顾虑难消
“零泄漏、长寿命” 是液冷系统的核心底线,冷却液长期带压运行、冷热循环交替,部分场景还存在腐蚀介质,这些特殊工况让客户对熔模铸造的可靠性存疑,也是工程师决策的核心顾虑。
很多技术工程师对熔模精密铸造工艺深入了解后,了解到熔模精密铸造有一些工艺本身的质量风险。首先是内部缺陷的不可控风险。熔模铸造充型时,复杂流道的深腔、薄壁处易产生气孔、缩松等内部缺陷,而液冷件流道多为封闭结构,常规无损检测难以全面排查微缺陷。客户担心这些隐性缺陷在长期高压、冷热交变下扩展,最终引发泄漏、设备短路等严重事故。相比机加工件 “材质均匀、缺陷可见” 的特性,熔模铸件的内部质量更难预判,风险感知更强。
对工程师而言,成熟工艺意味着风险可控、责任清晰,选用熔模铸造需承担更多验证责任与未知风险,因此决策普遍保守。
三、供应链匹配断层,难寻敏捷与稳定兼备的合作伙伴
熔模精密铸造赛道当前呈现鲜明的两极格局:
深耕航空航天等高精领域的老牌精铸企业,擅长小批量、超高规格定制,但难以适配智算液冷项目大批量交付、版本快速迭代、批量一致性严苛的需求;
而面向通用铸件市场的中小工厂,虽然接单灵活,却普遍缺少稳定大批量交付能力与成熟的质量管控体系。
多数精铸厂商仍停留在被动按图纸加工的模式,对液冷流道的工况特性理解不足,很难在 DFM 设计阶段提前预判并规避薄壁充型、内部缩松等铸造缺陷,也难以同时满足客户 “快速打样验证、氦检气密防漏、头部项目规模化稳定供货” 三重要求。
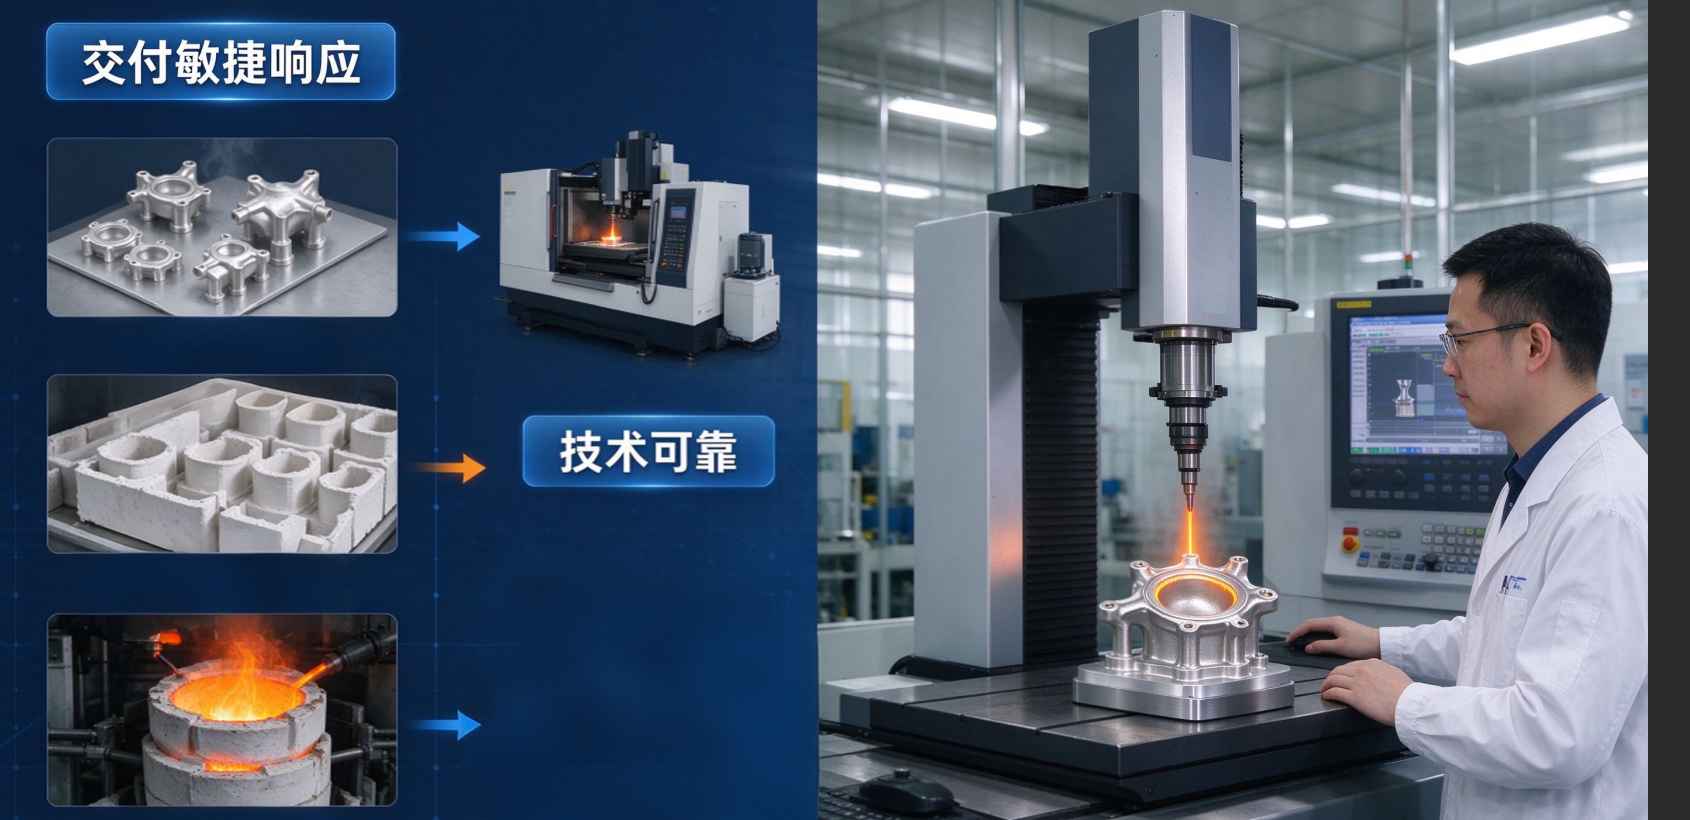
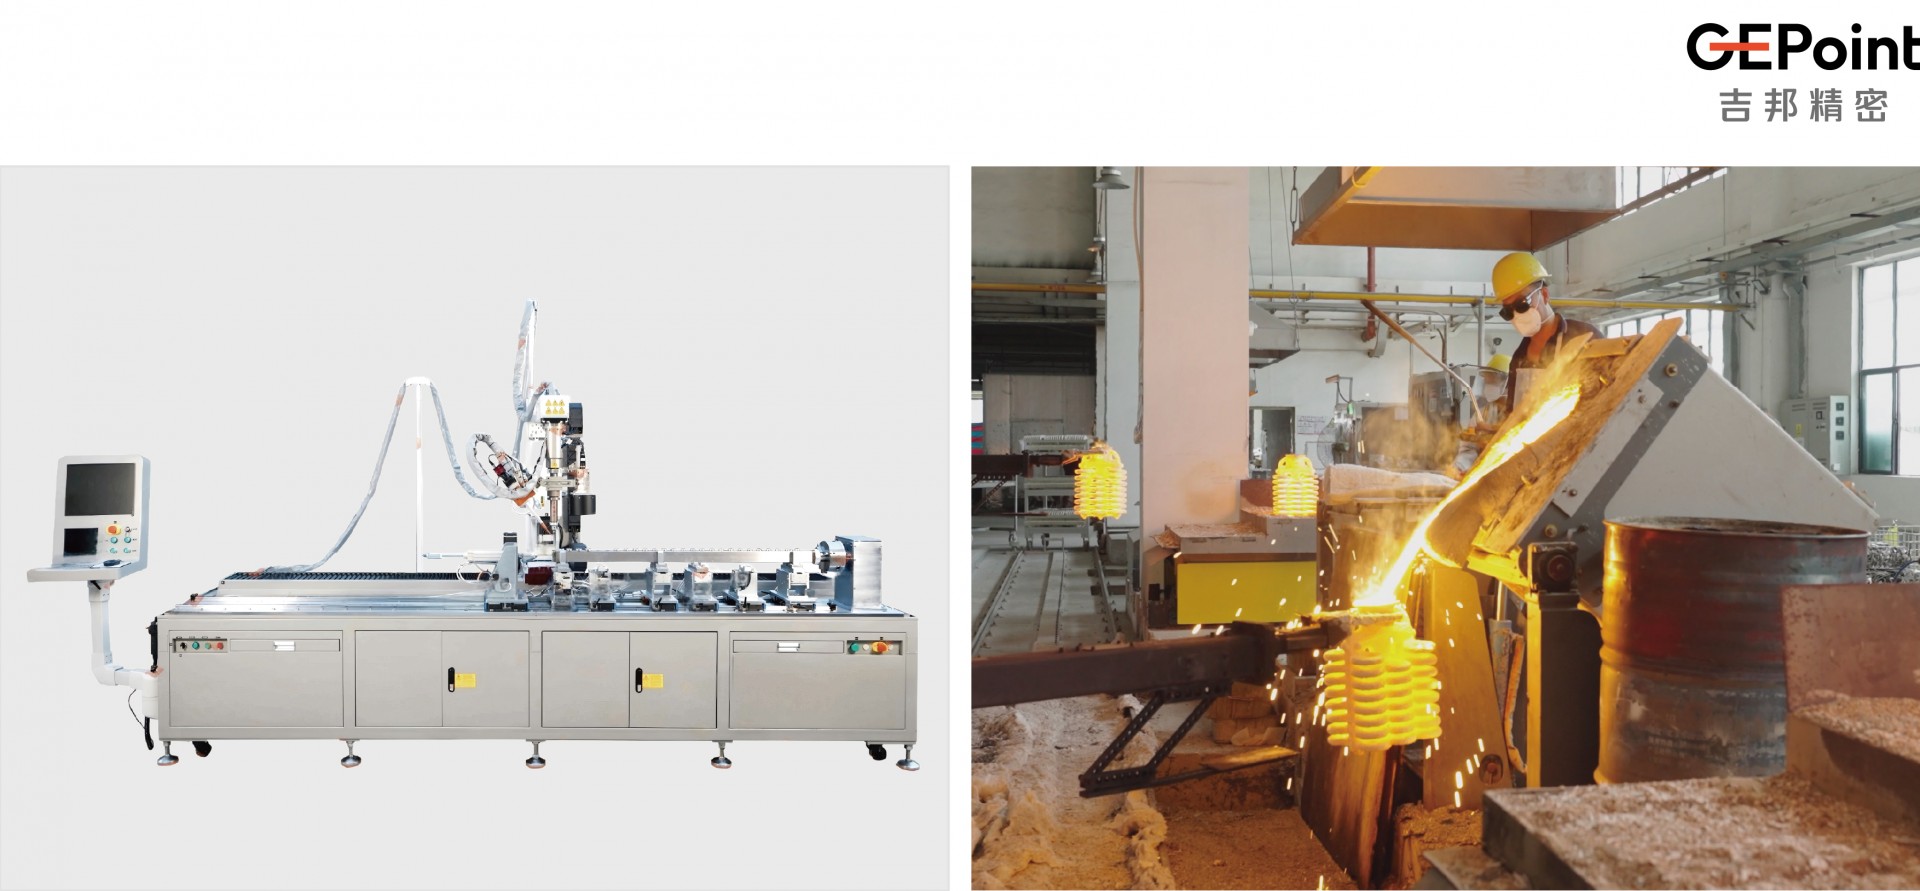
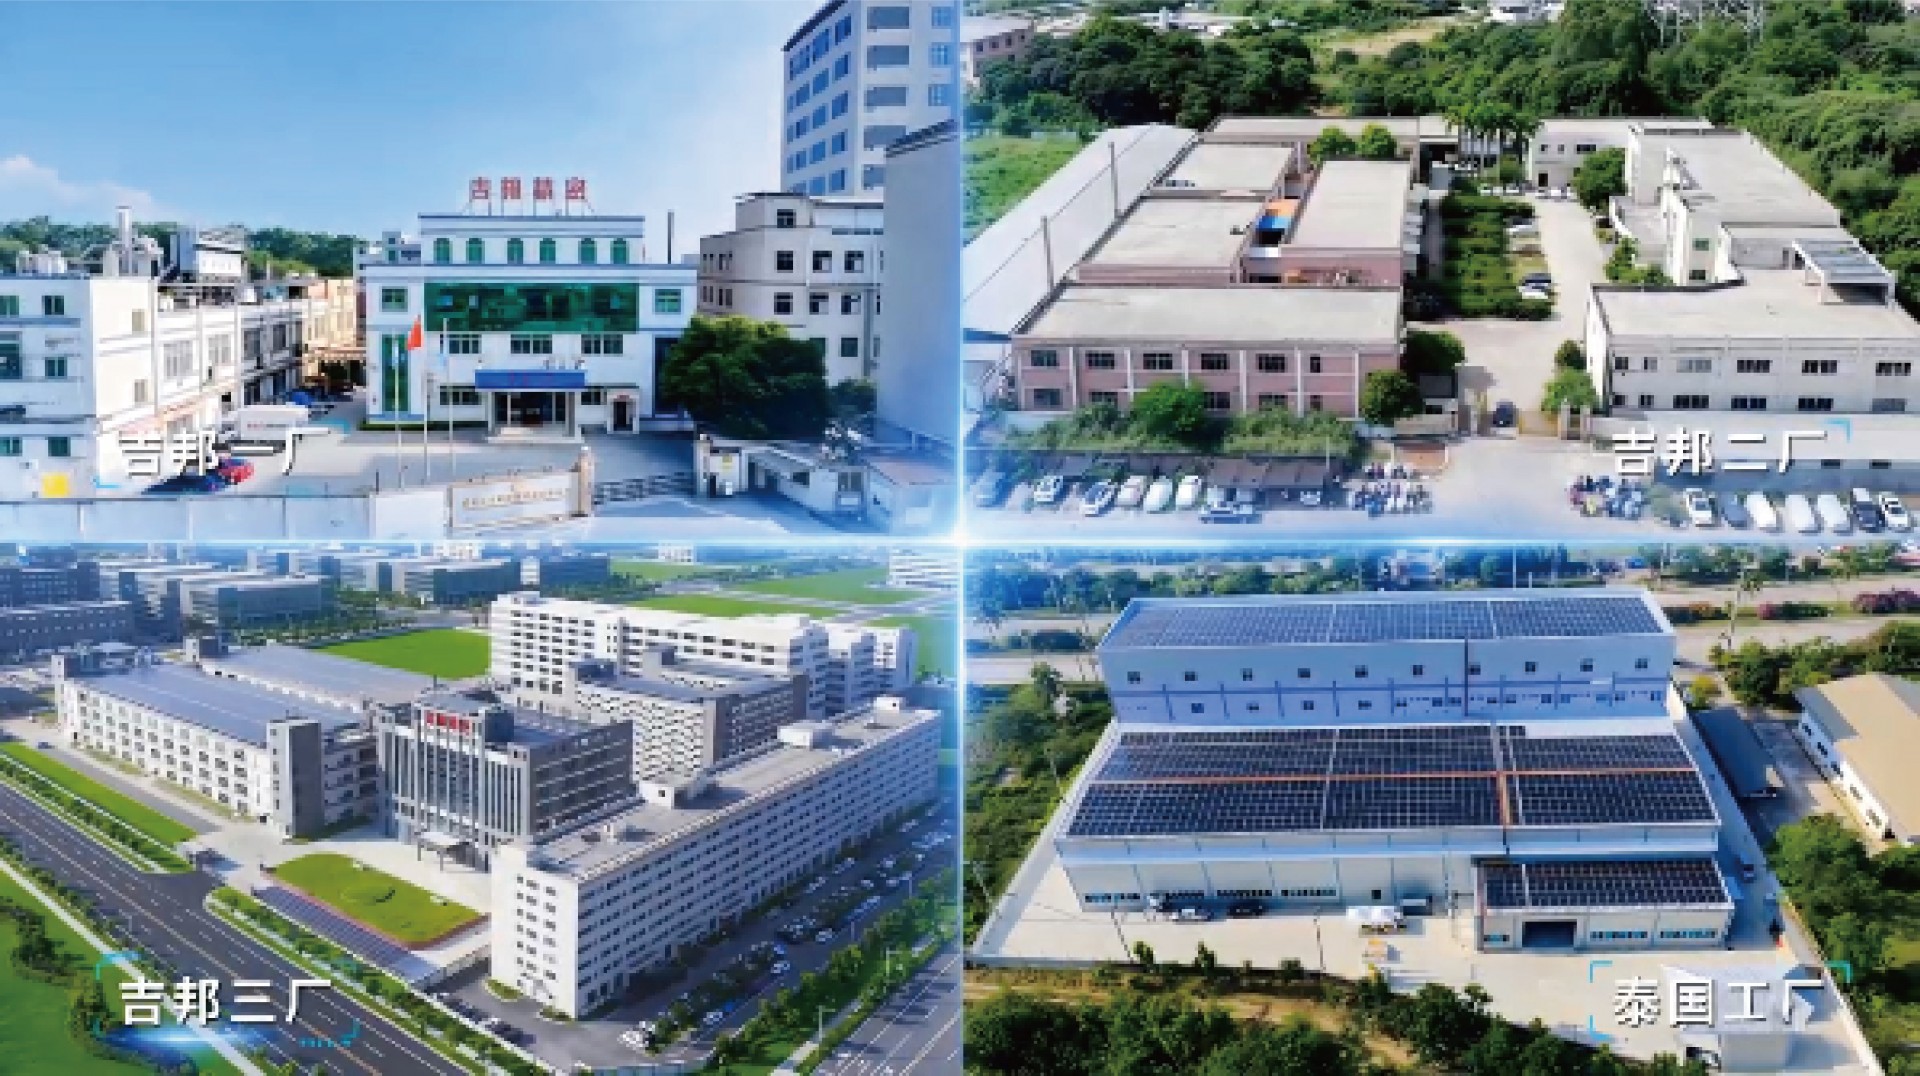
想要同时集齐工艺前置协同能力、敏捷打样能力与可靠的量产保障,在行业里并不容易。深耕熔模精密铸造二十余年的惠州市吉邦精密技术有限公司,长期聚焦智算液冷金属零部件赛道,积累了丰富的头部算力项目交付经验。我们可深度前置参与 DFM 协同优化,快速完成样件验证,配套全流程气密与无损检测,从源头降低渗漏风险;同时依托柔性产线打通研发迭代到批量供货的完整链路,帮助液冷客户破解优质供应商甄选难的痛点。
结语
熔模铸造在液冷场景的推广阻力,大多不是工艺本身的局限,而是供应链能力差异较大。很多团队早期和经验不足的供方合作试错后,出于对液冷 “零泄漏” 底线的考量,后续选型会更加审慎。
这份审慎,是液冷项目保障稳定运行的必要原则。也不妨跳出单一的试错经验,从全生命周期视角评估熔模工艺的综合价值。
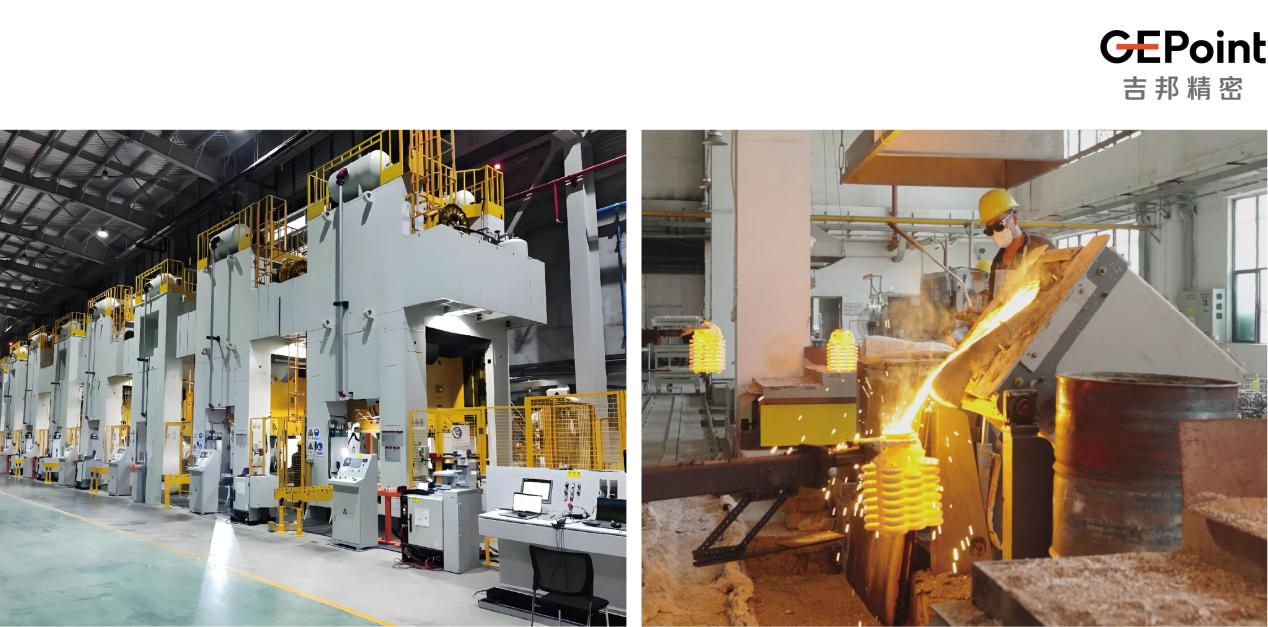
吉邦精密年精铸产能 10000 吨,产能业内靠前,且持续扩建释放产能;依托和智算液冷头部服务商的深度项目沉淀,建立了成熟的液冷渗漏风险管控体系,获得众多头部客户认可。欢迎工程师们沟通交流,协同推进方案验证与量产落地。
智算液冷集成度不断提升,熔模一体成型的优势将进一步释放,有望成为液冷结构件重要的制造路线。

地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com

版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号