地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
很多工程师判断熔模铸造,习惯先看结果标签——精度高、能做复杂件、表面光洁。这些都对,但如果只记住结果,就很容易在真正评审零件时抓不住重点:凭什么熔模能做?它到底强在哪、弱在哪?答案要从它自身的工艺逻辑里找。
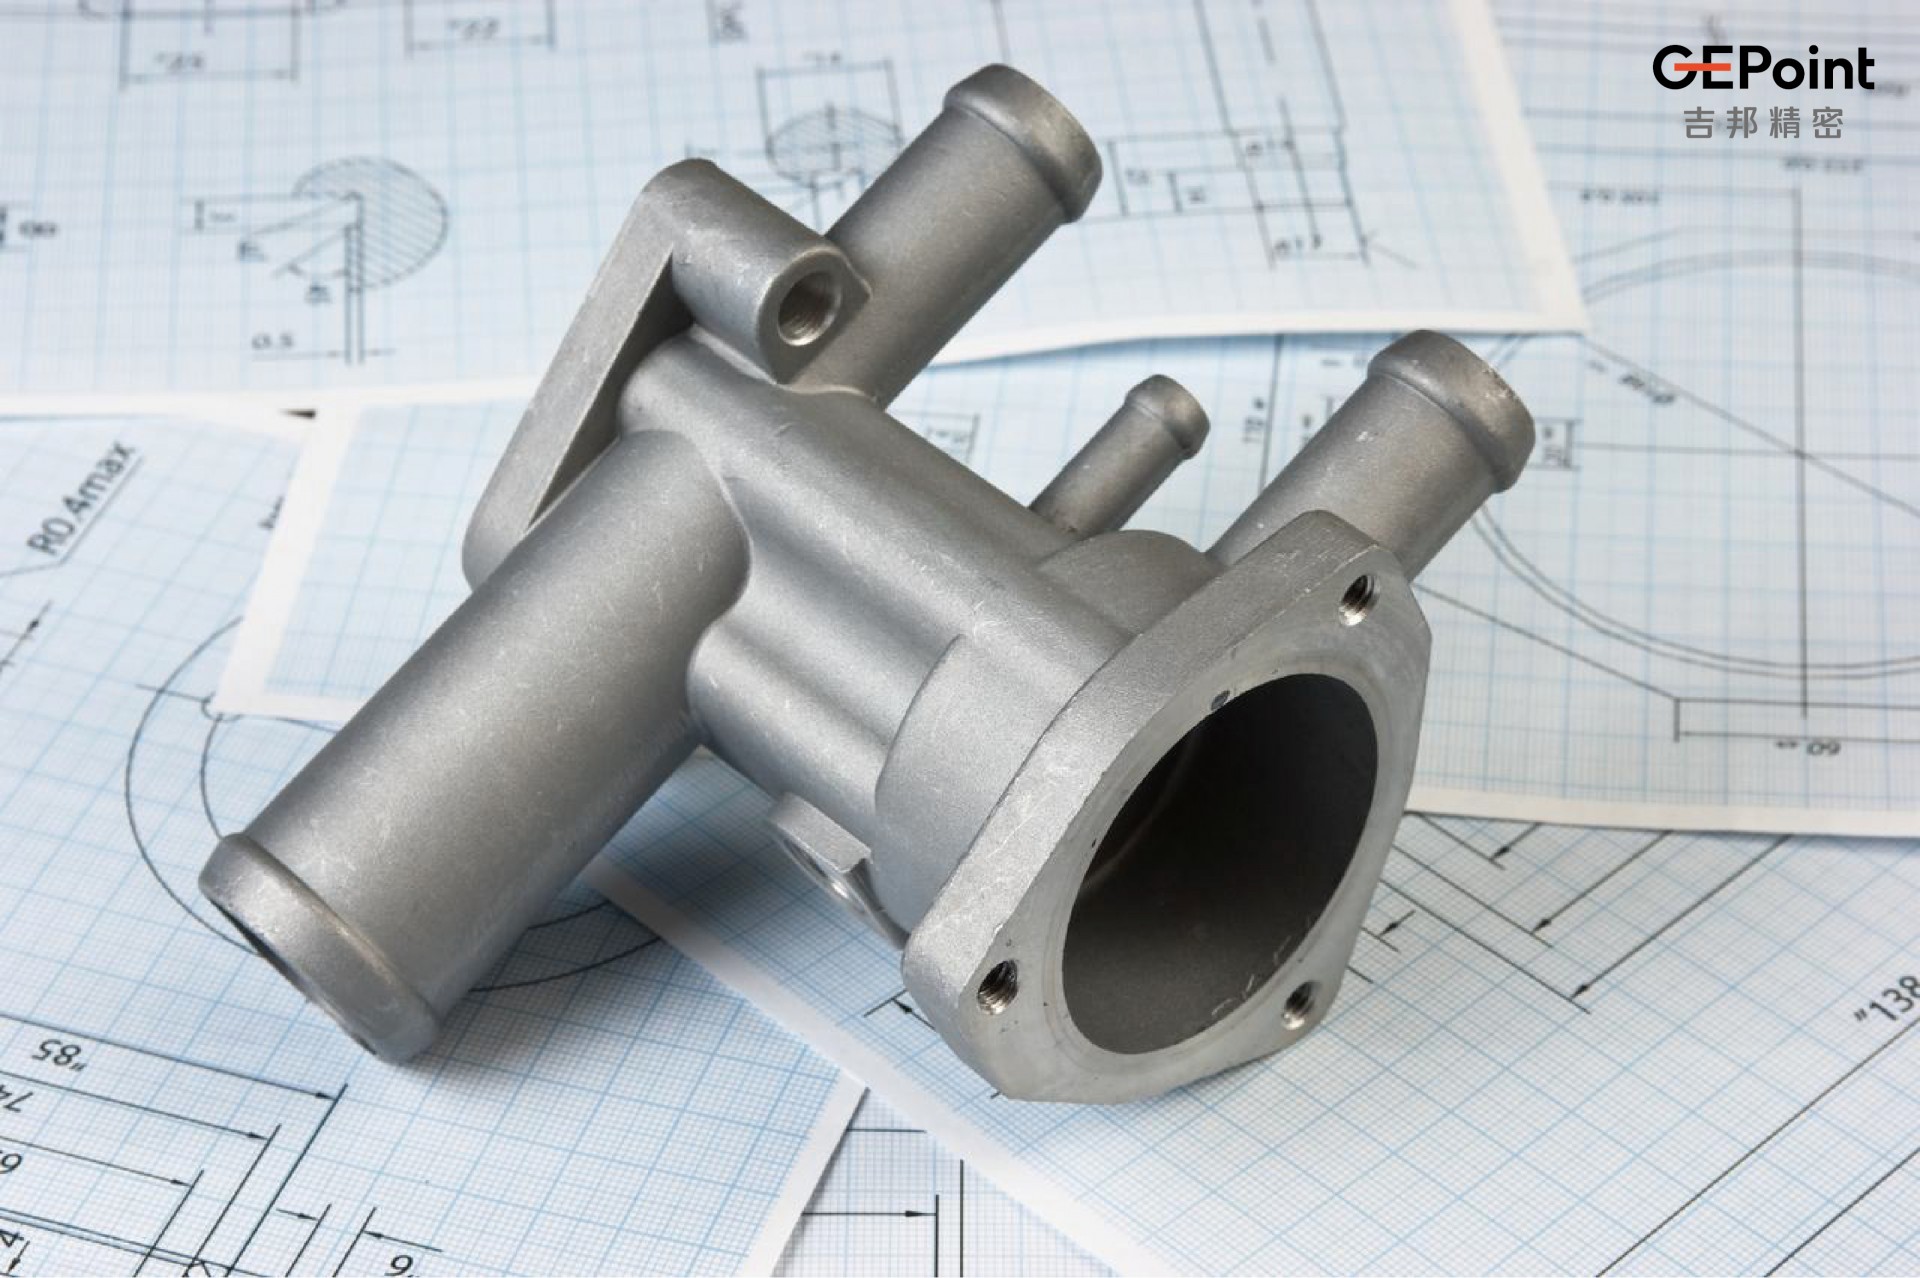
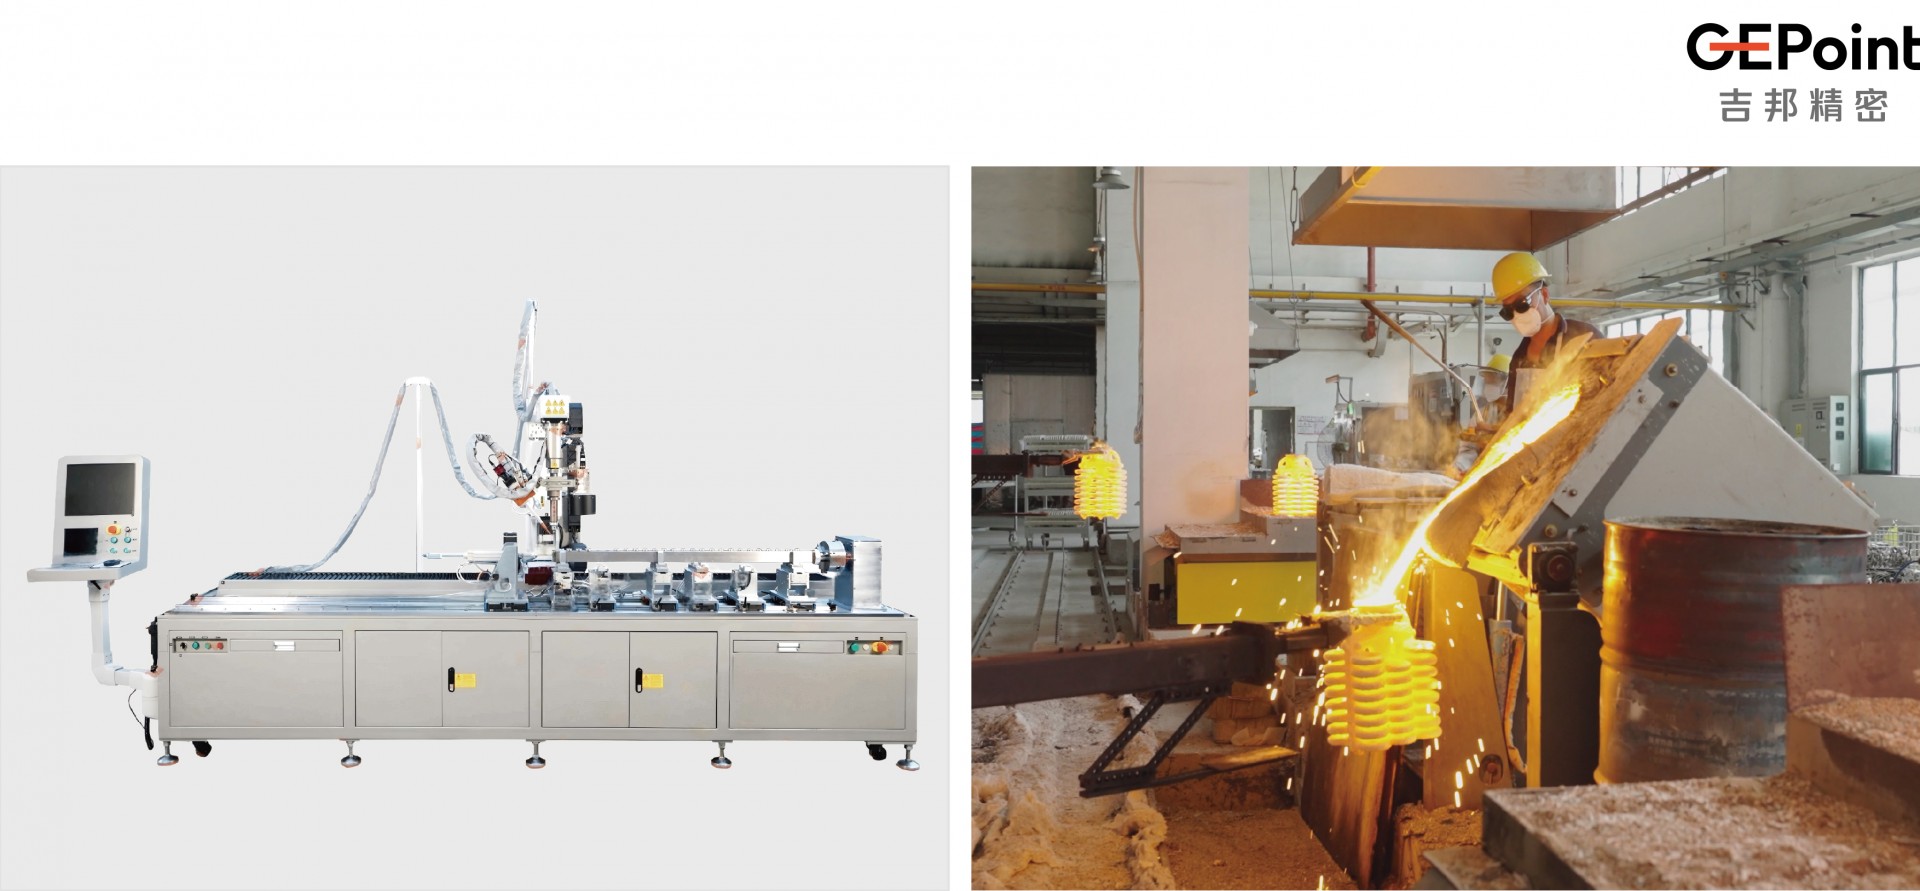
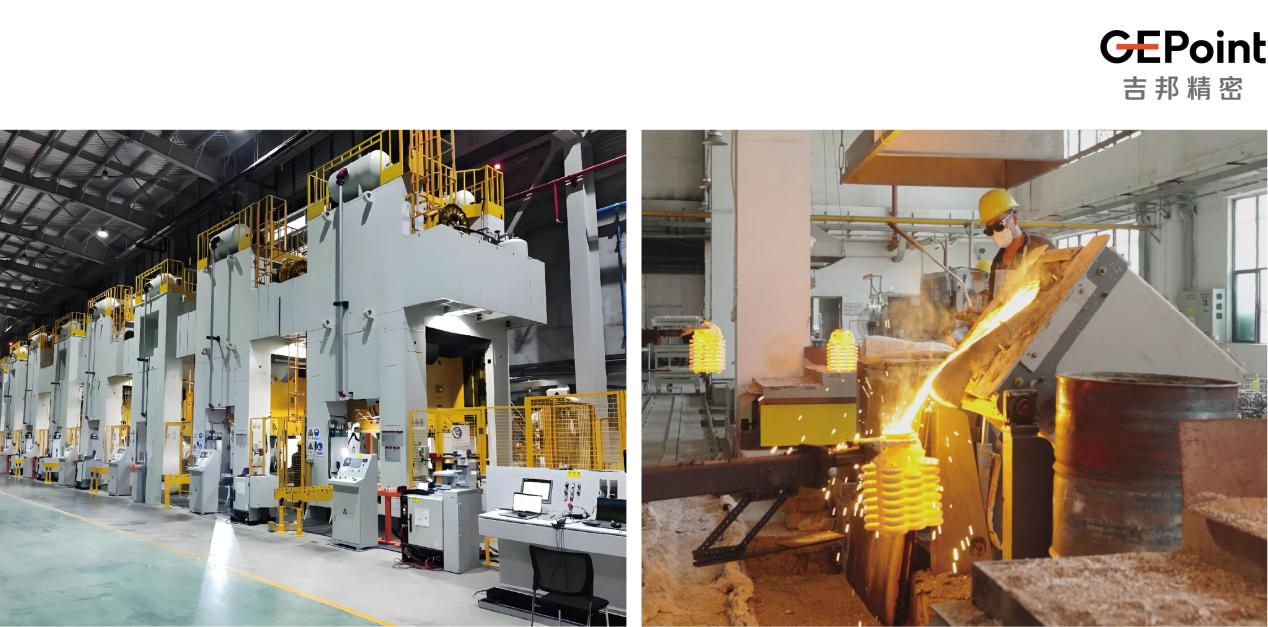
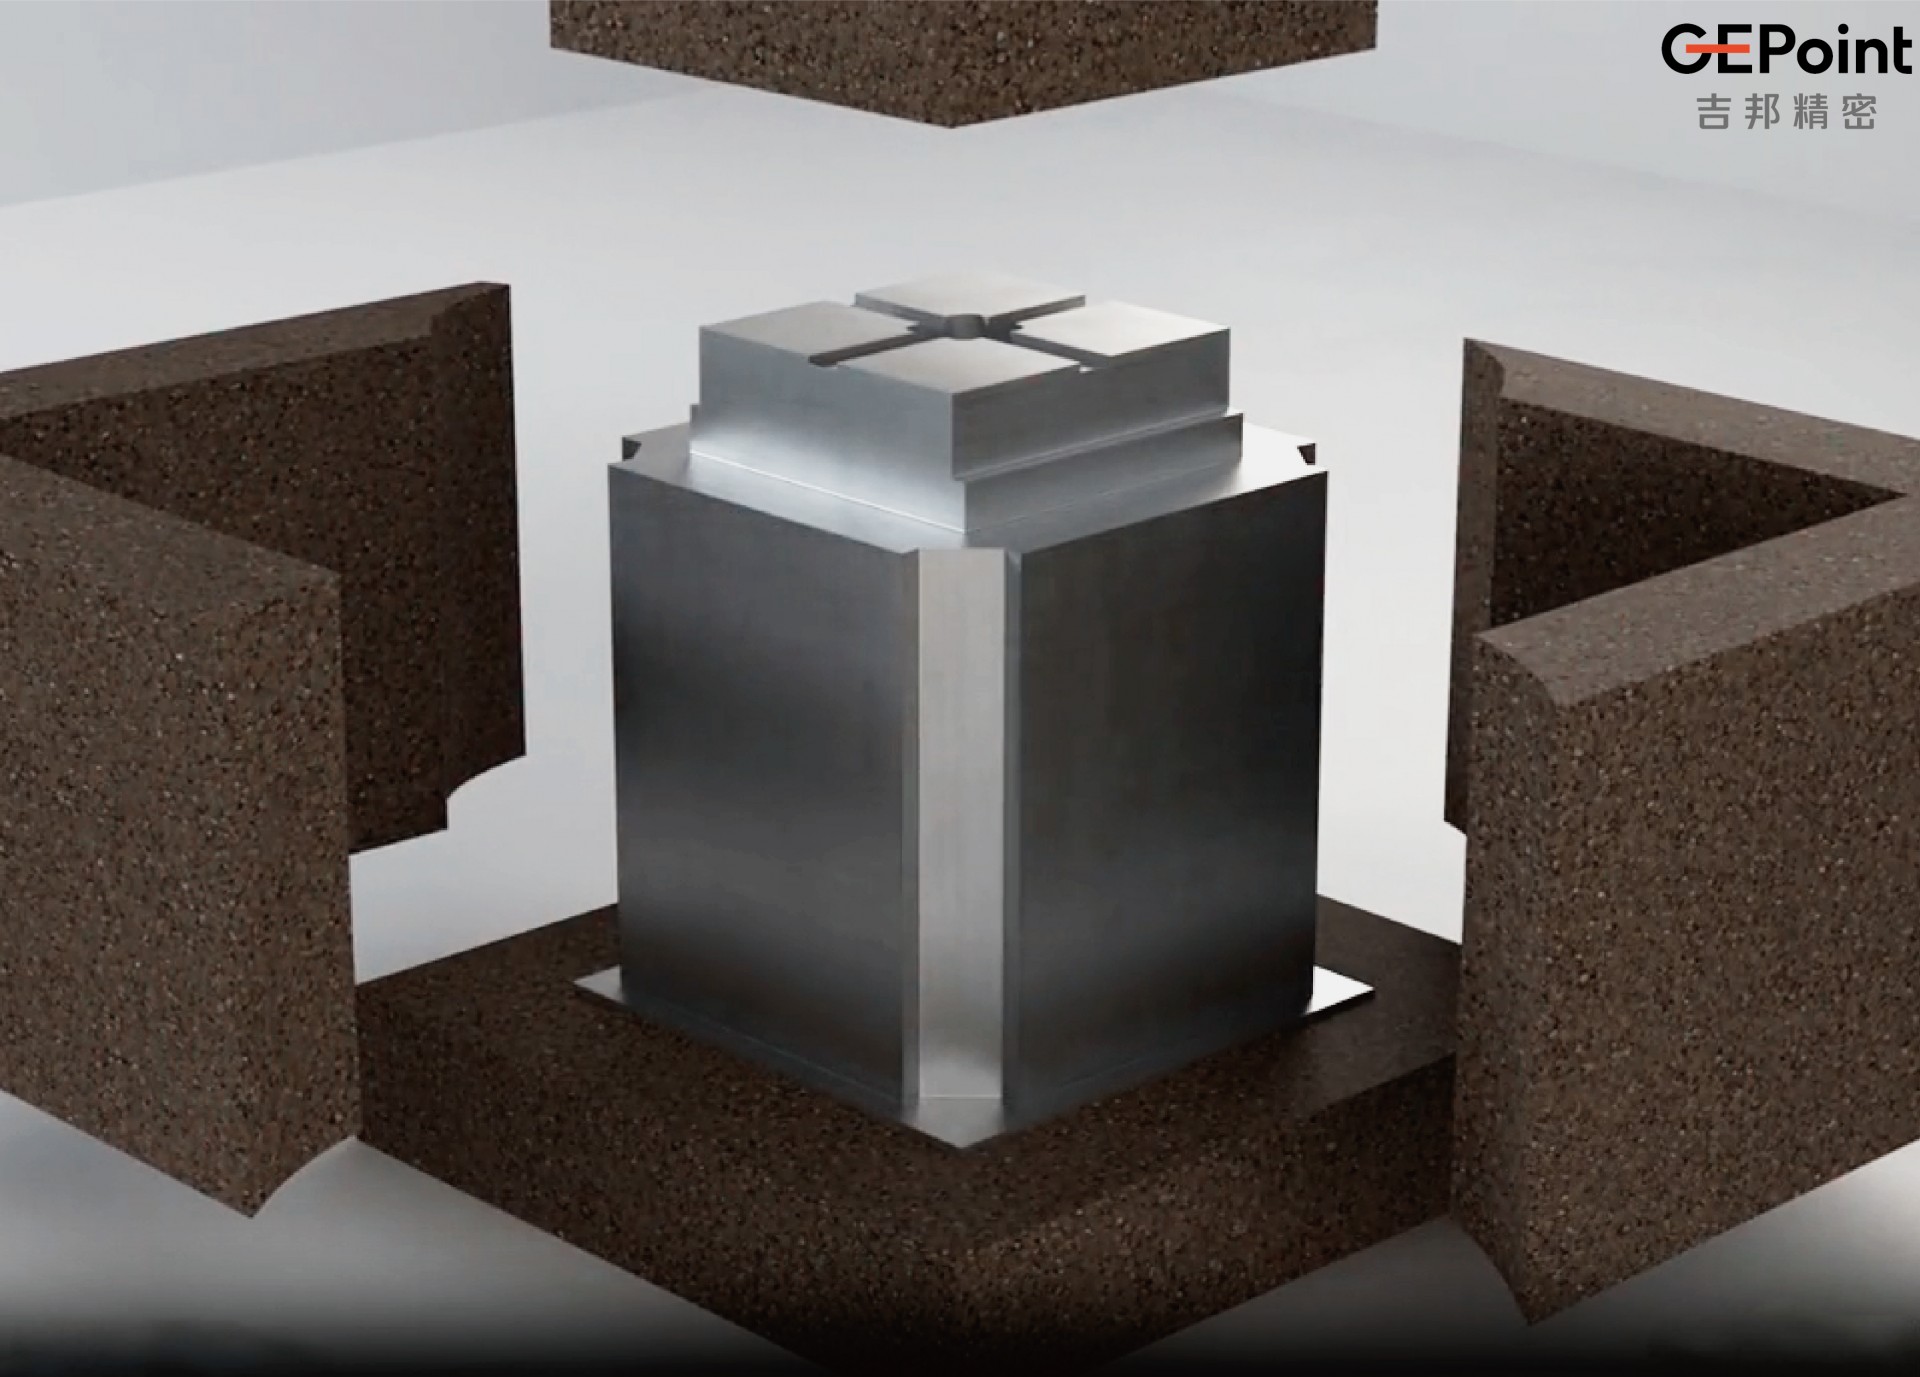
熔模铸造(失蜡铸造)的流程是:先做出与零件一致的蜡模,在蜡模外逐层涂挂耐火材料形成型壳,加热脱蜡后得到一个精确的空腔,再把金属液浇入,金属在这个型腔里原位凝固成零件。
拆开这条链,你会发现熔模的所有优势,几乎都不是后期“加工出来”的,而是这套流程本身“内生的”。下面逐一拆解。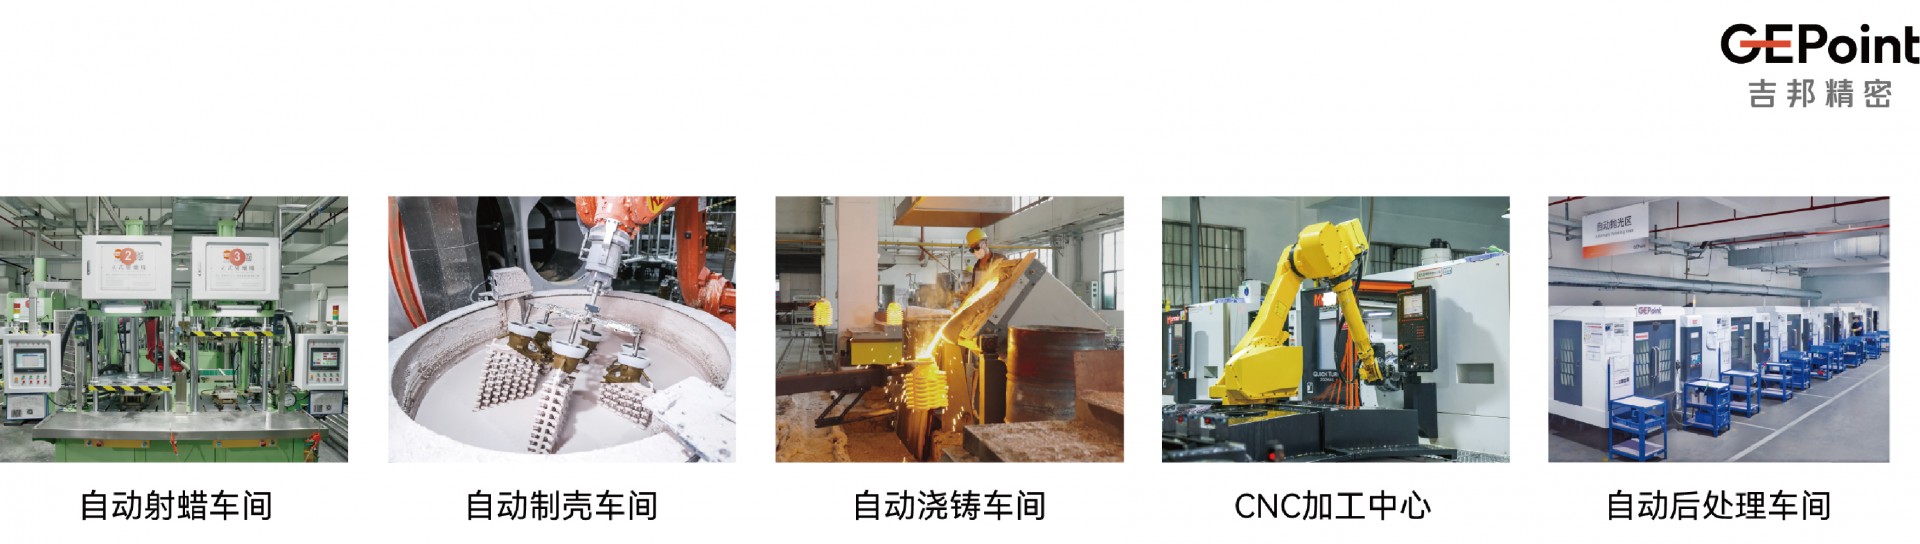
01内生优势一:复杂内腔与异形结构一次成型,源于“蜡可塑+型壳可随形”
熔模能做出机加工很难、其他铸造又做不了的复杂结构,逻辑其实很朴素:
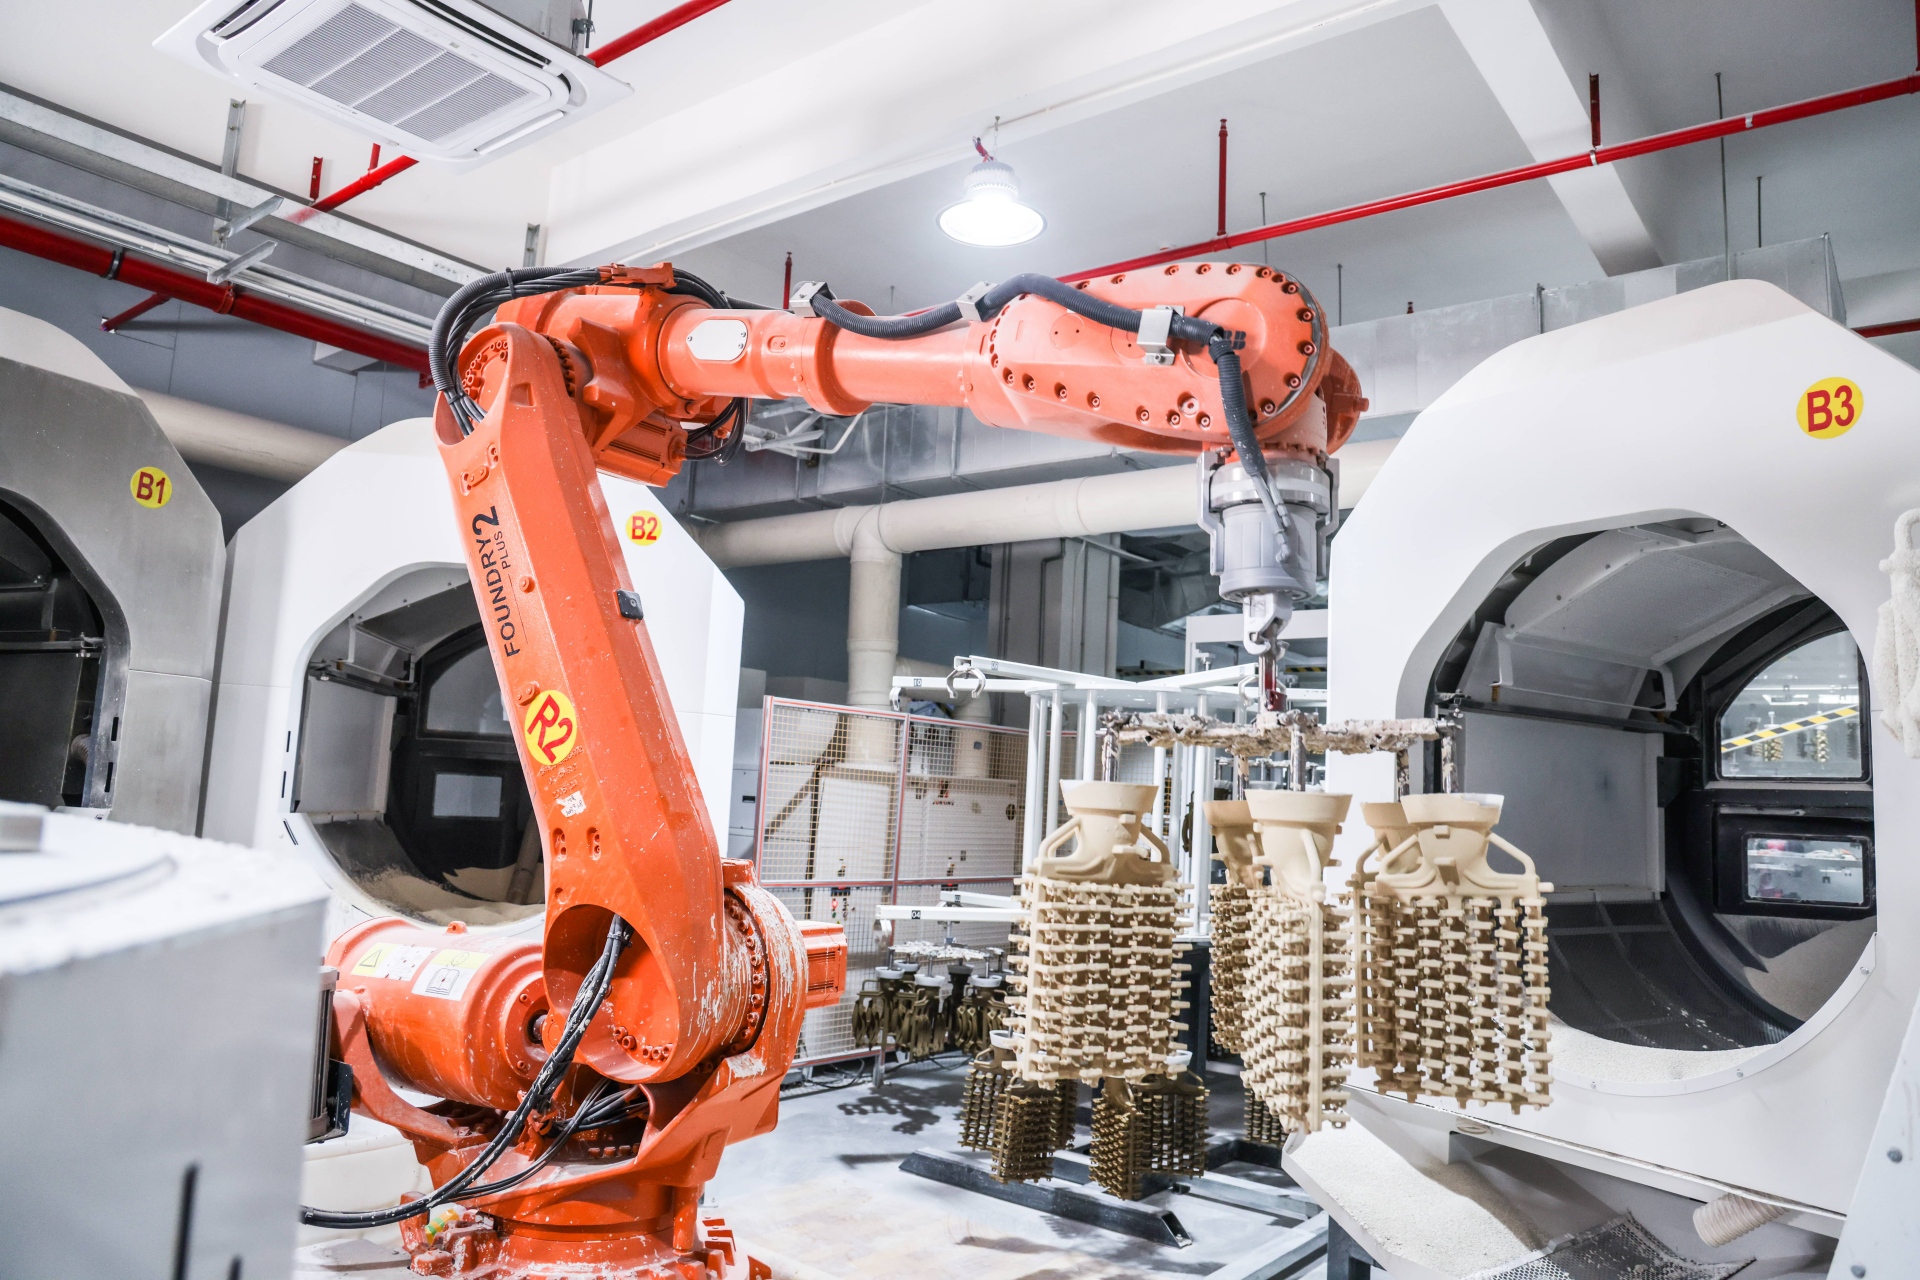
第一步,蜡可以被压制成任意三维形貌,包括倒扣、异形流道、细密肋条;第二步,型壳逐层涂挂,忠实地复制并固化这个形貌;第三步,脱蜡后,这个复杂空腔被完整保留下来,金属液在其中原位凝固。
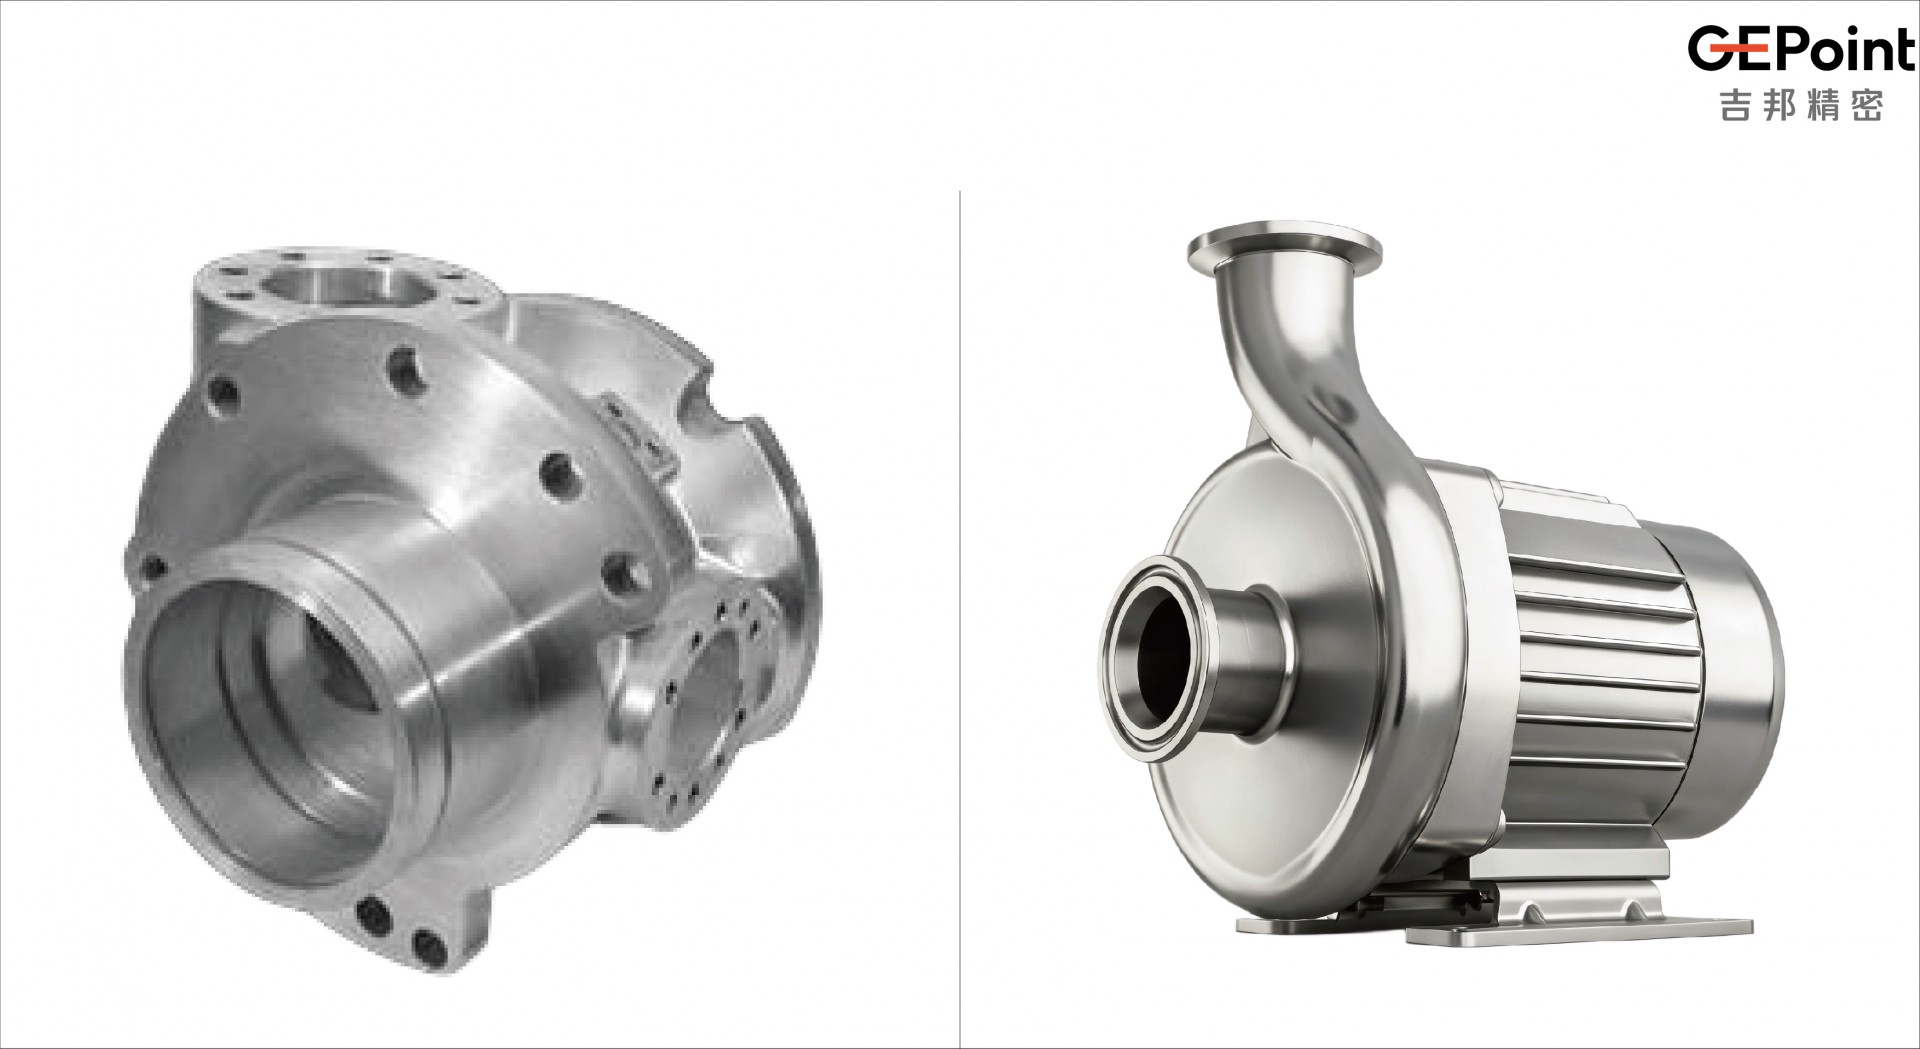
所以,倒扣面、内部流道、细密散热肋这类“看着就难”的结构,恰恰是熔模最擅长的一次成型对象——不用拼焊,不用多次装夹,一次浇注到位。
02 内生优势二:多零件一体成型,源于“整体型腔”减少焊接装配
当几个零件原本需要焊接、装配才能组成一个组件时,熔模可以把它们合并成一个整体铸件,一次浇注成型。
这样做直接减少了焊缝、降低了焊接变形与探伤风险,也省去了相应工装和工序——对要求高可靠、长寿命的结构件尤其有价值。
03内生优势三:材料利用率高,源于“加法成形”而非“减法去除”
机加工、锻造的起点,是一块比成品大得多的毛坯,靠不断去除多余材料得到最终形状,属于“减法”;对复杂件,去除量往往很大,金属变成废料,材料利用率低。
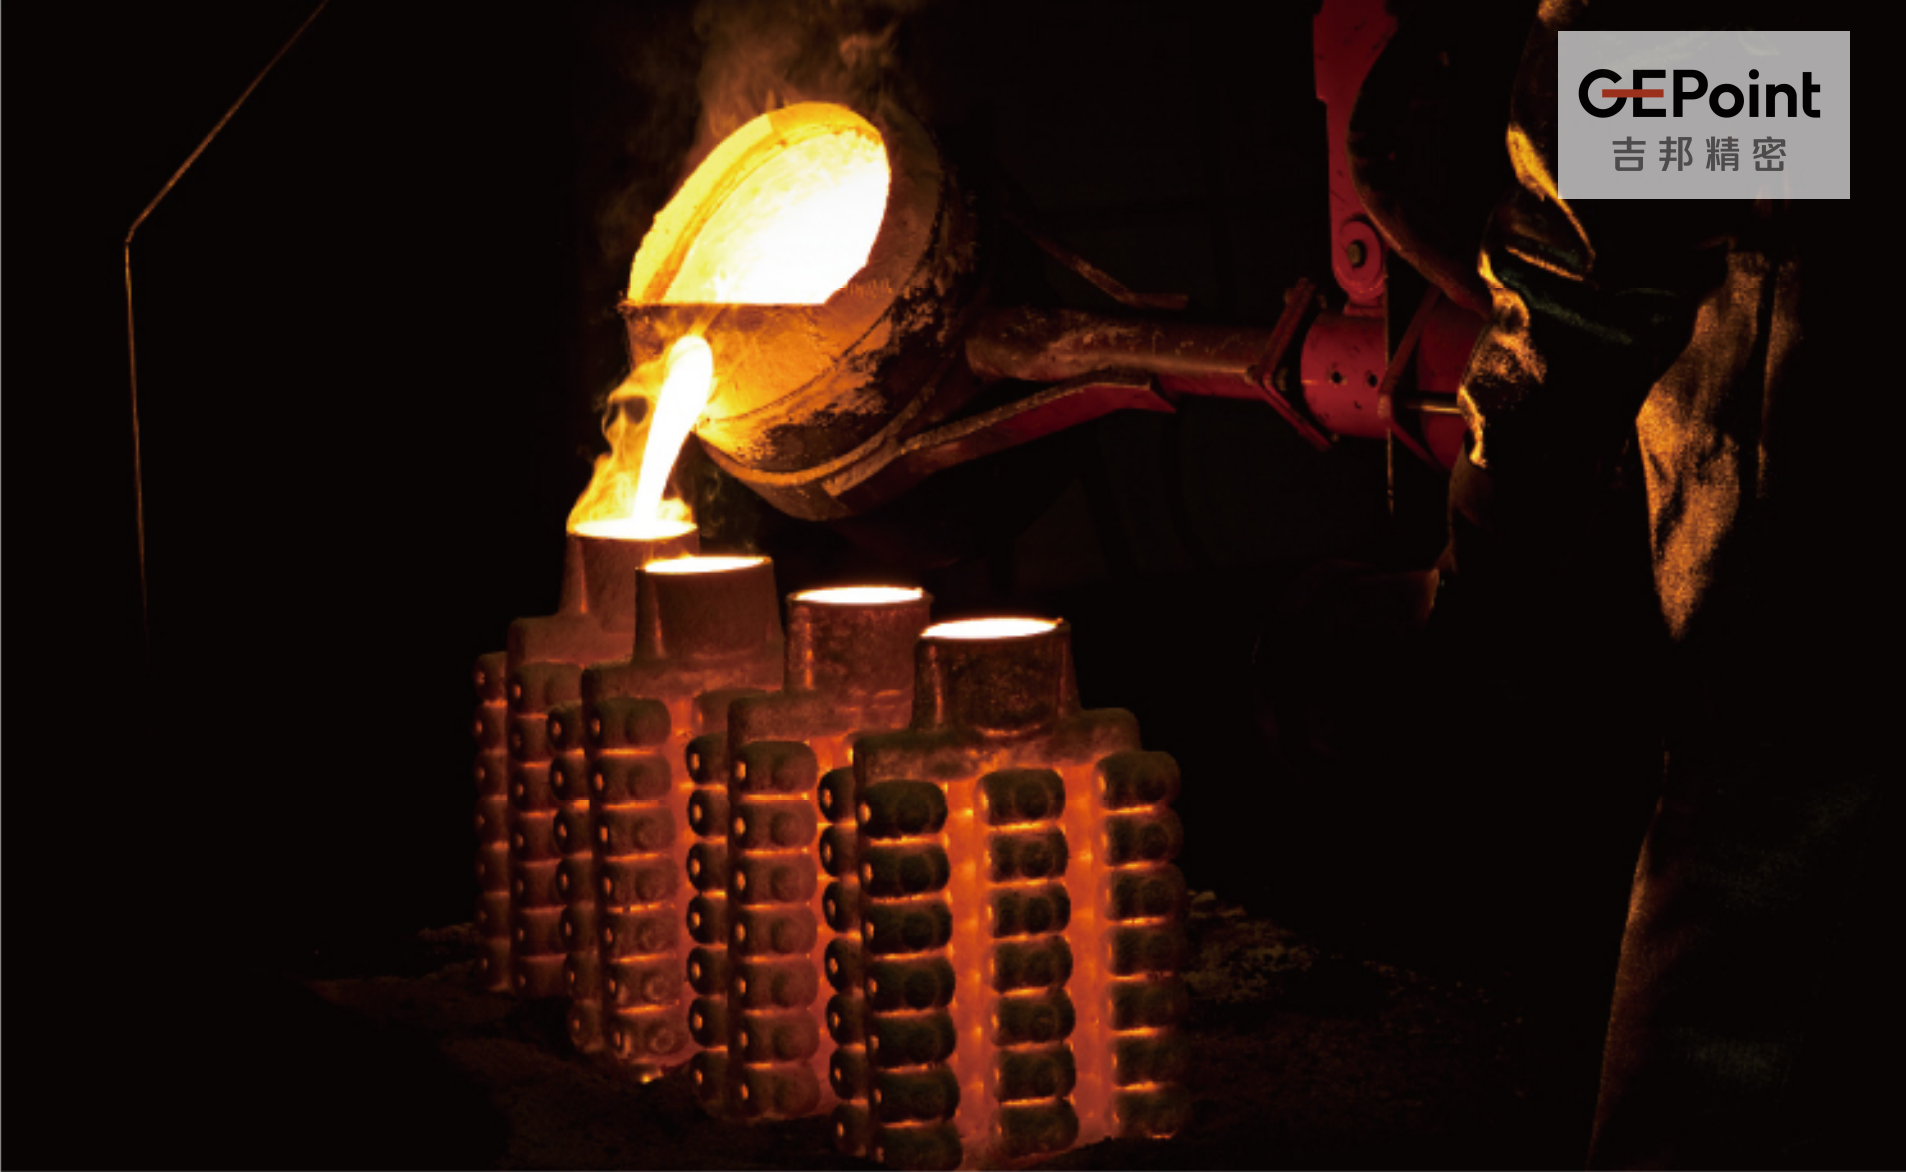
熔模则是“加法”:金属液直接浇进与零件等形的型腔,材料几乎全部用在最终形体上,从根源上减少了废料。
对高温合金、钛合金这类昂贵金属,这一优势会被进一步放大——材料成本占比高,少浪费一点都是实打实的成本。这也是熔模常被用来做贵重合金复杂件的底层原因。
04 内生优势四:表面光洁与尺寸精度好,源于“型壳内壁光洁+近净成型”
铸件表面质量直接取决于金属凝固时接触的“模壁”。熔模的型壳内壁由细粉耐火涂料层层形成,光洁度高,金属凝固后能保留这种光洁度,铸态表面粗糙度可达Ra3.2~6.4μm,远优于砂铸。
同时,由于形状在型腔里“一步到位”,零件接近最终尺寸,尺寸公差可达CT4~CT6。这意味着大量面不需要再做后续机加工修正,既省工序又保一致性。
05 内生优势五:合金适配广,源于“陶瓷型壳耐高温+可控凝固”
熔模的型壳以耐火陶瓷为主,可以承受极高的浇注温度,这是它区别于压铸等工艺的关键——不锈钢、高温镍基合金、钴基合金、钛合金等难切削、难锻造、耐高温耐蚀的材料,熔模都能提供一条“直接成型”的路径。
很多零件正是因为材料难加工,才更凸显熔模价值:不必把昂贵的难加工材料切削成复杂形状,而是直接浇成。
06 内生优势也有边界:不是万能工艺
既然是“型腔凝固”决定的优势,也就有“型腔凝固”决定的边界:
薄壁有下限,超出对应合金的极限壁厚会充型不完整;厚大实心块难以补缩,容易缩孔;全图都是微米级超紧公差、每个面都要求极高精度的零件,仍需要机加收尾。这些不是熔模的“缺点”,而是同一套工艺逻辑固有的代价。
判断零件是否适合熔模铸造,不必优先盯着精度指标,首先要看它是否契合熔模铸造的内生优势逻辑:复杂内腔、异形曲面结构、要求一体化成型、采用难切削贵合金,或是有耐高压、耐高低温、耐腐蚀、零泄漏等特殊工况要求。匹配的特征越多,熔模工艺的适配性就越高。
结尾
熔模精密铸造的真正价值,来自它“加法成形、型腔凝固、一次成型”这套内生逻辑:省料、能做复杂结构、表面好、合金广、少焊接。理解这套逻辑,才能在前端评审时把每一件零件放到对的位置上。
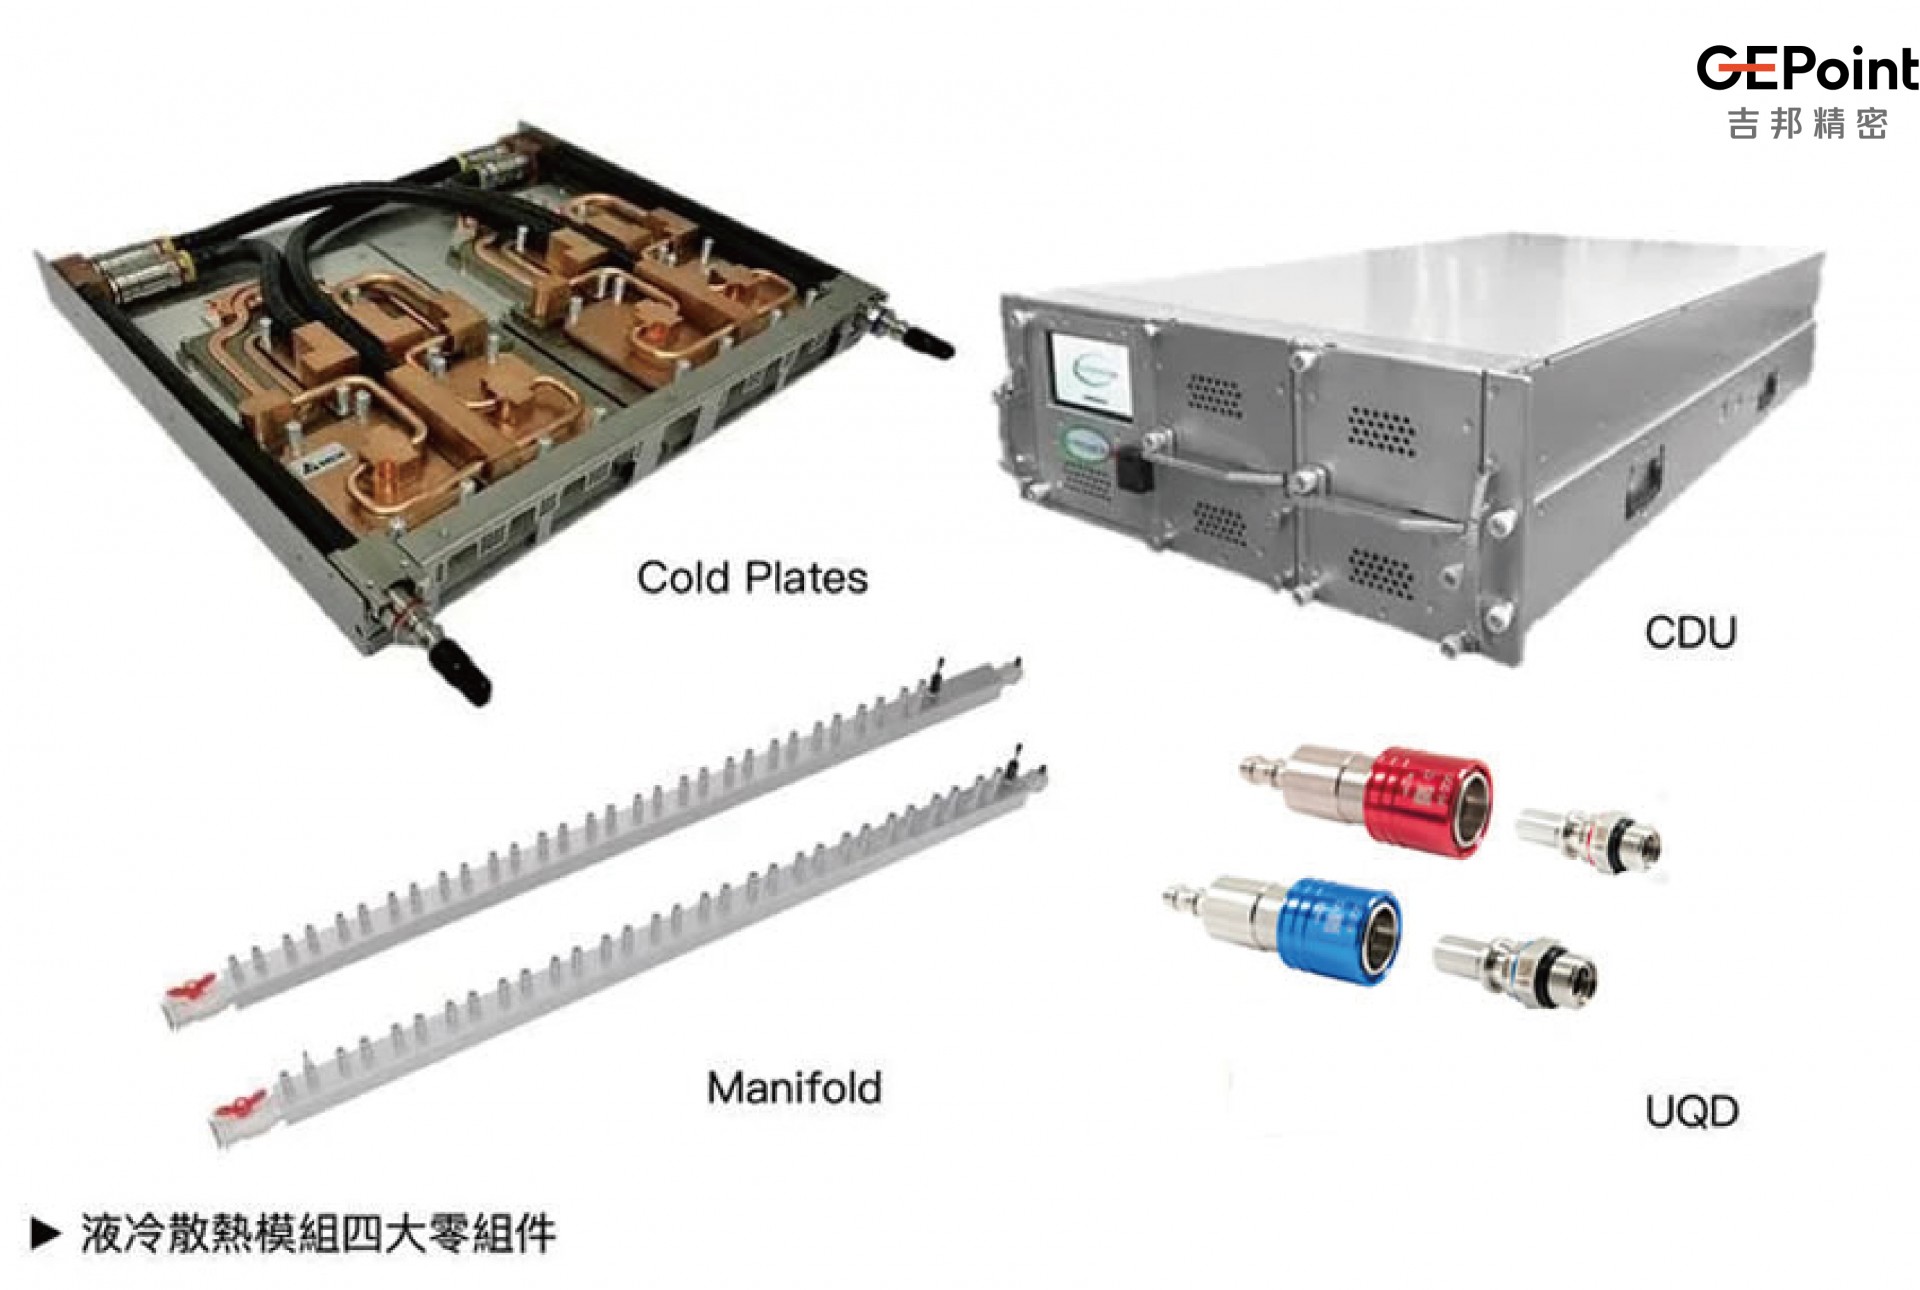
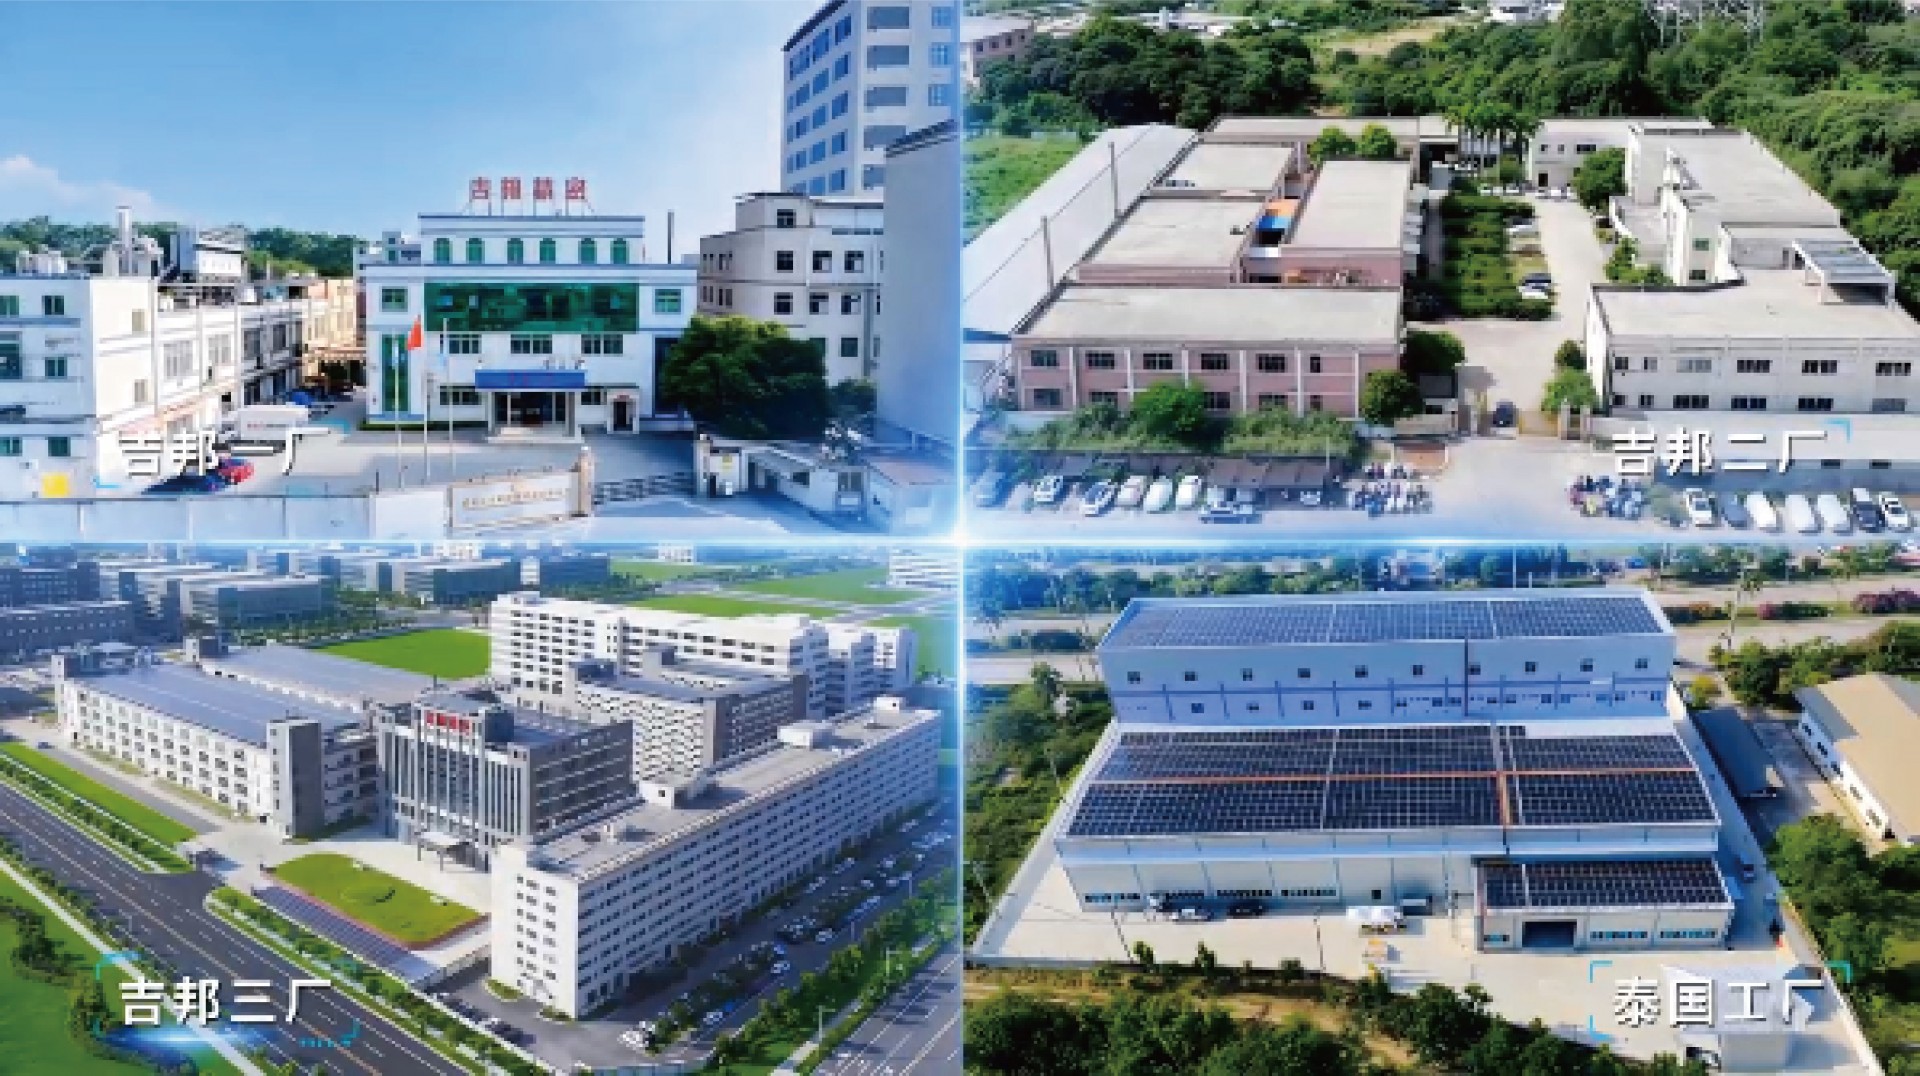
如果您手上有零件需要评估是否适合熔模,欢迎联系惠州市吉邦精密技术有限公司,我们专注高端熔模精密铸造,为算力中心液冷、新能源汽车、人形机器人、商业航天等客户提供一站式整体方案解决服务。

地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com

版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号