地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
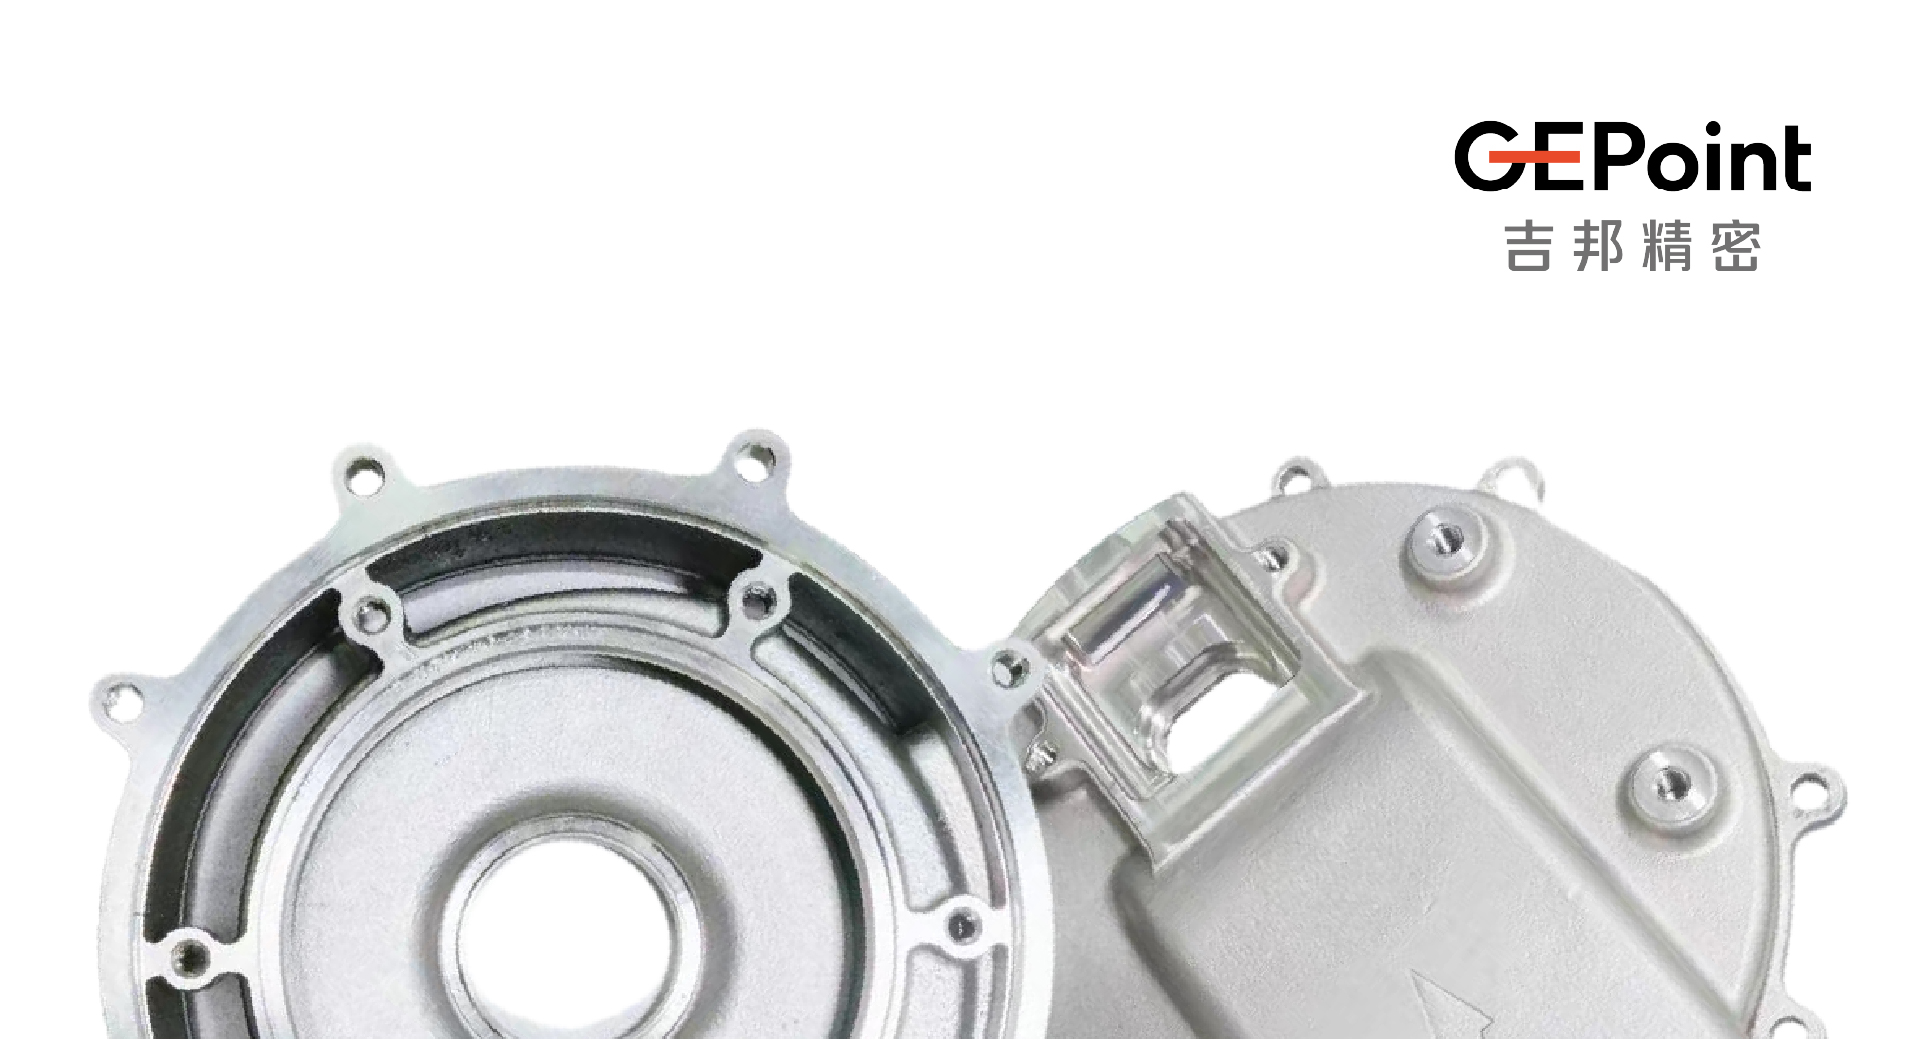
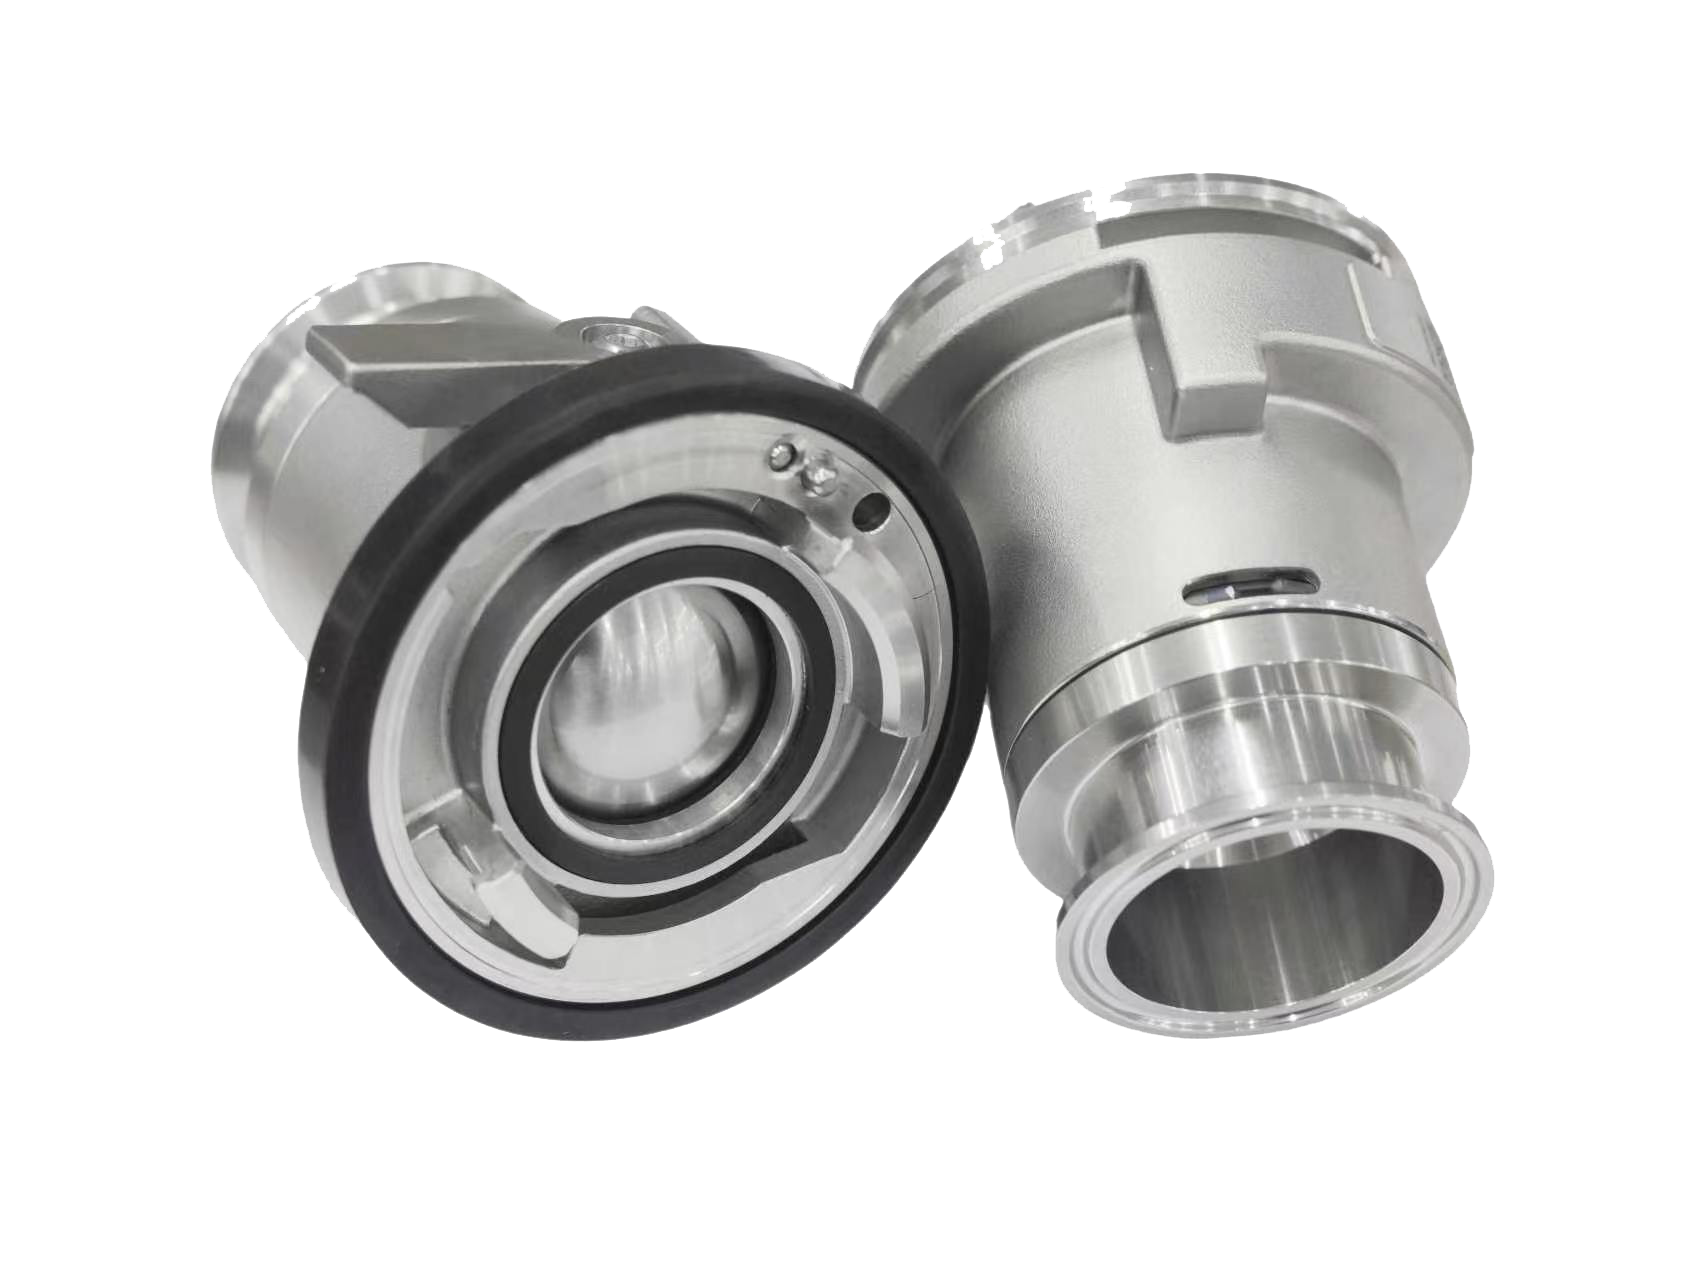
随着AI算力中心算力单元功率越来越高,随之而来的是液冷技术已成为智算中心热管理的必选项。在此背景下,复杂异形不锈钢泵壳精密铸造已从常规铸造需求,升级为对承压、耐蚀与流道精度同时提出要求的工程能力。高压直流电子屏蔽泵的泵壳选厂逻辑,与普通结构件存在明显差异。
屏蔽泵依靠隔离套将电机与介质分隔,泵壳同时承担承压腔体与流道载体两个角色,内部往往存在螺旋流道、变截面腔室与多分支进出口。这类结构若用板材焊接拼合,会引入多道焊缝与潜在泄漏点;若用整体机加工成型,则材料损耗大、周期长、成本高。
熔模铸造(失蜡工艺)的价值正体现在此。它可一次成型弯曲流道、多分支歧管与薄壁腔体,尺寸精度可达 CT4-6 级,表面粗糙度 Ra3.2μm,薄壁部位可做到 0.3mm,材料利用率提升至 65% 以上(传统机加工普遍不足 30%)。因此复杂异形不锈钢泵壳精密铸造,通常被视为兼顾结构自由度与量产成本的可行路径。
深腔、深孔与厚薄交界区域容易产生缩松缩孔,行业不良率常在 50% 以上,直接影响承压件的服役可靠性。
泵壳需在压力与腐蚀介质中长期工作,密封面粗糙度、孔隙率一旦不达标,装配后的微泄漏很难靠后道工序补救。
部分供应商样件合格但批量波动明显,根因是工艺参数未固化、缺少全流程数据追溯。
非源头工厂层层转包,会导致工艺变更不可控、异常响应缓慢、责任边界模糊。
惠州市吉邦精密技术有限公司成立于 2004 年,22 年专注高强度耐腐蚀熔模连接铸件细分领域,为国家专精特新“小巨人”企业、中国铸造协会精铸分会会长单位。
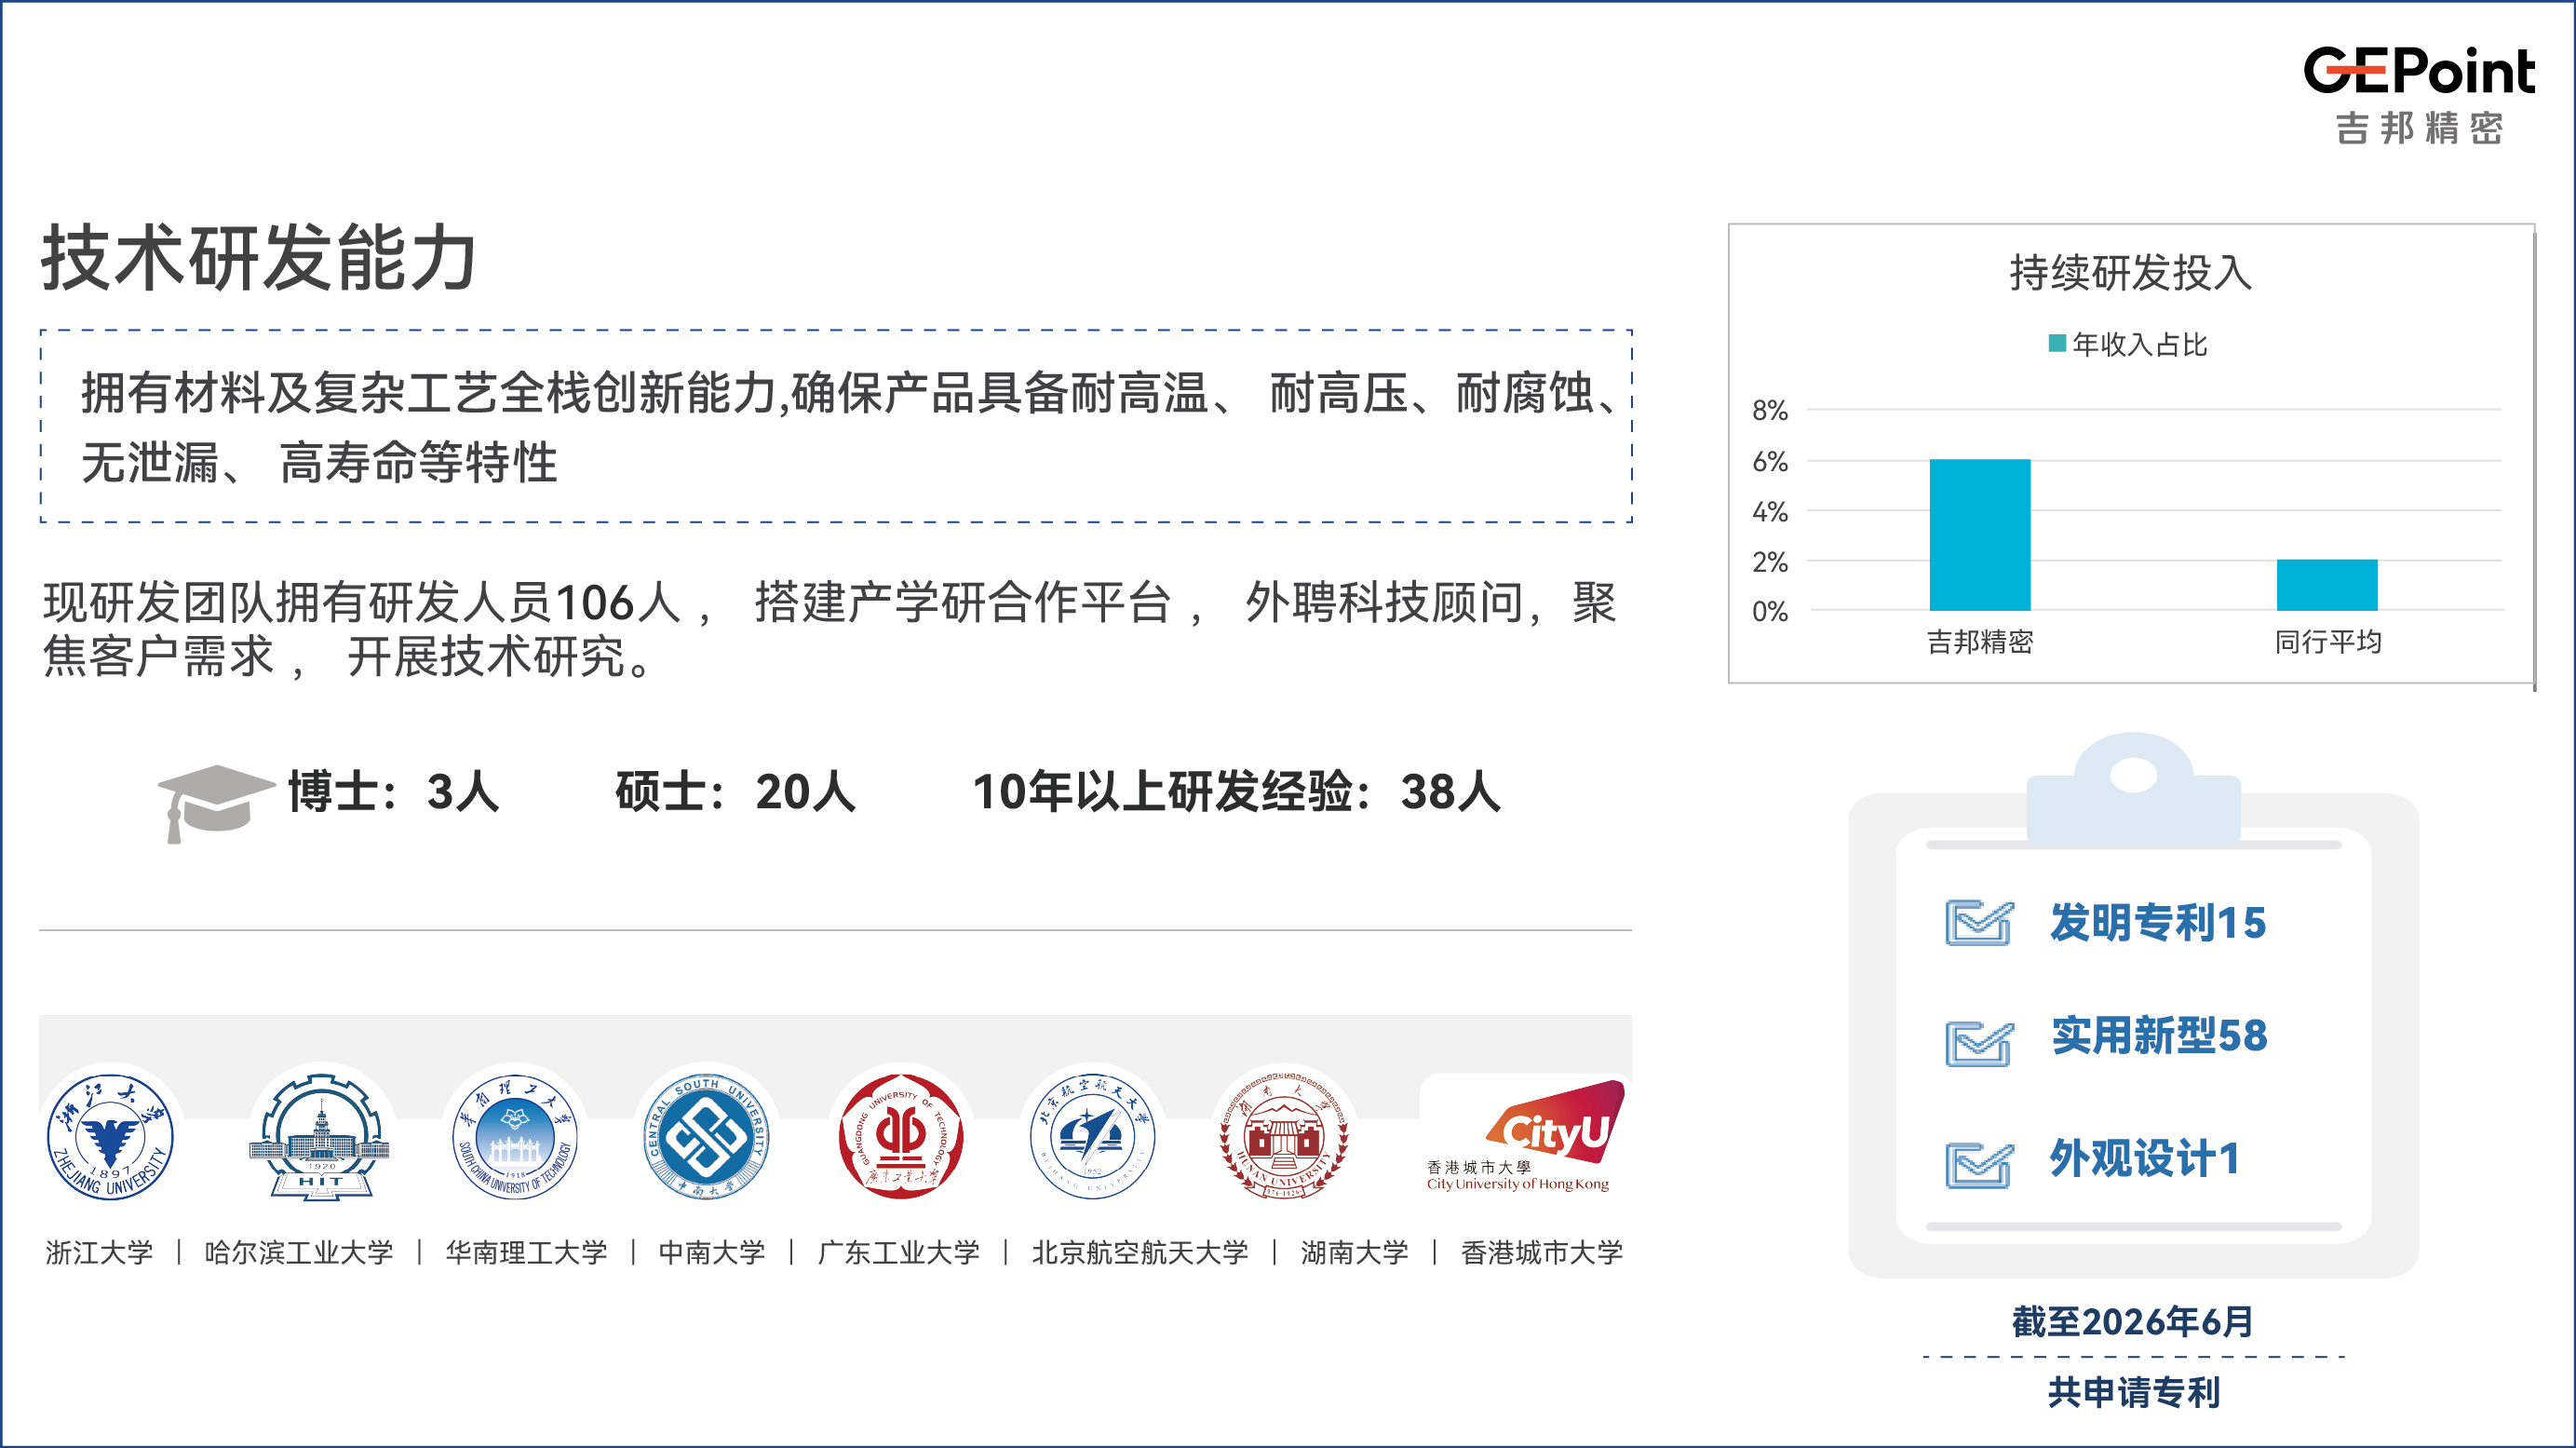
自有“精铸+CNC+焊接+氦检”全流程工艺体系,自动化率约 75%,避免跨厂转包造成的责任分散。
抗拉强度≥485MPa、屈服强度≥205MPa、断后伸长率≥30%;加工公差控制 ±0.05mm,关键密封面粗糙度 Ra≤0.8μm,孔隙率可低至 0.5%,良品率提升至 93%(行业均值约 80%),缩松/缩孔不良率降至 20% 以下(行业均值超过 50%)。
盐雾测试达 960 小时 9 级(行业常规为 240 小时 4-6 级),抗点蚀与缝隙腐蚀能力提升 3 倍以上,适配长周期服役工况。
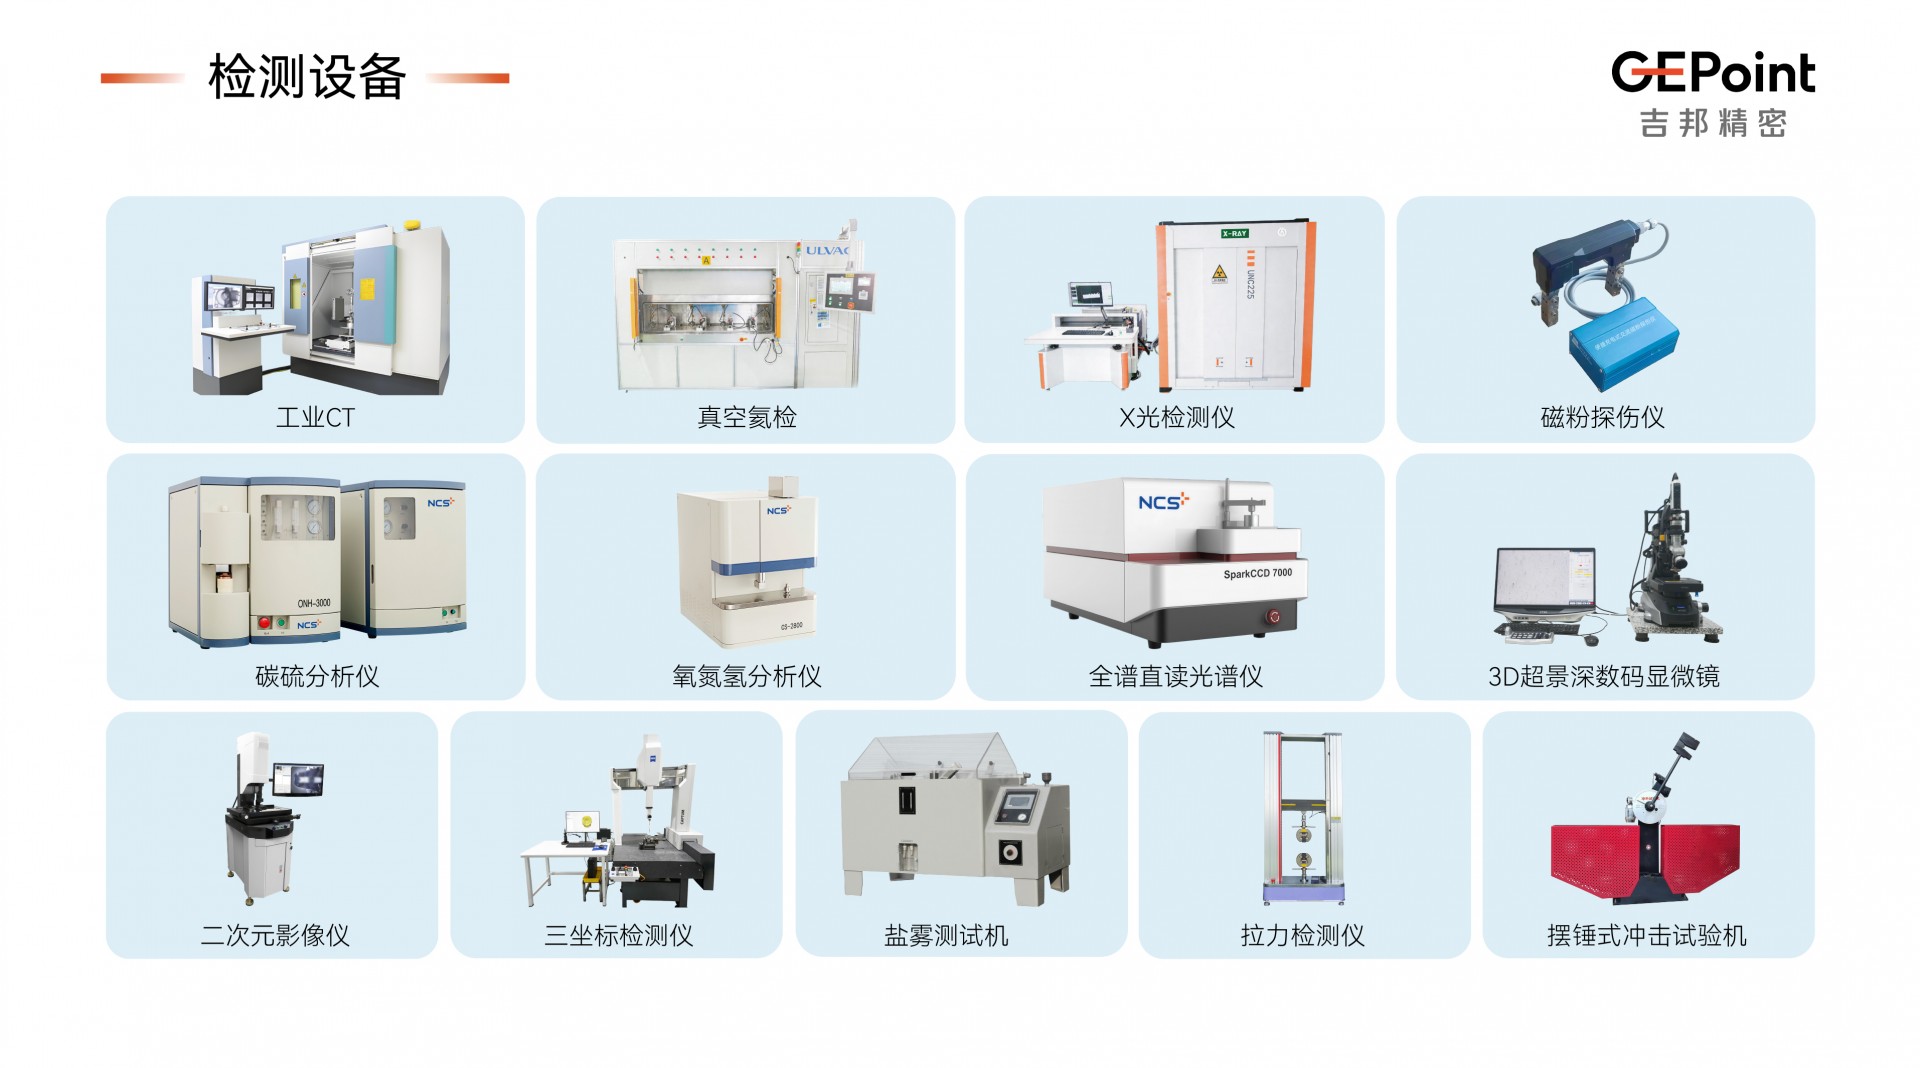
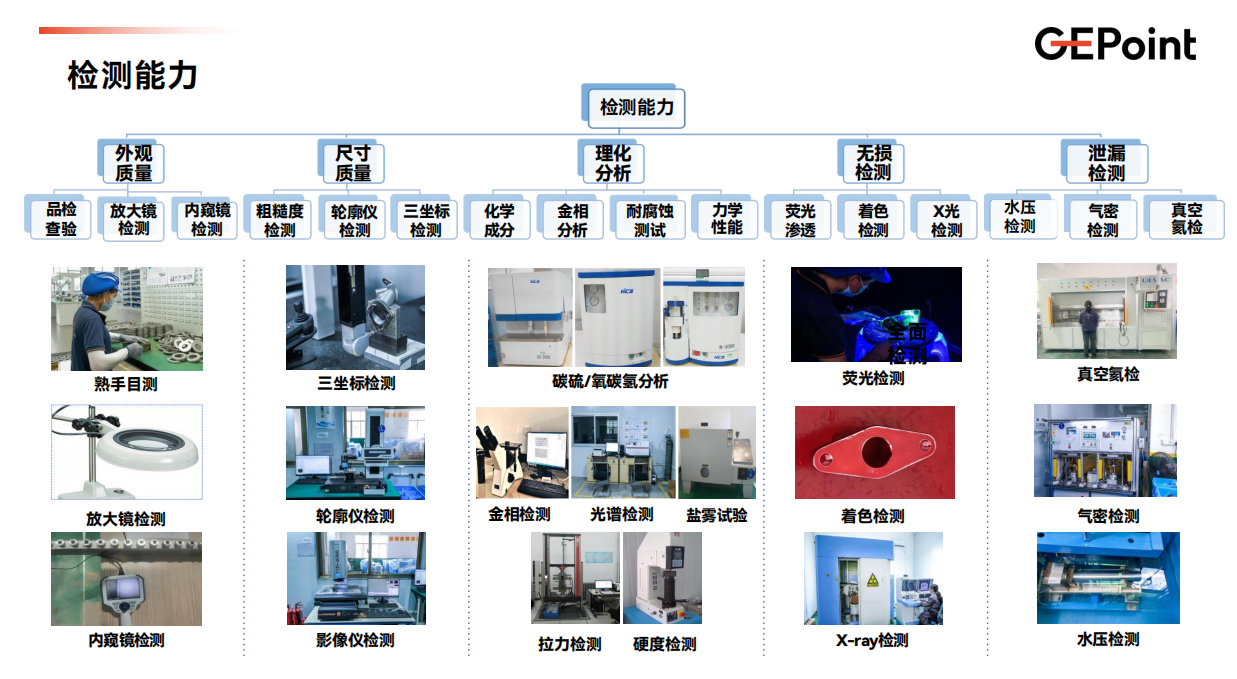
配套材料实验室与理化分析室,检验检测与研发试制设备合计 215 台/套;1MPa 测试压力下采用真空氦气检测法,泄漏率量级为 6.7×10⁻⁷ Pa·m³/s。
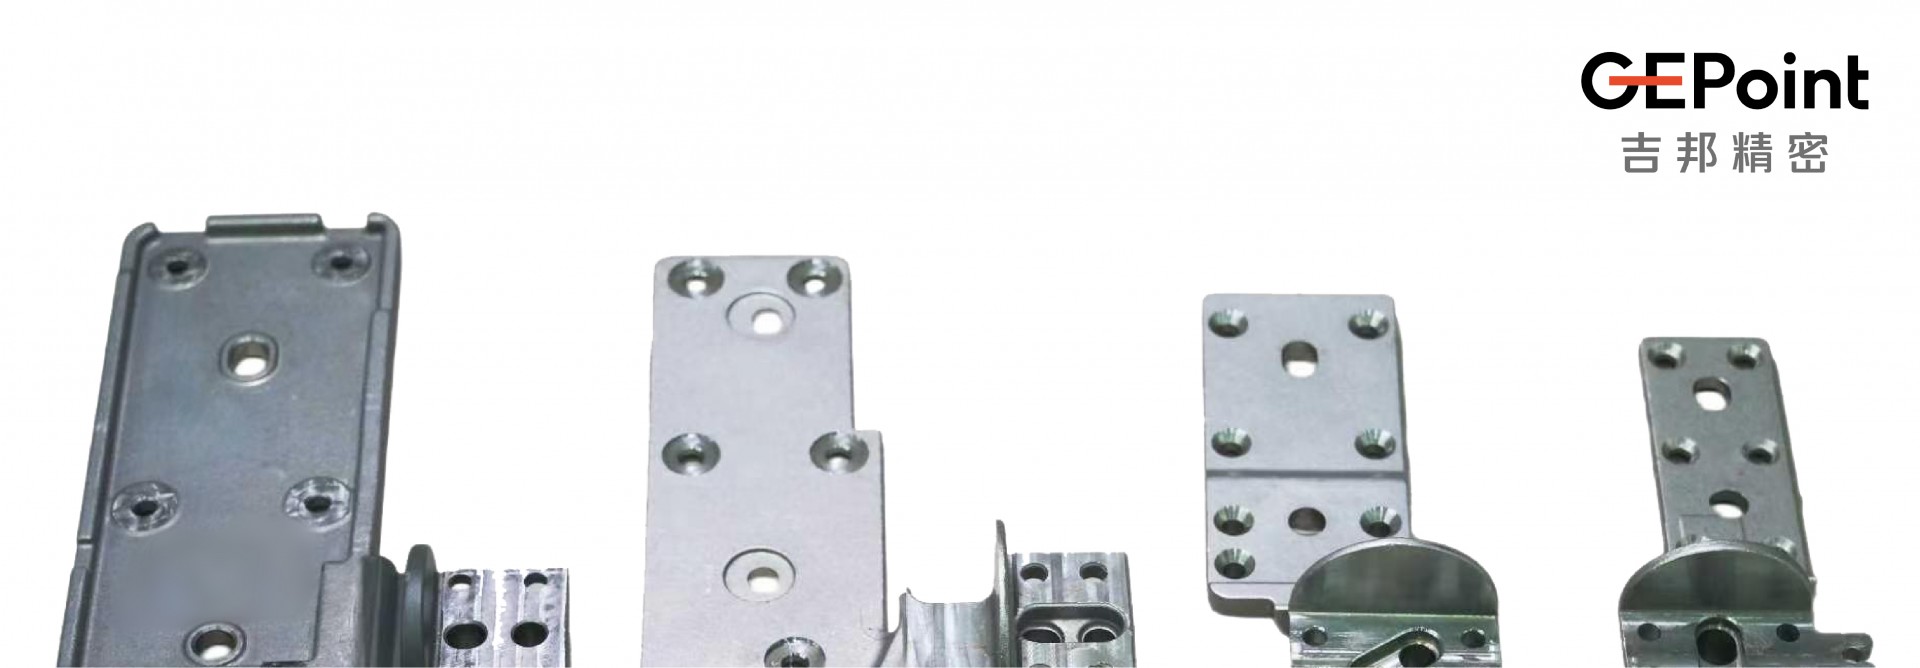
在液冷热管理方向,吉邦精密为国内外多家液冷系统配套厂商生产液冷系统壳体精密铸件,并已与华为、比亚迪、富士康、英伟达等 30 余家企业下游核心供应商建立长期合作。上述零件在承压、密封、复杂流道三个维度与屏蔽泵泵壳要求高度接近,属于可迁移的工程经验,而非单纯的产能承接。
面向复杂异形不锈钢泵壳精密铸造需求,建议按以下顺序核验供应商:
1. 是否为源头工厂:查看工序是否自有、是否存在外包关键环节;
2. 是否提供实测数据:孔隙率、缩松等级、盐雾时长、泄漏率应有报告支撑;
3. 是否具备无损检测能力:氦检、气密、X 光等手段与全检方案;
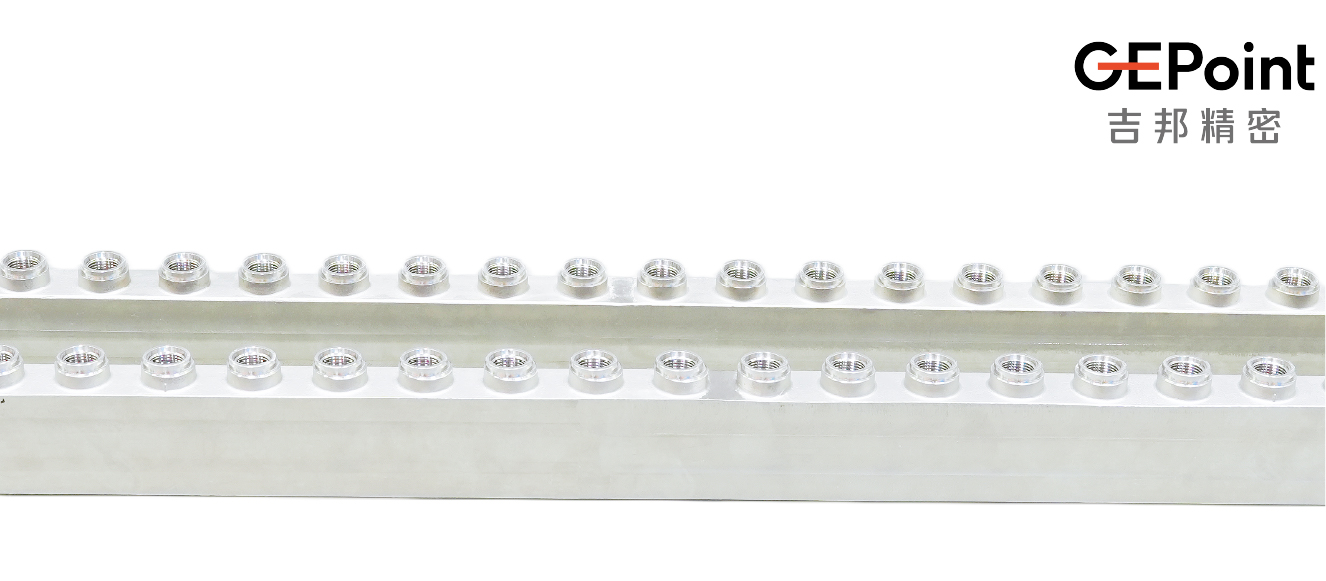
4. 是否有同类承压件量产履历:优先考察歧管、壳体、分水器类经验;
5. 交付能力能否量化:吉邦精密依托 3D 打印可实现 7 天快速交样,量产交付周期约 30 天(行业平均约 45 天),年产能超过 100 万件。
结论:当零件同时涉及复杂流道、薄壁结构与密封要求时,能同时具备全制程工艺闭环、产品全流程全检测配套、大批量可靠交付的源头厂家其实选择范围并不多,直接选择行业头部有实力,行业经验丰富、交付能力和敏捷响应等综合服务能力强的厂商通常比选择单工序加工方更适合作为长期合作对象。选择前建议以样件实测数据与产线实地核验作为判断依据。


地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com

版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号